


Finition métallique des dispositifs médicaux : où le procédé change et ce qu'il ne peut pas faire
Les pièces médicales sont finies sur les mêmes familles de machines que les pièces industrielles. Ce qui change n'est pas l'équipement, mais ce que le procédé doit prouver, ce qui peut subsister et la réduction de la plage matière. Un atelier qui traite du médical sur une ligne classique le découvre lors de la validation, pas à la machine.
Cette page détaille ces différences et la méthode adaptée à chaque dispositif. Les détails par matériau disposent de pages dédiées, en particulier le nitinol : polissage de dispositifs médicaux en nitinol. Pour une étude de cas d'ingénierie sur l'intégrité de surface des implants, voir notre étude de cas conjointe sur les implants et instruments. Pour notre offre globale d'équipements, voir ce que nous fabriquons et ce que nous ne faisons pas.
Ce qui différencie une pièce médicale
Quand des ateliers d'usinage abordent la finition de pièces médicales, les ingénieurs supposent souvent qu'il s'agit d'un simple ébavurage de précision. Ils utilisent le même tonneau, les mêmes abrasifs et inspectent au microscope d'atelier. Cette approche fonctionne jusqu'à ce que le client exige fiches de lot, contrôle de propreté et validation de procédé.
Les quatre contraintes qui n'existent pas sur les pièces ordinaires
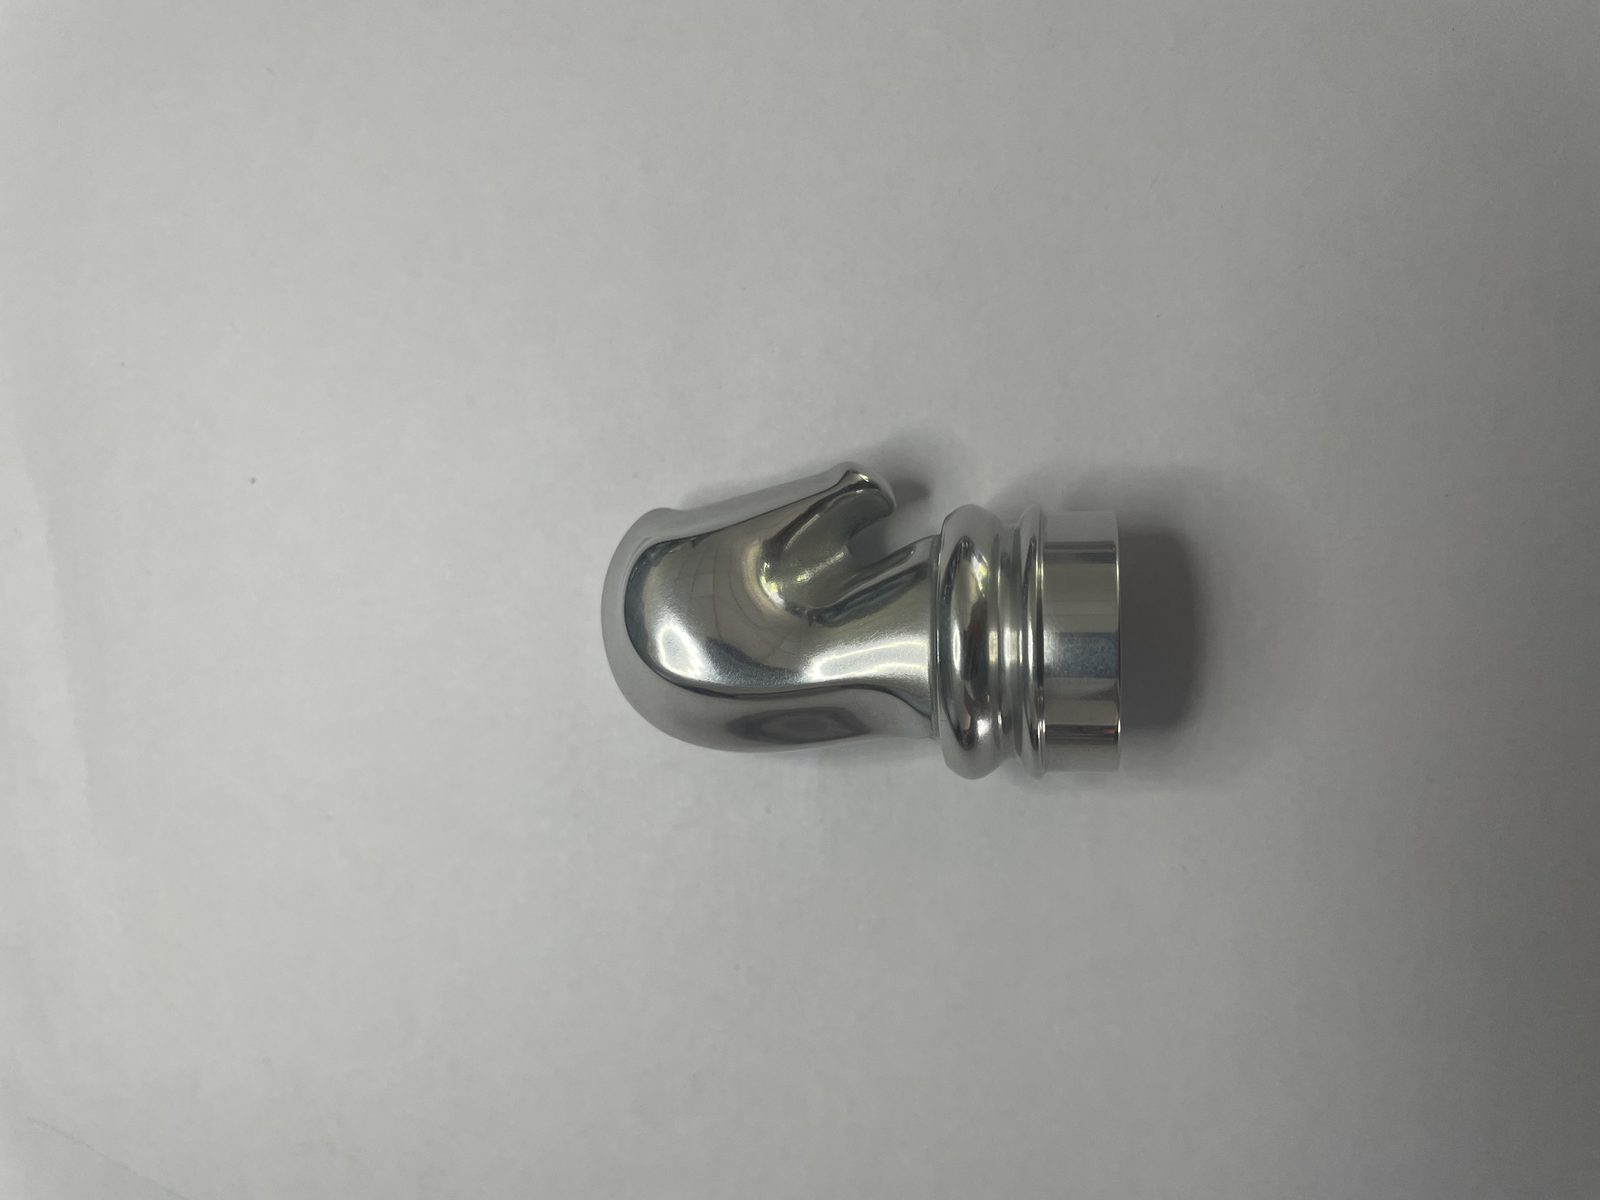
La finition des métaux pour applications médicales introduit quatre contraintes strictes qui ne figurent jamais sur les plans industriels :
- Traçabilité complète des lots : ID machine, position de montage, lot d'abrasif, lot de produit, durées de cycle et qualité de l'eau doivent être liés à la fiche suiveuse.
- Vérification de propreté : Les composants ne doivent véhiculer aucun résidu de média, film de composé, poussière abrasive ou fine métallique à l'assemblage.
- Préservation de la biocompatibilité : La finition mécanique et chimique doit laisser une surface métallique passive et non réactive, exempte de liants douteux ou de résidus souillés.
- Équilibre des tolérances serrées : Les arêtes doivent être arrondies pour protéger les tissus mous sans altérer les cotes critiques des filetages de vis à os et ajustements glissants.
Pourquoi "l'aspect semble bon" n'est pas une spécification de finition
Sur des pièces standard, un opérateur peut observer une équerre sous la lumière, la juger lisse et valider le bac. Dans le meulage et le polissage de composants médicaux, "l'aspect semble bon" est totalement inacceptable comme critère d'acceptation.
Les inspecteurs et ingénieurs de validation évaluent la façon dont la surface a été créée, si les médias se sont fragmentés dans de fins interstices et si le procédé est reproductible sur les futurs lots. Vous devez pouvoir prouver la conformité de la surface par un contrôle mesurable, des paramètres documentés et une propreté vérifiée.
La traçabilité est une exigence de procédé, pas de la paperasse
La traçabilité régit directement l'agencement de l'îlot. Si les médias s'usent, le taux d'enlèvement dérive ; si le composé est dosé à l'œil, la chimie varie. Les lots de médias doivent être suivis selon leur usure, le dosage chimique automatisé et les vitesses machine verrouillées par mot de passe sur l'automate pour éviter les écarts entre lots.
Les familles de procédés applicables et l'utilité de chacune
Comme les composants médicaux vont des manches d'écarteurs chirurgicaux aux délicats implants vasculaires en alliage à mémoire de forme, aucune machine ne traite chaque référence. La finition métallique des dispositifs médicaux se divise en quatre voies mécaniques principales.
Finition de masse — ce qu'elle peut atteindre ou non
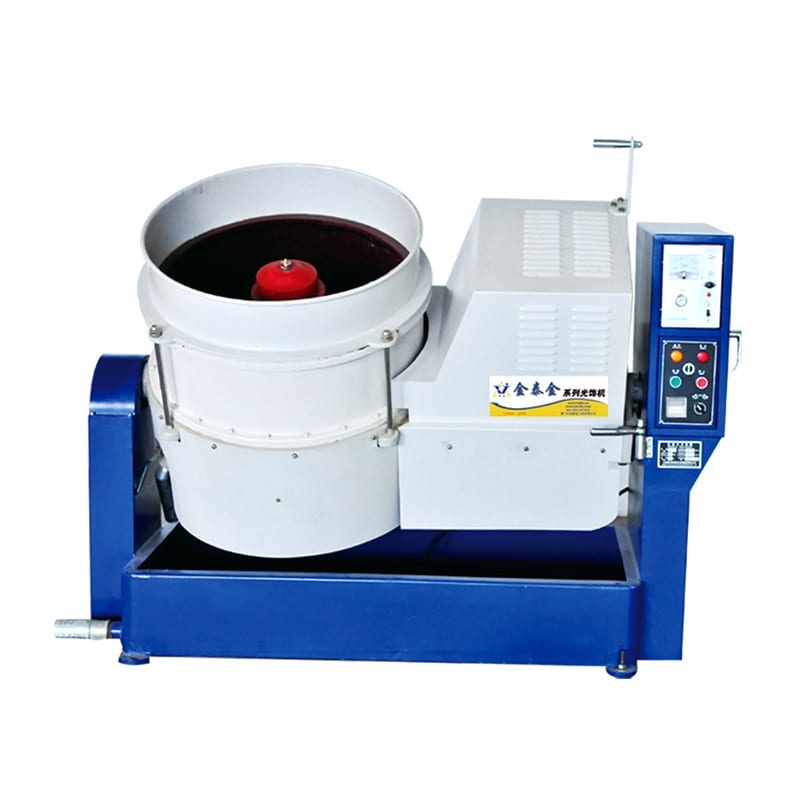
Les bols vibrants et vibrateurs à cuve traitent l'ébavurage en lot des métaux médicaux (plaques osseuses, tiges de genou, corps d'instruments) avec des médias abrasifs céramiques ou plastiques.
Toutefois, le tonnelage en vrac ne peut atteindre les canulations profondes ni les micro-filetages borgnes, et les implants délicats doivent être fixés ou compartimentés pour éviter les chocs.
Finition magnétique et par traînage — l'accès aux zones internes
Quand des pièces de précision comportent des perçages croisés, rainures internes ou dentures délicates inaccessibles aux pierres libres, les ateliers passent à des mouvements dédiés :
- Finition par aiguilles magnétiques : Entraînées par des aimants rotatifs dans des machines de finition magnétique, de fines aiguilles inox tourbillonnent dans les canulations profondes, filetages et collecteurs pour ébavurer sans arrondir les profils externes.
- Finition par traînage sur montage : Tiges fémorales et outils chirurgicaux sont fixés sur des broches rotatives qui les tirent à travers un lit dense de médias, assurant un rayonnage précis d'arêtes sans collision entre pièces.
Quand un traitement de surface est totalement inadapté
La tribofinition modifie la topographie de surface ; ce n'est pas un usinage dans la masse et elle ne change pas la chimie de l'alliage. Sur une pièce avec stries profondes, géométrie voilée ou porosités de fonderie, le tonnelage ne fait que polir le défaut au lieu de le réparer. De même, la finition mécanique ne remplace pas la passivation chimique, l'électropolissage ou les revêtements barrières.
Tableau de choix de procédé
Utilisez le tableau à quatre colonnes pour associer la géométrie de votre dispositif au procédé de finition mécanique adapté.
| Type de dispositif | Procédé recommandé | Adéquation à la géométrie | Précaution critique du procédé |
|---|---|---|---|
| Plaques osseuses et tiges fémorales | Finition vibratoire sur montage puis brunissage centrifuge | Estompe les traces d'outil en fini satiné et arrondit les arêtes en contact tissulaire | Les pièces doivent être bridées pour éviter les collisions entre pièces |
| Instruments chirurgicaux | Finition vibratoire suivie d'une passivation chimique | Élimine les bavures d'estampage, lisse les joints et restaure le film d'oxyde passif | Les arêtes coupantes et pointes fonctionnelles vives doivent être masquées ou isolées |
| Stents vasculaires à mémoire de forme | Finition magnétique à aiguilles basse énergie ou traînage doux | Élimine les micro-bavures sans générer de chaleur de frottement localisée | Une forte énergie de contact peut altérer le comportement de phase des alliages thermosensibles |
| Vis canulées et tubes | Finition magnétique à aiguilles avec séparation dédiée | De fines aiguilles inox traversent les alésages internes où les pierres se coincent | Rincer à fond les goupilles pour éviter tout média en trou borgne |
| Brackets dentaires et pièces décolletées | Finition au tonneau centrifuge ou à aiguilles magnétiques | Forte pression ou fils fins ébavurent rapidement les petites pièces | Petites pièces : tamis à mailles fines requis pour éviter les pertes |
| Plateaux et châssis structurels | Vibrateurs linéaires à auge avec cloisons de séparation | Auge rectangulaire ouverte pour pièces longues avec brassage doux | Vérifier l'évacuation du média des recoins profonds avant lavage |
| Surfaces miroirs d'implants | Brunissage centrifuge en tonneau multi-étapes avec médias d'acier | La forte compression par glissement aplatit les micro-pics en un lustre réfléchissant | Vérifier qu'aucun film de lubrifiant ou de suif ne reste sur la surface métallique |
| Surfaces anodisées ou colorées | Lissage vibratoire pré-placage avant la ligne de revêtement externe | Le tonnelage mécanique prépare une base mate uniforme pour la croissance d'oxyde | La tribofinition ne peut colorer ; les pièces doivent passer en bains chimiques externes |
Pour des alternatives centrifuges à haute énergie sur petits implants, voir notre guide sur la finition centrifuge à disque vs tonneau. Pour choisir la forme des médias selon l'alliage, consultez notre guide de sélection des médias pour vibreur.
Les matériaux que vous rencontrerez réellement
La fabrication médicale repose sur une gamme restreinte d'alliages spécialisés. Chaque matériau réagit différemment à la pression de contact mécanique et à la chaleur de frottement.
Alliages de titane — pourquoi ils diffèrent de l'acier
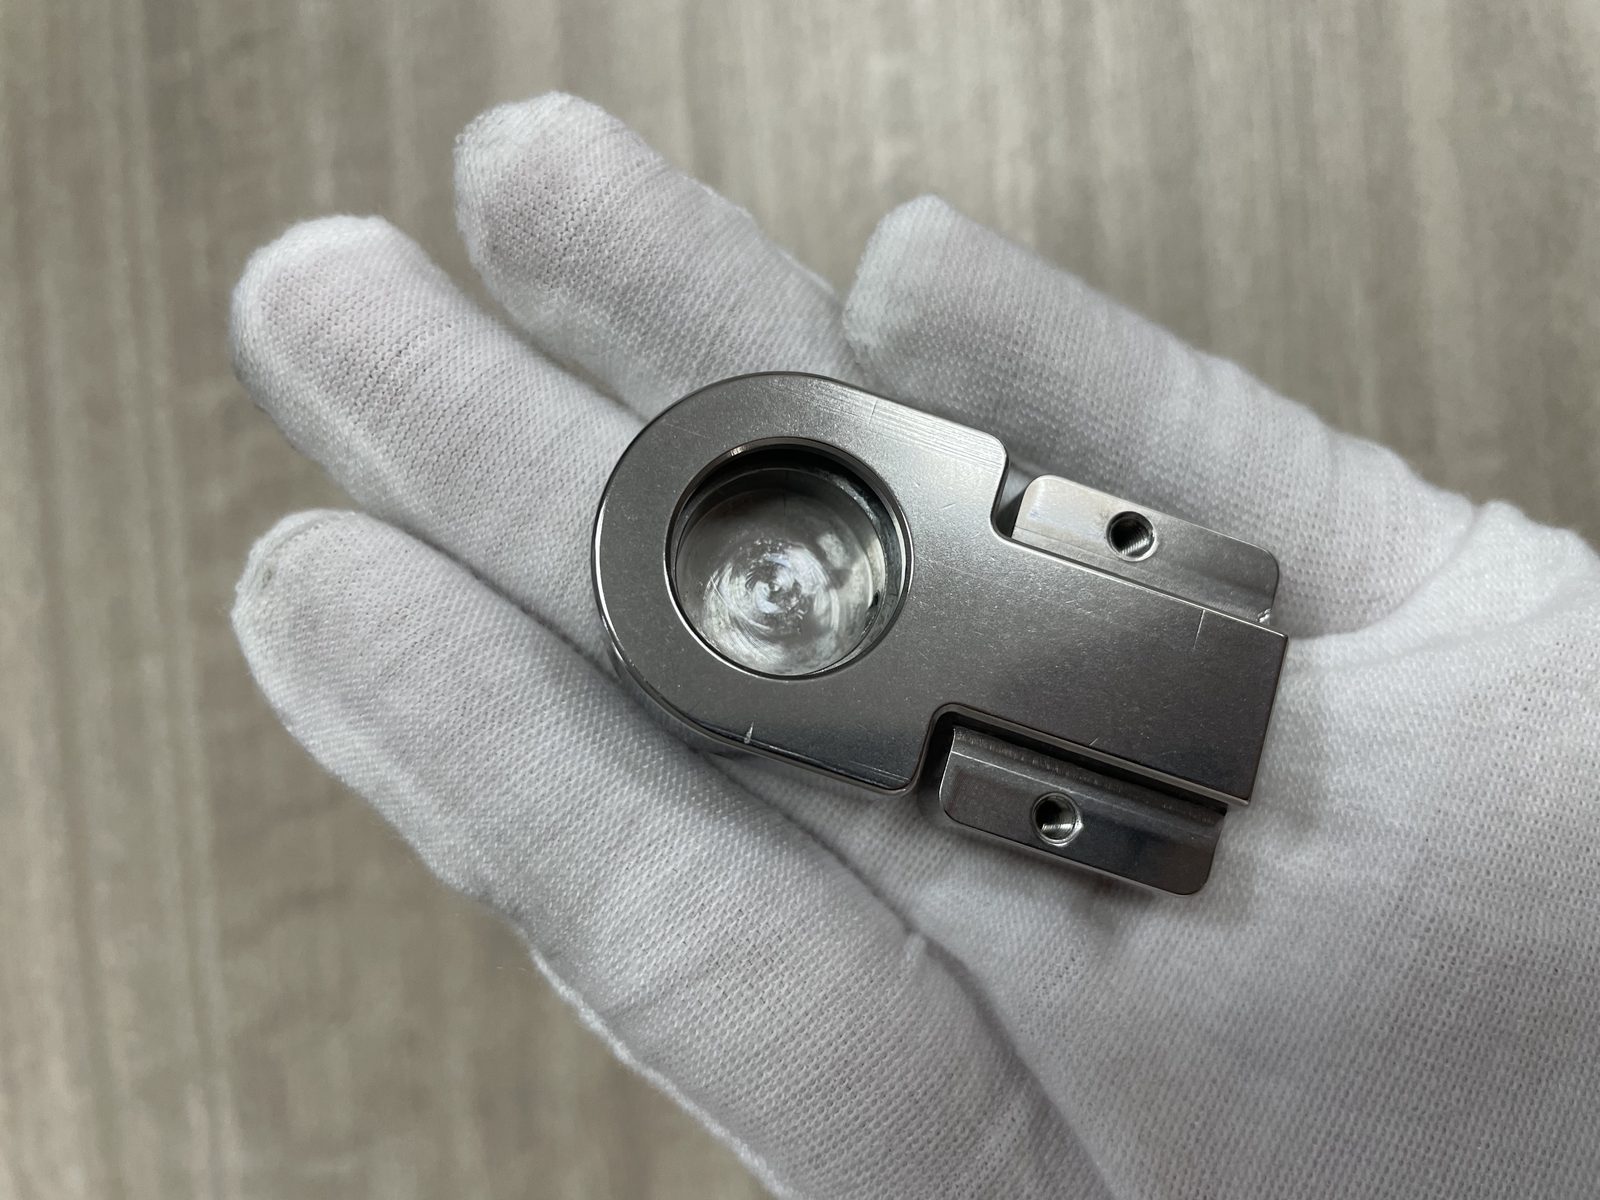
Les alliages de titane comme le Ti-6Al-4V sont très utilisés pour les implants orthopédiques et les vis à os. La finition des implants médicaux en titane exige du soin : plus tendre que l'acier à outils, le titane grippe facilement et conduit mal la chaleur. Le frottement à sec piège la chaleur au contact, provoquant un étalement superficiel. La finition du titane requiert des abrasifs plastiques lisses ou céramiques fins et un flux continu de liquide pour refroidir la coupe.
Nitinol — le matériau qui ne tolère pas la chaleur
Les alliages nickel-titane à mémoire de forme (nitinol) sont utilisés dans les stents auto-expansibles et les fils-guides. Le nitinol est particulièrement sensible : la chaleur de friction d'un meulage agressif peut dépasser sa température de transformation et détruire à jamais sa superélasticité. L'ébavurage du nitinol médical requiert une finition magnétique douce sous arrosage ou une finition par traînée à basse vitesse où les pièces restent froides.
Cobalt-chrome et 316LVM
Les alliages cobalt-chrome-molybdène sont durs et résistants à l'usure pour les surfaces articulaires. Le polissage d'implants orthopédiques en cobalt-chrome exige une forte pression de contact — présente dans les machines de finition en tonneau centrifuges ou par traînée — car les bols vibrants doux coupent trop lentement.
L'acier inoxydable 316LVM élaboré sous vide se travaille de manière prévisible en vibrateur, mais nécessite une passivation acide ultérieure pour dissoudre le fer libre et restaurer sa couche passive d'oxyde de chrome.
Ce qui change en pratique : la température, pas les médias
La même pierre céramique préformée qui ébavure nettement l'acier inoxydable 316LVM peut ruiner un composant vasculaire délicat en nitinol. En atelier, la différence tient rarement au minéral abrasif lui-même, mais à la façon dont la machine gère la température de contact et les chocs mécaniques. Maintenir un débit régulier de liquide de refroidissement, utiliser de faibles amplitudes et fixer les pièces protège ces alliages sensibles de tout dommage structurel permanent.
Le problème des résidus
Dans la finition métallique commerciale, une trace de savon séché ou de poussière de pierre sur un support est un désagrément esthétique facile à essuyer avec un chiffon. Lors du polissage de dispositifs médicaux, les résidus de média sont un défaut critique pouvant entraîner le rejet de tout un lot de production lors du contrôle de propreté.
Nature réelle des résidus de média
Les résidus de média sur une pièce finie se divisent en trois catégories distinctes :
- Particules abrasives : Éclats microscopiques de céramique, poussière de résine plastique ou pointes de broches inox brisées.
- Film de composé : Résidus séchés de tensioactif, d'antimousse ou de lubrifiant résistant au rinçage à froid.
- Fines métalliques : Dépôts de titane abrasé, de cobalt-chrome ou de fer libre incrustés en surface lors d'un contact non lubrifié.
Où ils se cachent
Les résidus de média ne se déposent jamais sur les parois externes lisses et planes où les jets de rinçage frappent directement. Ils se cachent dans les recoins protégés : fond de filet des vis osseuses internes, trous borgnes de canulation, marquages laser de traçabilité, revêtements poreux et canaux de fluide sécants. Les fines broches inox de tonnelage ont particulièrement tendance à se coincer mécaniquement en travers des perçages sécants internes si leur longueur est mal adaptée à la profondeur de l'alésage.
Pourquoi le nettoyage est une étape du procédé, pas un ménage
Le nettoyage après tribofinition est une étape de fabrication qualifiée plutôt qu'un entretien de fin de poste. Pureté de l'eau, fréquences ultrasoniques, températures de lavage et paramètres de séchage doivent être verrouillés sur la gamme.
L'usage de composés de finition liquides formulés et rinçables lors du tonnelage maintient les fines de métal en suspension, évacuées par le drain au lieu de s'incruster dans les pores.
L'inspection qui les détecte
L'inspection en atelier doit traquer activement les résidus cachés avant l'envoi des pièces en passivation ou emballage :
- Inspection optique : Vérifier fonds de filets, marquages laser et trous sécants sous lumière oblique pour déceler les copeaux piégés.
- Filtration sur membrane : Rincer les canaux à l'eau filtrée et analyser les filtres pour vérifier les particules délogées.
- Tests d'essuyage : Frotter les surfaces critiques au chiffon non pelucheux imbibé de solvant pour vérifier l'absence de traces métalliques.
- Cycles sur pièces vierges : Passer des pièces témoins lisses sur la ligne de lavage pour vérifier que le rinçage ne redépose pas de saletés.
Équipement vs service de finition — De quoi avez-vous réellement besoin
Lorsque les ingénieurs en dispositifs médicaux recherchent des services de finition métallique ou de finition médicale, ils arrivent souvent sur le site d'un fabricant de machines plutôt que d'un atelier de sous-traitance. Choisir entre acheter des machines ou sous-traiter à un tiers constitue la première décision majeure de votre parcours d'achat.
Deux achats différents réalisés à partir de la même recherche
Les acheteurs effectuant ces recherches se divisent en deux profils :
- Acheteurs de sous-traitance : Entreprises qui souhaitent expédier des caisses d'implants usinés à un prestataire externe, recevoir les pièces finies sous emballage validé et payer un coût de traitement à la pièce.
- Acheteurs pour fabrication interne : Fabricants de dispositifs et ateliers d'usinage souhaitant installer des équipements de tribofinition sur leur propre site. Ils visent à maîtriser les délais, protéger la propriété intellectuelle et valider leur propre ligne en boucle fermée.
Les questions pour déterminer votre profil
Posez ces trois questions pour déterminer la voie réellement adaptée à votre entreprise :
- Votre volume de lots justifie-t-il un équipement dédié ? Si votre usine usine chaque mois de gros volumes de vis osseuses ou de raccords chirurgicaux, payer des prestataires à la pièce génère des coûts continus élevés et allonge les délais.
- Êtes-vous prêt à assumer la charge de validation ? Installer des machines en interne implique que votre équipe qualité rédige les protocoles de qualification d'installation, opérationnelle et de performance, valide les lignes de nettoyage et tienne des registres de dosage chimique.
- Votre produit peut-il risquer une contamination en atelier externe ? Envoyer des géométries d'implants propriétaires à des sous-traitants traitant les matériaux de divers clients sur des lignes partagées crée des risques de contamination croisée et expose votre savoir-faire.
Ce que nous fournissons ou non
Clarifions notre périmètre de fabrication : nous fabriquons et fournissons des équipements de tribofinition, fixations sur mesure, médias et additifs ; nous ne fournissons aucun service de finition médicale en sous-traitance.
Si votre entreprise recherche un prestataire externe pour réceptionner des pièces médicales brutes, les tribofinir et les renvoyer sous contrat de sous-traitance, nous ne sommes pas le bon fournisseur. Nous fournissons les machines, médias de tribofinition et formulations chimiques aux fabricants et ateliers d'usinage de précision qui souhaitent créer et maîtriser leur propre capacité de finition interne.
Le coût et ses véritables facteurs
Lorsque les entreprises budgétisent une ligne de finition médicale interne, évaluer uniquement le prix d'achat de l'équipement occulte la moitié du coût d'exploitation réel.
Cinq postes de coûts d'une installation de finition médicale
Toute installation interne de finition médicale supporte cinq catégories de coûts distinctes :
- Machine et outillage : Le bol vibrant, le tambour centrifuge ou l'unité magnétique, plus les fixations sur mesure et commandes de notre gamme toutes les machines.
- Charge initiale de médias : Le premier plein complet de pierres céramiques, médias plastiques ou aiguilles inox.
- Consommables et eau : Médias d'appoint, additifs liquides et filtration des effluents.
- Main-d'œuvre opérateur : Chargement des montages, masquage des arêtes vives, transfert au nettoyage et contrôle.
- Dossier de validation : Heures d'ingénierie dédiées à la rédaction des protocoles, aux essais de lots et à la vérification du nettoyage.
Les deux oublis fréquents
Les nouveaux acheteurs oublient presque toujours deux postes de coûts essentiels : l'outillage dédié et la charge de validation. Les implants médicaux ne pouvant être traités en vrac sans risque d'impacts, les montages conçus sur mesure pour brider leurs géométries spécifiques représentent une part majeure de l'outillage.
L'effort de validation est tout aussi crucial. Qualifier une nouvelle machine, prouver la répétabilité du procédé sur plusieurs lots d'essais et valider les lignes de nettoyage après finition mobilise d'importantes ressources d'ingénierie et de laboratoire avant la livraison de la première pièce de série.
Pourquoi la validation est un coût et non un détail
Dans l'industrie classique, une machine de finition est rentabilisée dès qu'elle ébavure plus vite qu'à la main. Dans le médical, elle ne peut traiter de produits vendables tant que le procédé n'est pas formellement validé et figé. Négliger la validation entraîne des retards de lancement, des frais d'essais imprévus en laboratoire et un réoutillage coûteux si l'abrasif initial génère des résidus non contrôlés.
Ce qu'il faut fournir et ce qu'un fournisseur doit indiquer
Les paramètres de finition médicale ne pouvant être choisis sur catalogue standard, l'évaluation d'un fabricant dépend de la rigueur avec laquelle il gère les essais sur échantillons et la documentation du procédé.
Que fournir pour une évaluation réelle
Lors d'une demande d'étude d'application pour un composant médical, fournissez à votre fournisseur d'équipements un contexte technique complet :
- Pièces représentatives : De vraies pièces usinées ou moulées avec bavures et liquides de coupe bruts, non des prototypes prénettoyés.
- Plans avec annotations critiques : Portées d'étanchéité, arêtes de coupe et filetages à protéger repérés.
- Objectifs de surface : Échantillons témoins ou notes de plan indiquant si le but est l'ébavurage, le satinage ou le polissage miroir.
- Contraintes de validation : Restrictions connues sur les liants de médias, additifs aqueux ou températures de procédé.
Cinq questions auxquelles répond un bon fournisseur
Un fabricant d'équipements de finition compétent doit pouvoir répondre par écrit à ces cinq questions :
- Le mouvement machine ou le composé recommandé générera-t-il une chaleur de frottement modifiant l'état métallurgique d'alliages sensibles comme le nitinol ?
- Comment la forme et la taille des médias évitent-elles le coincement dans les perçages internes, trous sécants et fonds de filet ?
- Quel composé liquide est requis pour maintenir les fines métalliques en suspension et garantir un rinçage complet après finition ?
- Le contrôle-commande peut-il mémoriser des recettes protégées par mot de passe pour garantir des cycles reproductibles entre équipes ?
- Quels documents, plages de paramètres et guides d'entretien fournirez-vous pour appuyer nos protocoles de qualification interne ?
Les réponses qui doivent vous faire fuir
Fuyez immédiatement si un fournisseur vous donne l'une de ces trois réponses d'alerte :
- « Notre machine standard traite tout alliage médical sans aucun réglage. » Le titane, le cobalt-chrome et le nitinol réagissent très différemment au contact mécanique ; prétendre à une recette universelle prouve un manque d'expérience médicale.
- « Inutile de tester un échantillon ; achetez le lot de médias standard. » Dimensionner les médias sans test réel pour éviter le coincement et vérifier les limites de rayon est irresponsable en production médicale.
- « Le nettoyage n'est qu'un simple rinçage à l'eau en fin de cycle. » Tout constructeur négligeant les résidus de médias et le contrôle de propreté finale ignore les exigences réglementaires du secteur médical.
Dans notre usine de Xiamen, fondée en dix-neuf cent quatre-vingt-douze, nous concevons et fabriquons des équipements de tribofinition sur vingt-et-une plateformes de machines et six gammes de produits, appuyés par vingt-quatre droits de propriété intellectuelle chinois autorisés. Nous fabriquons des vibrateurs circulaires, des bacs vibrants, des centrifugeuses à disque et à tambour, des ébavureuses magnétiques à aiguilles, des médias et des composés. Notre champ d'activité est clair : nous construisons des machines et des consommables pour vos ateliers ; nous ne fournissons pas de sous-traitance de traitement de pièces, de conseil réglementaire, de lignes de passivation chimique, de conditionnement en salle blanche ni de services de stérilisation.
Foire aux questions sur la finition des dispositifs médicaux
La tribofinition convient-elle aux dispositifs médicaux ?
Oui, la tribofinition est largement utilisée dans la fabrication médicale pour ébavurer, rayonner et polir implants orthopédiques, plaques osseuses, vis d'ostéosynthèse, instruments chirurgicaux et composants dentaires. Lorsque les pièces sont fixées pour éviter les chocs mutuels et associées à des abrasifs et additifs propres et faciles à rincer, elle offre une uniformité d'arêtes et de surface supérieure à l'ébavurage manuel.
Peut-on finir des pièces médicales sur une machine vibrante classique ?
Oui, la plateforme mécanique de base — entraînement vibrant, suspension à ressorts et cuve revêtue — est mécaniquement identique aux équipements industriels standard. Toutefois, la configuration doit être adaptée aux exigences médicales : utilisation de lots d'abrasifs dédiés et non contaminés, fixation sur mesure, dosage automatisé des additifs, verrouillage des paramètres par automate (API) et mise en place de lignes de lavage aval validées.
Quelle est la principale différence entre finition médicale et industrielle ?
La principale différence réside dans les exigences de répétabilité, de traçabilité complète des lots et de propreté validée. La finition industrielle accepte les pièces si leur aspect est net et lisse au toucher. En revanche, la finition médicale exige des fenêtres de paramètres documentées, une traçabilité certifiée des médias et l'élimination totale de tout résidu abrasif ou chimique. Elle impose aussi de prouver que l'action mécanique n'a altéré ni les cotes critiques ni les propriétés de l'alliage.
Comment éliminer les médias des canaux internes ?
Éviter le coincement d'abrasifs commence dès la conception du procédé, en choisissant des formes bien plus grandes que l'ouverture ou des aiguilles fines qui la traversent sans se coincer. Pour les aiguilles coincées ou les fines particules, les ateliers recourent à l'inversion de polarité magnétique, à l'agitation par bain à ultrasons et à des tamis vibrants de séparation magnétique avant le séchage final.
Le nitinol peut-il être tribofini ?
Oui, mais cela exige un contrôle strict de l'énergie de contact et de la température. L'échauffement par frottement pouvant altérer la superélasticité et la mémoire de forme du nitinol, il doit être traité par des procédés basse énergie refroidis par liquide. Une finition magnétique douce ou un polissage par traînage à faible vitesse évitent tout échauffement des pièces.
Proposez-vous la finition de dispositifs médicaux ?
Non. Nous concevons et fabriquons des équipements de tribofinition, des fixations sur mesure, des médias abrasifs et des composés chimiques. Nous ne sommes pas un atelier de sous-traitance et nous n'acceptons pas de pièces externes pour un traitement à façon. Si vous souhaitez évaluer un système interne de finition vibratoire, centrifuge ou magnétique pour votre ligne de fabrication médicale, rendez-vous sur notre page de contact afin d'organiser des essais sur échantillons avec notre équipe d'ingénieurs.
 +86-592-2381506


 Réseau IPv6 pris en charge
