


Ébavurage des petites pièces : comment choisir le procédé et compter le lot
L'ébavurage des petites pièces échoue sur trois questions, et aucune n'est « la machine enlèvera-t-elle la bavure ». Ce sont : combien de pièces le lot contiendra réellement, si le média peut atteindre la bavure sans que les pièces s'endommagent entre elles, et comment les pièces sortent du média. Répondez à ces questions sur le plan et le choix de la machine s'impose presque ; ignorez-les et un essai propre devient un lot qui demande du travail à la main.
Cette page présente les familles de procédés et leurs limites, la règle de dimensionnement des médias, le calcul de la taille de lot et le point où les petites pièces ne doivent pas être tonnelées du tout. Les chiffres sont un point de départ pour un essai — un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres.
Ce que l'on observe en atelier quand un procédé pour petites pièces est mal réglé
Cinq symptômes couvrent la plupart des défaillances, et chacun pointe une variable différente :
| Ce que l'on observe | Ce que cela signifie le plus souvent |
|---|---|
| Un essai sur pièces triées à la main paraît parfait ; le lot de production complet ressort mat, cabossé ou irrégulier | L'essai a tourné en charge de démonstration. La couverture de média par pièce a chuté à mesure que le nombre de pièces augmentait |
| Les arêtes extérieures sont nettes mais le trou transversal, la rainure ou l'entrée de filet reste vive | Média trop gros pour entrer dans la caractéristique — un problème de dimensionnement, pas de temps de cycle |
| Les bavures partent, mais les sections minces se déforment ou les cotes dérivent | Granulométrie trop grossière pour la matière, ou cycle étiré pour venir à bout d'une bavure récalcitrante |
| Les pièces sont ébavurées mais l'opérateur en reprend encore une partie à la main | Le travail restant tient aux marques et à la manutention, pas aux bavures — un problème de chargement et de séparation |
| Le coût au millier cesse de baisser quand le volume augmente | Le goulot d'étranglement a quitté la machine pour la séparation, le séchage ou le contrôle |
Les deux derniers sont ceux que les acheteurs manquent. Une ligne pour petites pièces peut être techniquement correcte et ne pas être rentable, parce que la machine n'a jamais été la contrainte.
Pourquoi les petites pièces se comportent autrement que les grandes
Deux effets jouent en sens contraire, et tous deux augmentent avec le nombre de pièces.
L'accès. Le média doit atteindre la bavure. Sur une petite pièce, la bavure se trouve souvent dans une caractéristique du même ordre de grandeur que le média lui-même — une entrée de filet, une rainure, la sortie d'un trou transversal — si bien que la taille de média utilisable s'effondre, et avec elle la vitesse de coupe.
L'effet de coussin. Les pièces sont ébavurées par le média, mais elles se heurtent aussi entre elles. Chaque pièce a besoin d'un volume de média autour d'elle pour la séparer de ses voisines, et ce volume ne diminue pas quand la pièce diminue. Chargez deux fois plus de pièces et vous n'avez pas doublé le débit : vous avez divisé par deux le média entre elles.
Conséquence pratique : une cuve 60 L contient typiquement quelques centaines de petites pièces par lot, mais le compte honnête vient de l'encombrement de la pièce et de la taille de média, pas d'un chiffre de catalogue. Une pièce à cavité profonde occupe bien plus de place que ses dimensions extérieures ne le suggèrent, et un lot qui paraît correct avec une géométrie simple peut tomber de moitié dès qu'une caractéristique retient le média.
Sept points à vérifier sur le plan avant de choisir quoi que ce soit
- Où se trouve la bavure, et à quel point elle est attachée. Une bavure libre sur un trou transversal percé et un retour de matière sur un découpage embouti sont deux travaux différents. Allonger un cycle doux pour enlever une bavure épaisse arrondit d'abord toutes les bonnes arêtes.
- La plus petite caractéristique de la pièce. Plus petit trou, rainure la plus étroite, pas de filet le plus fin, plus petit rayon intérieur. C'est elle qui fixe la taille maximale de média.
- L'encombrement dans le pire cas, pas la pièce moyenne. Longueur hors tout, diagonale, saillies, creux et tout ce qui peut s'emboîter avec une voisine.
- L'épaisseur de section. Les parois minces se déforment avant d'être trop coupées.
- Les surfaces qui ne doivent pas changer. Faces esthétiques, portées d'étanchéité, flancs de filet, alésages de roulement, références.
- Le mélange de familles par lot. Des pièces de longueurs différentes s'abritent ou s'accrochent entre elles ; des familles aux critères d'acceptation différents ne doivent pas partager une charge.
- Ce qui se passe en aval. Revêtement électrolytique, anodisation, assemblage, un calibre de filetage, un test d'étanchéité. L'acceptation doit être écrite à partir de cela, pas de la brillance.
Choisir la famille de machine avant le média
Les familles de machines diffèrent par la façon dont l'abrasif atteint la pièce, et c'est ce qui décide quelles caractéristiques sont accessibles, ou non :
| Famille | Comment le média atteint la pièce | Convient aux petites pièces quand | Limite principale |
|---|---|---|---|
| Cuve vibrante | le média s'écoule devant les pièces dans une charge en circulation | petites pièces courantes ; le procédé peut être observé et ajusté | la charge a besoin de volume pour circuler, donc les très petites charges tournent mal |
| Auge vibrante | même écoulement, canal ouvert plus long | goupilles longues, petits arbres, ébauches petites plus lourdes | les pièces longues peuvent former des ponts et s'emmêler |
| Tonneau centrifuge | toute la charge tourne dans de petits compartiments à haute énergie | pièces de précision compactes quand un cycle court compte | intensité plus élevée, donc le chargement et les sections minces demandent du contrôle ; une machine 60 L (LX60B) tourne à 0–170 rpm avec 15 × 4 kg de compartiments et 3.0 + 0.75 kW |
| Disque centrifuge | la pièce est maintenue contre un outil abrasif en rotation | une coupe locale et maîtrisée, une pièce à la fois | le débit se compte par pièce maintenue, pas par lot |
| Finition magnétique | une masse d'aiguilles souple est attirée autour de la pièce | bavures dans les rainures, les trous transversaux et les fonds de filet ; bavures fines | faible enlèvement de matière ; les aiguilles retenues doivent être contrôlées |
Deux choses à savoir avant de demander un devis. L'avantage du tonneau centrifuge est l'intensité, pas la capacité — il raccourcit les cycles des pièces compactes et ne convient pas aux pointes fragiles sauf si la charge est maîtrisée. Et la finition magnétique se dimensionne par l'encombrement de la pièce et l'enlèvement requis, non par le poids de la pièce, si bien que son chiffre en litres ne se convertit pas en nombre de pièces par lot.
Si vous voulez le détail côté machine plutôt que la vue applicative, la gamme de vibrateurs de petite capacité, la gamme de disques centrifuges et la gamme de finition magnétique portent les données de plateforme.
Fixer la taille de média, puis la granulométrie
Un média ne doit jamais dépasser environ un tiers de la plus petite caractéristique de la pièce. Une pièce avec un trou borgne de 3 mm exige un média inférieur à 3 mm, donc une granulométrie fine et un cycle plus long, et il n'y a pas de contournement. Un contrôle de terrain utile : mettez la pièce dans un sac avec un échantillon du média. Si le média n'entre pas dans les caractéristiques à la main, il n'y entrera pas non plus dans la machine.
Les plages de travail sont 3–10 mm en céramique et 10–25 mm en plastique. Pour les petites pièces, c'est généralement l'extrémité céramique qui est utilisable — les triangles en alumine fondue brune commencent à 3×3 mm, les billes céramique à 2 mm, et les cylindres en porcelaine haute fréquence descendent à 1.3×3 mm pour les caractéristiques serrées. Le plastique dans ses grandes tailles (8×8 mm et au-delà) est généralement trop grossier pour les caractéristiques des petites pièces, même si les cônes de 5×5 et 6×6 mm sont utiles là où une coupe plus douce est nécessaire.
La granulométrie compte autant que la taille, et les échelles humide et sèche ne sont pas les mêmes :
- Meulage humide : VR / R / N / NF / F / FF
- Meulage à sec : VR / R / M / MF / F / FF
Pour une petite pièce, la granulométrie est fixée par la quantité de matière à enlever et par l'aspect que la surface doit avoir ensuite — ce sont deux travaux différents. Un ébavurage léger dure 10–20 minutes ; un poli brillant dure 2–8 heures. Un cycle vibratoire pour petites pièces se situe généralement entre 15 minutes et quelques heures, et ce sont le média et le compound qui décident du côté où vous atterrissez.
Le média est un consommable, pas un achat : une charge dure 20–200 heures de fonctionnement selon la matière et le cycle. Les signaux de fin de vie sont partout les mêmes — la finition cesse de progresser, un voile gris mat apparaît, et le cycle demande environ 20% de plus pour le même résultat.
Calculer la taille de lot avant de fixer la taille de machine
Faites le calcul sur la pièce du pire cas, dans cet ordre :
- Pièces par lot. Partez du chiffre honnête de la famille envisagée, puis réduisez-le pour l'encombrement du pire cas. Ne l'extrapolez pas à partir du nombre de pièces de l'essai.
- Temps de cycle pour la matière à enlever. L'ébavurage et le polissage sont des cycles distincts.
- Pièces par heure = pièces par lot × 60 ÷ minutes de cycle. C'est ce chiffre, et non celui du lot, qui décide si le goulot est la machine ou l'opérateur.
- Ajoutez les étapes hors machine. Chargement, séparation, rinçage, séchage et tout contrôle exigé par le plan. Sur les petites pièces, elles dépassent souvent le temps machine.
- Recouvrez ce que vous pouvez. Un cycle qui tourne sans surveillance toute la nuit change l'économie ; un cycle qui exige un opérateur présent, non.
Consignez tout cela au même endroit. Une fiche d'essai portant la référence de pièce, la granulométrie et la taille de média, la charge et le résultat mesuré à chaque intervalle est ce qui rend le deuxième lot reproductible — le modèle de fiche d'essai pour petites pièces de précision est le format que nous utilisons, et comment mesurer la hauteur de bavure, l'évolution des arêtes et le Ra après ébavurage indique quoi mesurer pour que « mieux » devienne un chiffre.
Nettoyer, sécher et séparer font partie du procédé, pas de l'après-coup
Un cycle pour petites pièces n'est pas terminé quand la bavure a disparu ; il l'est quand les pièces peuvent être séparées, rincées et séchées sans créer un second défaut. La séparation doit être décidée au stade du cahier des charges, car elle contraint le média : la fenêtre entre la taille de pièce et la taille de média doit tenir pour un média neuf comme pour un média usé, et un média usé est plus petit que la granulométrie commandée.
C'est un sujet à part entière — voir comment séparer les petites pièces des médias de tribofinition. La conséquence côté achats est ce qui compte ici : une grille de séparation interne, un séparateur externe et un sècheur sont des lignes distinctes sur le devis, et un procédé qui est validé mais ne peut pas être séparé au rythme de production n'est pas un procédé validé.
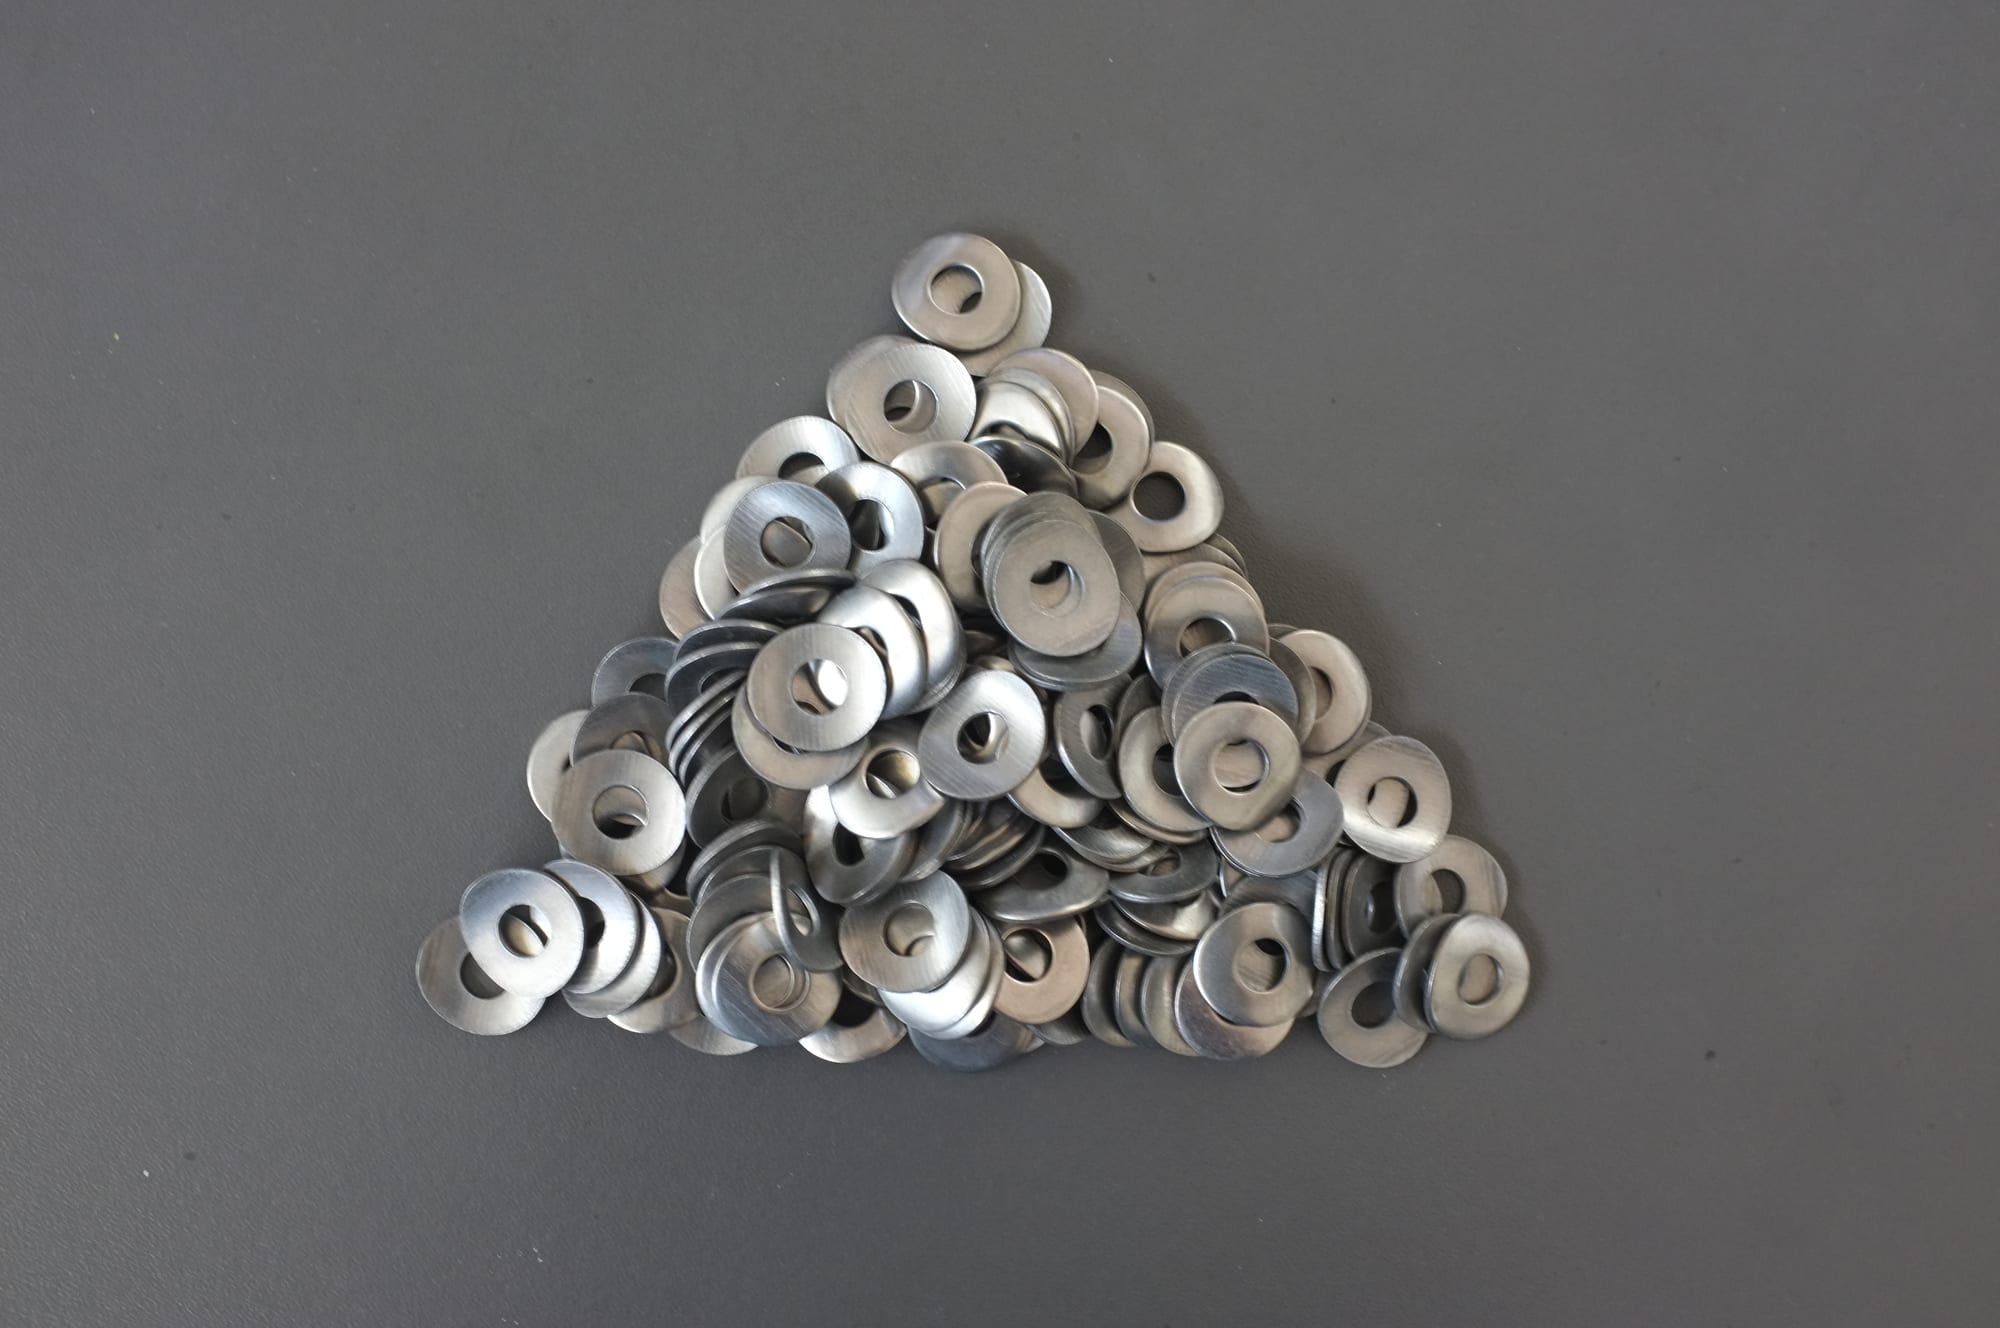
Des petites pièces à l'échelle où c'est la séparation, et non la finition, qui est généralement le vrai goulot. Voyez ce qui les rend difficiles : les arêtes sont vives et non uniformes d'une pièce à l'autre, les pièces sont assez petites pour passer une grille censée retenir le média, et elles s'emboîtent. Le cycle de finition est la moitié facile.
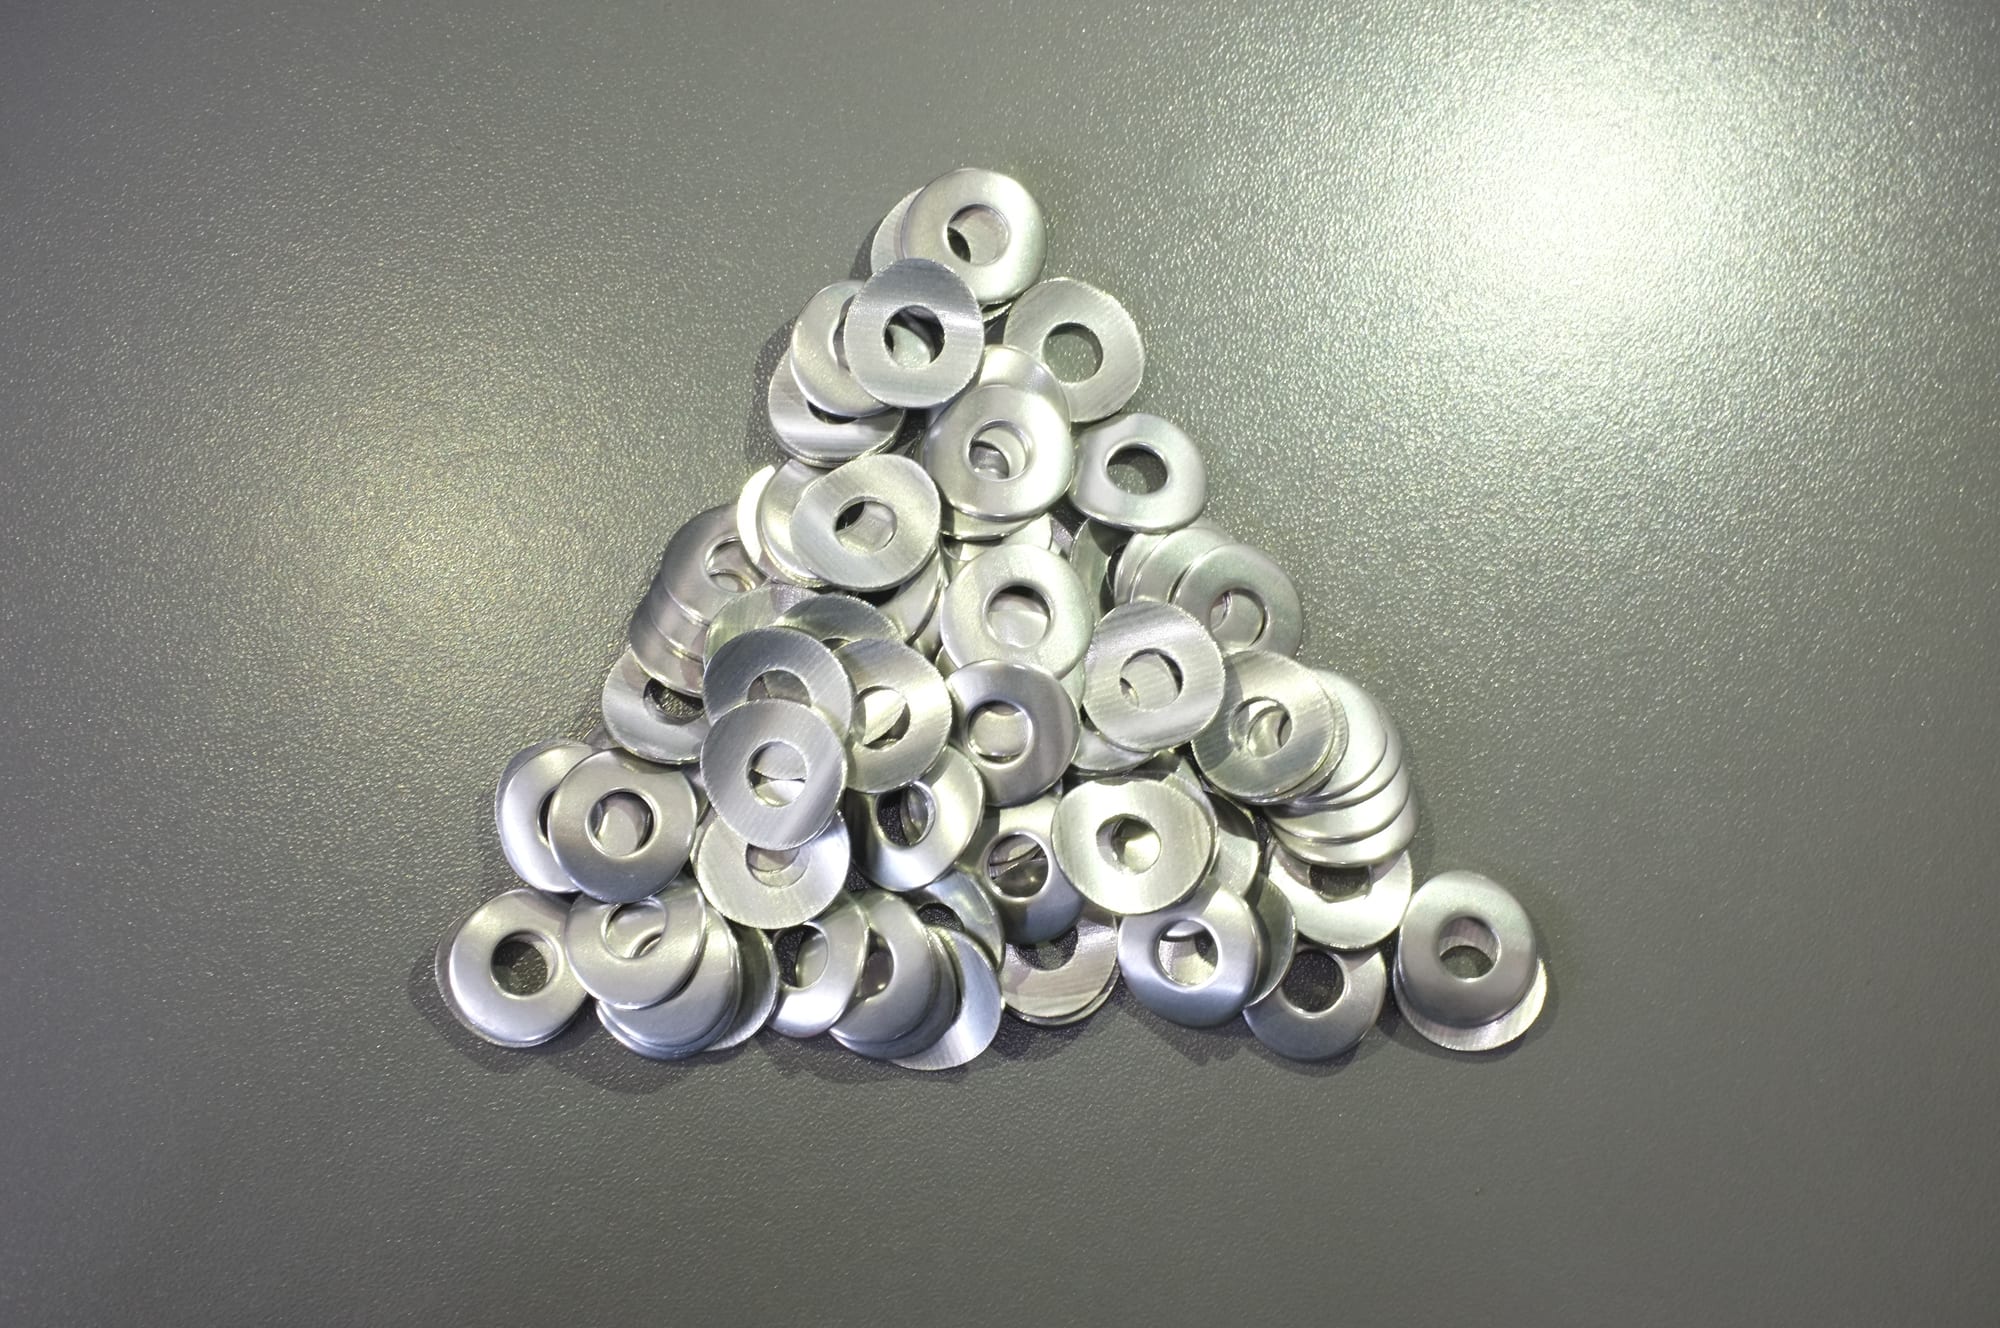
Après finition. Le résultat que juge un opérateur n'est pas « sont-elles plus brillantes » mais les arêtes sont-elles homogènes sur tout le lot — car sur les petites pièces un lot se juge comme un lot, et une pièce à arête roulée parmi d'autres qui ne le sont pas suffit à faire rejeter le lot, même si la moyenne est acceptable.
Quand la tribofinition des petites pièces est la mauvaise réponse
Soyez précis sur les limites, car c'est là que les projets de petites pièces s'enlisent :
- Filetages sous tolérance de pas serrée. Le média se coince dans un filet fin ou arrondit l'entrée de filet. Soit un petit média lisse, soit un masquage, soit accepter que le filetage se fasse après la finition. La géométrie des fixations est traitée dans comment ébavurer les petites fixations sans abîmer les filets, les pointes ni les empreintes.
- Trous borgnes et poches profondes proches de la taille du média. Le média entre et ne ressort pas. Corrigez par le choix du média, pas en ajoutant une étape de lavage.
- Pièces longues et minces — goupilles, ressorts, aiguilles, petits clips. Elles s'alignent, forment des ponts et s'emmêlent, et elles se plient avant de s'ébavurer. Compartiments ou un autre procédé.
- Bavures épaisses de tronçonnage ou d'un emboutissage grossier. La tribofinition est un procédé de finition, pas de réparation. L'usure de l'outil et l'état de la matrice fixent le défaut d'entrée ; si la bavure est un repli plutôt qu'une arête libre, corrigez en amont et finissez ce qui reste.
- Sections minces et alliages tendres. La pièce se déforme ou se marque avant que la bavure ne parte. Réduisez l'énergie, changez de média ou de famille de machine — ne vous contentez pas de raccourcir le cycle.
- Familles mélangées aux critères d'acceptation différents. Une charge, une norme. Deux références avec des exigences de calibre différentes sont deux procédés.
- Un lot trop petit pour remplir la charge. En dessous d'une certaine charge, le média ne cisaille plus correctement et le résultat est mou et irrégulier. C'est un cas pour une machine plus petite, une machine magnétique ou une machine à disque plutôt qu'une grande cuve tournant presque à vide.
Ce qu'il faut demander avant de valider le devis
- Un essai sur la pièce du pire cas, pas sur la pièce moyenne. Envoyez des pièces représentatives, dont la pire, la matière, et à la fois la finition dont vous avez besoin et celle que vous accepterez. Nos essais renvoient la finition avec le temps de cycle et la consommation de média mesurés.
- Une acceptation définie avant l'essai. Hauteur de bavure, état des arêtes, quel calibre ou test d'assemblage passe, quelles faces sont protégées. Un essai sans critère d'acceptation écrit ne vous dit que l'aspect.
- La taille de lot en charge de production, par écrit. Le chiffre qui compte est celui à pleine profondeur de lit, pas en charge de démonstration.
- La spécification du média par écrit, sous forme de granulométrie, de plage de taille et de forme — pas de « média céramique ». Une plage de 2 à 4 mm couvre un écart qui compte sur une caractéristique fine.
- La consommation de média pour 100 heures. Avec une durée de vie de 20–200 heures, un fournisseur qui ne peut pas donner la consommation en kilos pour 100 heures ne fournit pas un chiffre de consommable utilisable.
- Ce qui est livré avec la machine. L'emballage standard comprend le kit de pièces de rechange, un ensemble de démarrage média et compound, les outils et les manuels, et chaque machine tourne avec une charge de média avant expédition — de sorte que le premier essai peut se faire dès l'arrivée.
- Le délai par rapport à votre planning. Une machine standard est expédiée en 25–35 jours à compter de l'acompte ; une configuration sur mesure demande 45–60 jours, et l'ajout d'un séparateur ou d'un sècheur l'allonge encore. Le média expédié avec la machine ajoute environ une semaine, et le transport maritime de Xiamen vers l'Europe ou l'Amérique du Nord est d'environ 30–40 jours. La commande minimale est d'une machine ; le paiement est de 30% d'acompte, le solde contre les documents d'expédition.
- Le plan de séparation. Les grilles, les étages de séparation et le sécheur doivent figurer sur le même devis que la machine, car ils transforment un cycle en cadence de production.
FAQ
Combien de petites pièces une machine 60 L ébavurera-t-elle par lot ? Une cuve 60 L contient typiquement quelques centaines de petites pièces, mais le compte est fixé par l'encombrement des pièces et la taille de média, pas par le chiffre en litres. Une pièce avec un creux ou une caractéristique profonde occupe une place disproportionnée. Faites l'essai avec votre pièce du pire cas, en charge de production.
Plusieurs références de petites pièces peuvent-elles partager un lot ? Seulement si elles partagent un critère d'acceptation et une taille de média, et si leurs géométries ne s'abritent ni ne s'accrochent. Des longueurs et des épaisseurs de section mélangées se finissent à des vitesses différentes, si bien qu'une pièce est sur-traitée pendant qu'une autre ne l'est pas assez. Le travail à forte mixité est mieux servi par une machine qui change vite de configuration que par une charge plus grosse.
La finition magnétique est-elle meilleure que la vibration pour les petites pièces ? Pour les bavures dans les rainures, les trous transversaux et les fonds de filet, souvent oui, parce qu'une masse d'aiguilles souple suit le contour au lieu de toucher en un point, et elle n'arrondit pas une arête vive comme le ferait un outil. C'est un procédé à faible enlèvement, donc il convient aux bavures fines plutôt qu'à l'enlèvement d'arêtes épaisses. Les caractéristiques borgnes profondes restent hors de sa portée.
Les petites pièces se cabossent-elles ou s'emmêlent-elles dans la machine ? Oui, si la charge est trop élevée pour que le média les sépare. Le contact direct pièce contre pièce est la cause habituelle des bosselages, des arêtes pliées et d'une brillance irrégulière, et le remède est plus de couverture de média et une concentration de pièces plus faible, pas un cycle plus long.
Quelle taille de média me faut-il pour un petit trou ou une rainure ? Le média ne doit pas dépasser environ un tiers de la plus petite caractéristique. Pour un trou borgne de 3 mm, cela signifie un média inférieur à 3 mm, une granulométrie fine et un cycle plus long. Confirmez-le par le test du sac avant de commander la charge.
 +86-592-2381506


 Réseau IPv6 pris en charge
