


Finitions de l'acier inoxydable : la vraie démarcation, c'est qui l'a fabriqué
Les finitions de l'acier inoxydable sont souvent classées selon leur éclat — mat, satiné, brossé et miroir. Cette liste est utile pour prescrire un aspect, mais inutile pour décider quoi faire sur une surface déjà fabriquée.
Le critère bien plus prédictif est de savoir si la texture vient d'un cylindre de laminoir ou d'un outil d'atelier. Le fini brut de laminage est régulier sur toute la tôle et ne se modifie pas localement. Le fini d'atelier n'est régulier que là où l'outil est passé et peut être retouché.
Articulation avec nos guides : Cette page répertorie les types de finitions de l'acier inoxydable. Voir finitions des métaux, finition brossée vs satinée vs miroir, polissage de l'acier inoxydable et superfinition isotrope.
La vraie démarcation, c'est qui l'a fabriqué
Quand les acheteurs comparent les finitions de l'acier inoxydable, la brillance n'explique jamais pourquoi un panneau d'ascenseur rayé ne peut être raccordé sans trace. Seule l'origine de la texture y répond.
Finitions de laminage — la texture vient du cylindre
En aciérie, la bande d'inox passe par de massifs cylindres et lignes de recuit, rendant la finition brute de laminage de l'acier inoxydable uniforme sur toute la bobine.
Finitions d'atelier — la texture vient d'un outil
Après laminage, la finition de l'acier inoxydable utilise bandes, médias de tribofinition, ponceuses orbitales ou disques de polissage. La texture marque le passage de l'outil et n'existe que là où il a agi ; elle peut se refaire localement.
Pourquoi ce critère prédit tout le reste
Distinguer chaque finition d'acier inoxydable ou finition inox entre origine usine et outil résout quatre énigmes courantes d'atelier :
- Pourquoi deux zones diffèrent : L'une garde la texture laminée d'origine, tandis qu'une zone voisine a été touchée par un outil manuel.
- Pourquoi la retouche échoue : Aucun outil manuel ne reproduit un cylindre de laminoir géant sur un raccord.
- Pourquoi certains panneaux sont irréparables : Poncer une surface laminée crée un raccord d'atelier local pire que la rayure.
- Logique des coûts : Le fini laminé est intégré au prix de la tôle ; le fini d'atelier facture des heures de main-d'œuvre.
La seule question pour classer tout échantillon
Si un client vous demande de finir l'acier inoxydable d'après échantillon, demandez si la texture vient d'une bobine de laminoir ou d'un outil en aval.
| Origine & État | Origine texture | Étendue | Réparation locale ? | Action si endommagé | Fabricant | Notre fabrication ? |
|---|---|---|---|---|---|---|
| Usine — Recuit brillant | Cylindres polis + four inerte | Bobine entière | Non | Remplacer ou repolir tout | Aciérie | Non |
| Usine — Décapé | Cylindres de laminoir + bain d'acide | Bobine entière | Non | Remplacer ou grenailler tout | Aciérie | Non |
| Laminoir — Laminé à froid | Cylindres à froid + skin-pass | Bobine entière | Non | Remplacer ou brosser tout | Aciérie | Non |
| Laminoir — Laminé à chaud | Cylindres ébaucheurs à chaud | Tôle entière | Non | Meuler toute la tôle | Aciérie | Non |
| Atelier — Bande / Manuel | Bande, vibrante ou orbitale | Trajectoire d'outil | Oui | Repasser et dégrader | Fabricant | Non |
| Atelier — Tribofinition / Polissage | Médias, superfinition ou polissage | Zone tonnelée | Oui | Retonnelage ou repolissage | Poste de finition | Oui |
Aucune finition de laminoir ne peut être réparée localement sans laisser de raccord, tandis que les finitions d'atelier sont retouchables.
Les finitions de laminoir : quatre états non modifiables
La bobine ou tôle entrante présente un état de surface d'acier inoxydable parmi quatre états de laminoir.
Recuit brillant — celui qui est déjà fini
L'inox recuit brillant est laminé à froid avec des cylindres polis, puis recuit sous atmosphère contrôlée sans oxygène (hydrogène ou ammoniac craqué), évitant toute formation de calamine sur la bande.
Sans décapage acide, il conserve une réflectivité spéculaire dès la bobine. Le recuit brillant est le seul état brut livré déjà fini avec un brillant intense. Tout ponçage ou polissage local en atelier ne fait que rayer, voiler et ternir à jamais cette surface polie en laminoir.
Décapé — le gris
Sur les bobines inox recuites standard où la calamine se forme au four, la bande traverse un bain de décapage acide pour dissoudre l'oxyde et restaurer la couche passive anticorrosion.
Ce bain acide laisse une surface terne, crayeuse et gris mat, avec un micro-grain visible à la loupe. L'état brut décapé se reconnaît facilement : aucune ligne de brossage directionnelle et un ton gris doux non réfléchissant. Il est largement utilisé pour les cuves chimiques, supports structuraux, trémies industrielles ou pour l'emboutissage profond.
Laminé à froid et plané — le point de départ par défaut
Quand une bande d'inox laminée à froid, recuite et décapée subit un léger skin-pass final entre des rouleaux planeurs polis, les micro-aspérités s'aplatissent en un gris mat lisse, uniforme et anti-reflet au discret éclat argenté.
Voici la règle que tout fabricant doit connaître : le laminé à froid et plané est le point de départ standard de presque toute tôlerie. Quand un acheteur commande de l'acier inoxydable brut de laminage ou de l'inox brut de laminage sans spécifier de recuit brillant ou de tôle laminée à chaud, c'est cette tôle gris mat lisse qui arrive sur la table laser. Ce n'est pas un traitement décoratif appliqué, mais la matière de base avant d'entamer les finitions en aval.
Laminé à chaud — les marques de laminage visibles
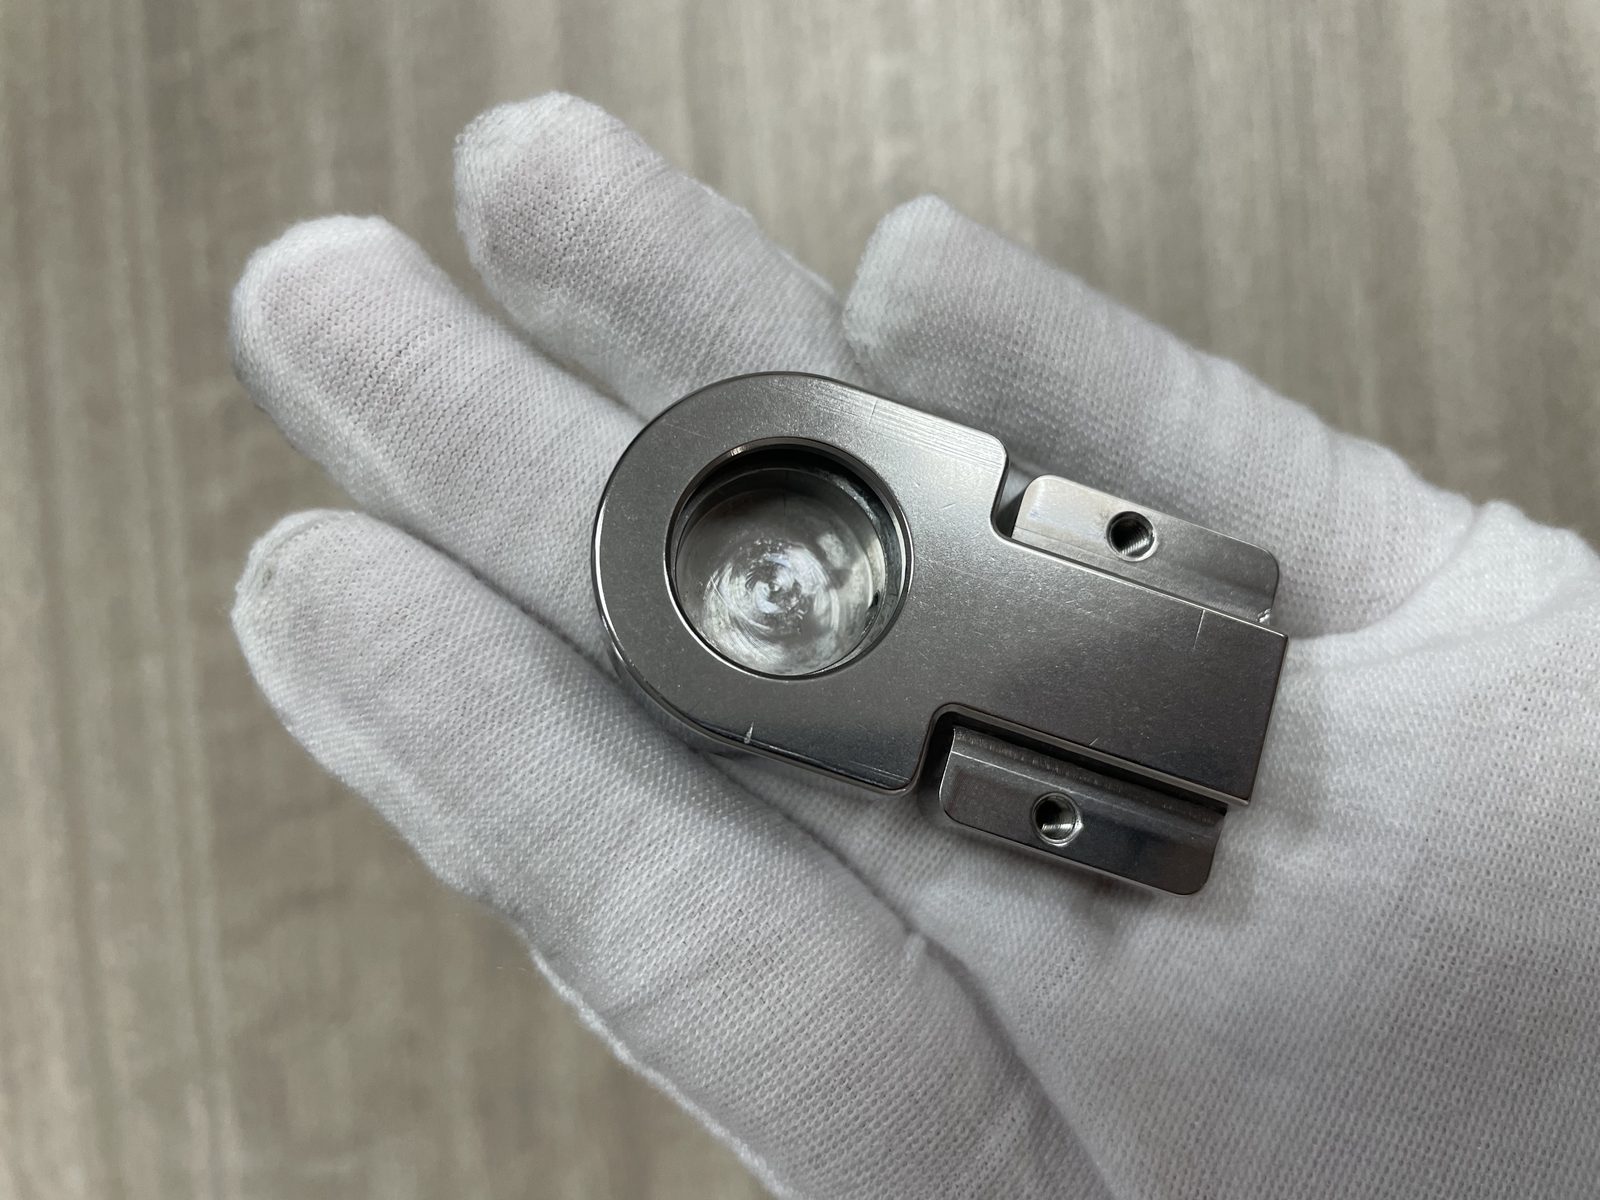
Les tôles fortes structurelles en inox, les cornières épaisses et les barres sont laminées à chaud puis décalaminées. Sous un éclairage rasant, l'inox laminé à chaud révèle des stries longitudinales nettes, des piqûres peu profondes et une peau rugueuse gris foncé suivant le sens de laminage.
Pourquoi aucun de ces états ne peut être retouché localement
Ces quatre états bruts partagent une caractéristique physique absolue : leur texture de surface est créée par les cylindres de laminoir et des bains chimiques pour bobines, non par des outils d'atelier.
Faute de laminoir à froid dans votre atelier, vous ne pouvez jamais modifier localement ni réparer un fini brut de laminage. Toucher un cordon de soudure ou une rayure avec un disque, un tampon ou une ponceuse crée un îlot de marques d'outils au milieu de la texture brute. Même si la rayure disparaît, cet îlot réfléchit la lumière différemment de la peau d'origine, laissant une auréole permanente sur le panneau.
Finitions d'atelier : six états réalisables
Dès que l'inox quitte son état brut de laminage, les ateliers réalisent six états en aval. Connaître le mouvement de chaque outil — et ses limites — évite les erreurs de spécification.
Grain et hairline — la finition directionnelle
Le grain brossé ou hairline est tracé par une bande ou un tambour abrasif se déplaçant le long d'un axe rectiligne.
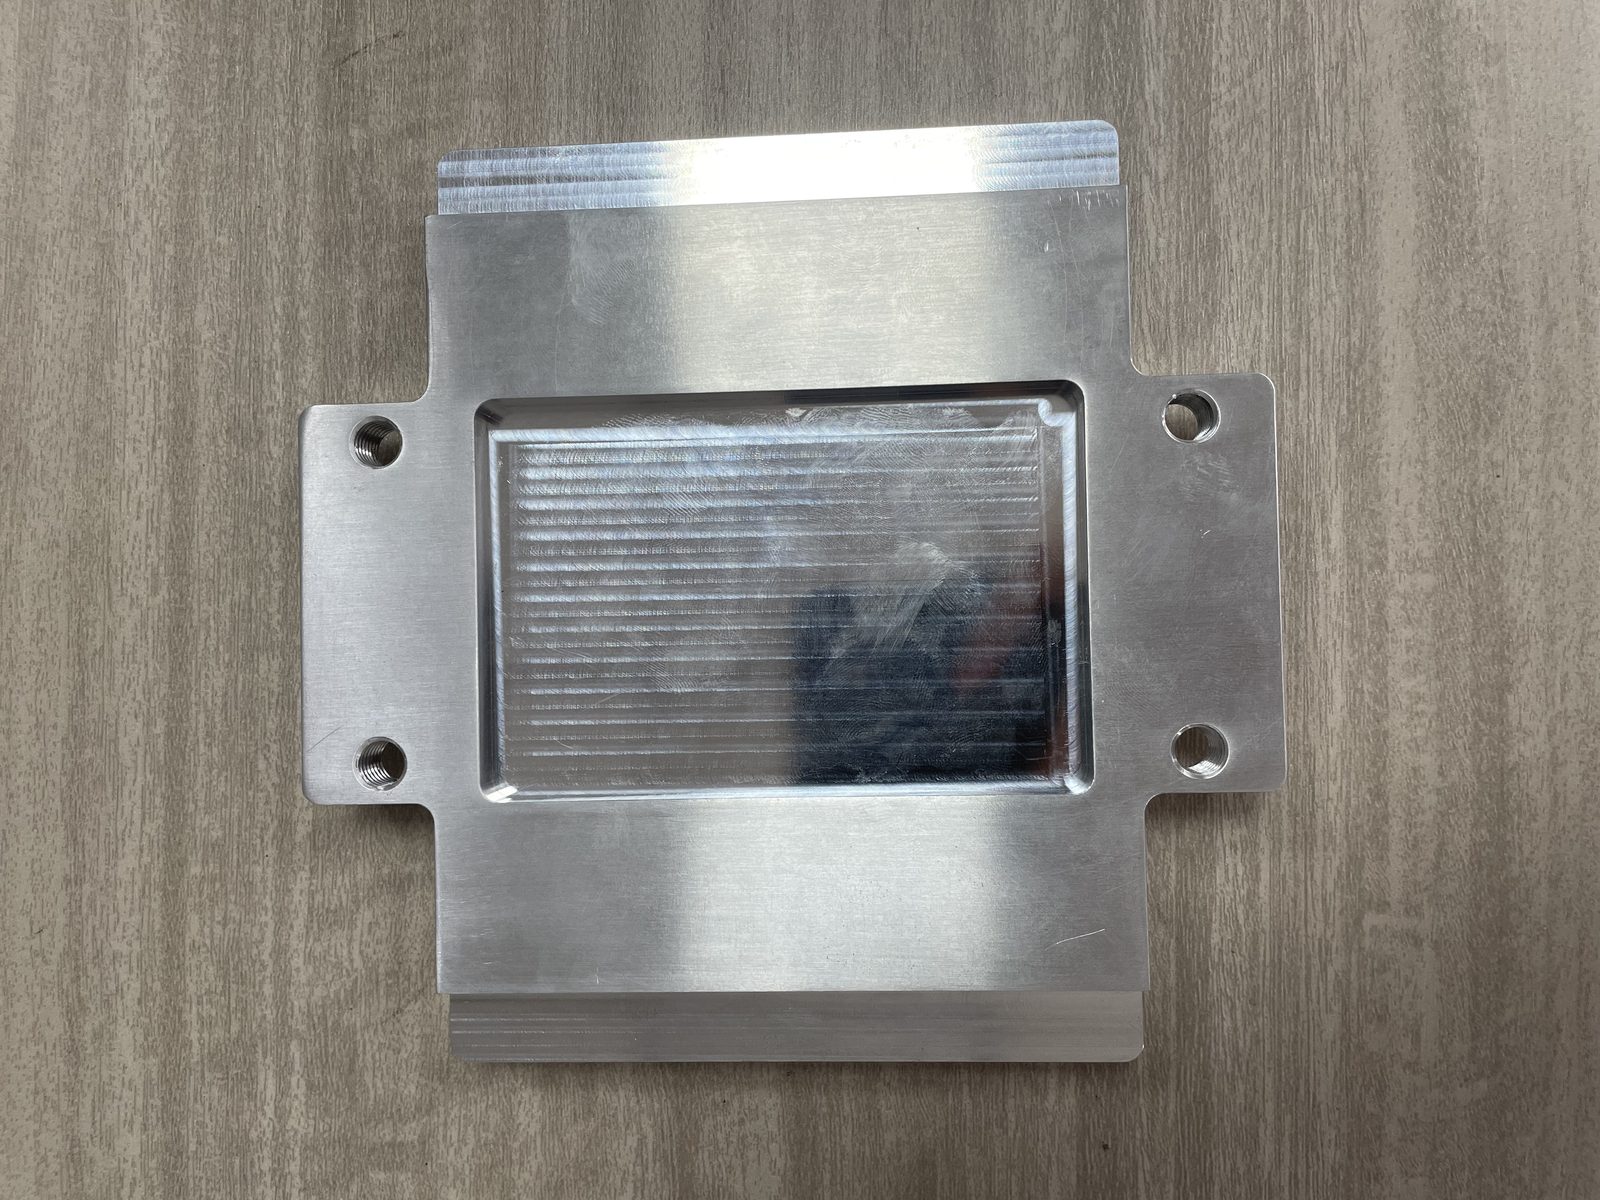
- Aspect : Lignes parallèles longues et continues dans une seule direction.
- Quand NE PAS l'utiliser : À éviter sur pièces moulées profilées, mécano-soudures courbes où les bandes dévient, surfaces agroalimentaires où les stries retiennent les résidus, ou pièces vouées au poli miroir.
Satiné — un voile, pas des lignes
Un vrai fini satiné s'obtient par une abrasion douce, uniforme et non directionnelle — tribofinition des pièces en médias plastiques fins, tonnelage à sec dans du granulat de coquille de noix imprégné, ou polissage au disque non-tissé doux.
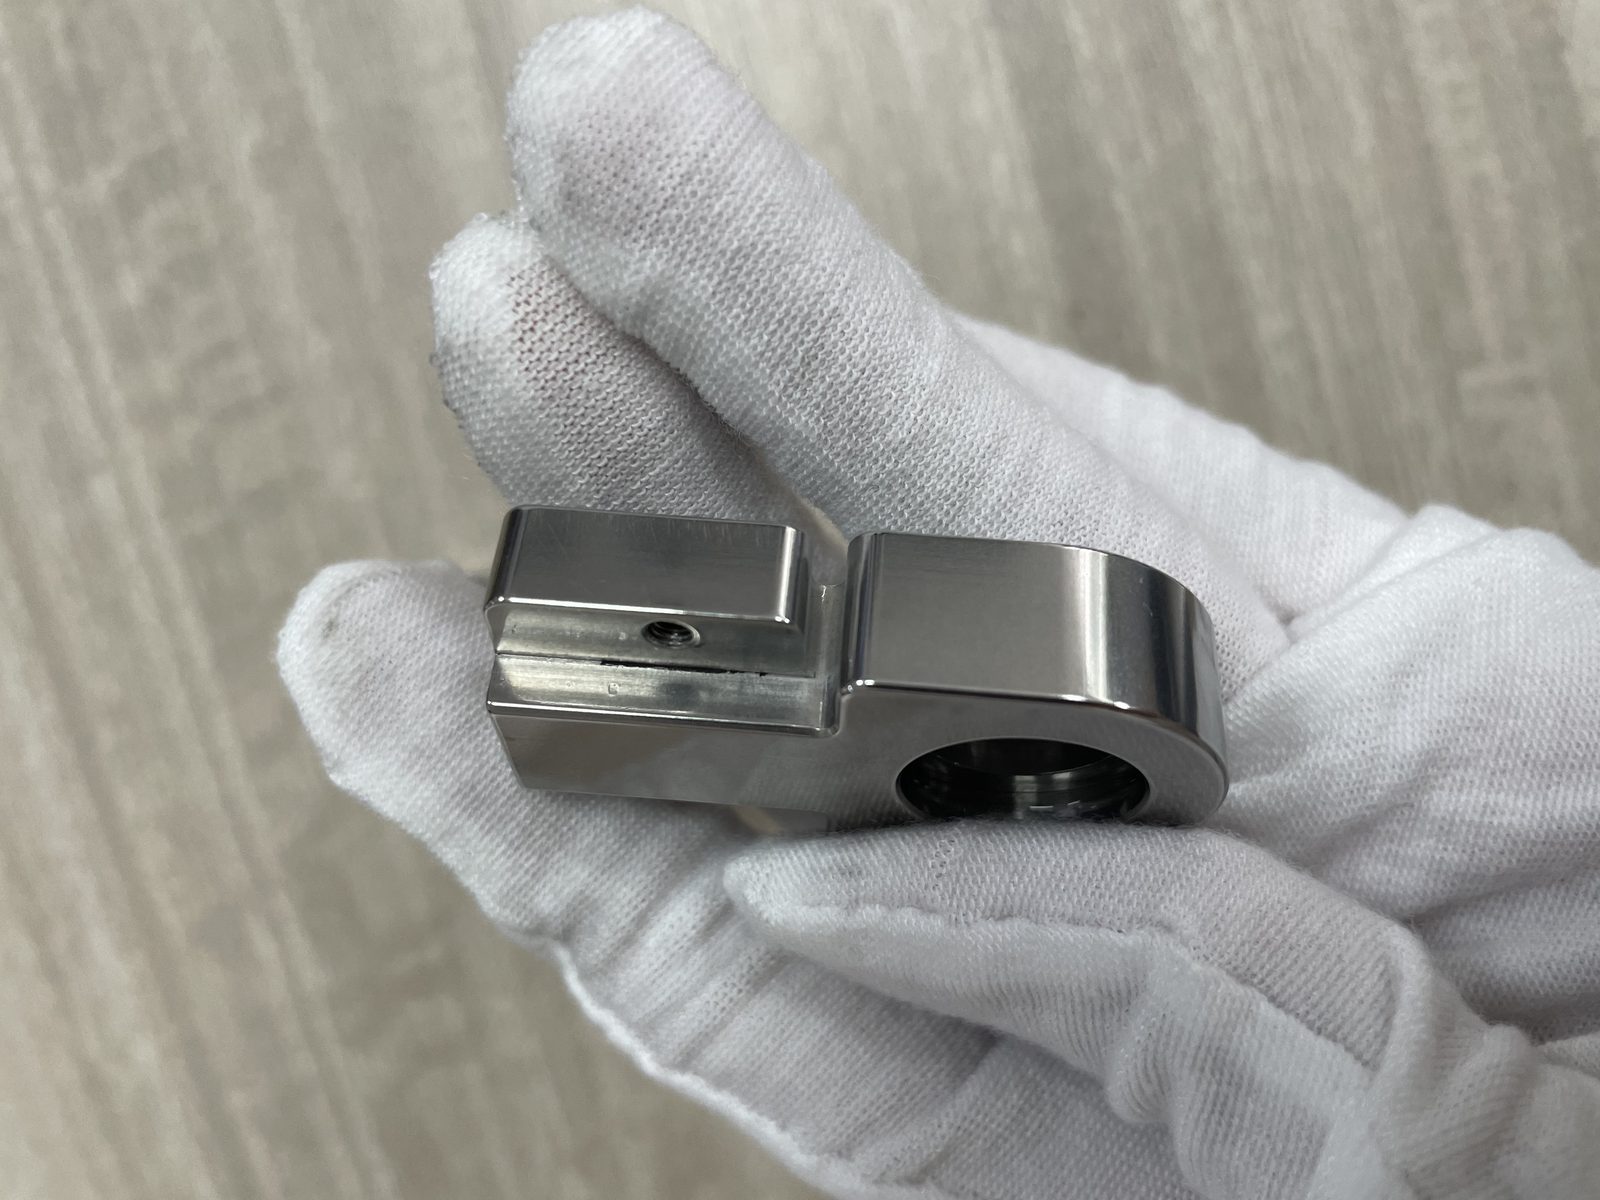
- Aspect : Éclat doux et velouté sans rayure orientée. Le satiné se définit par un voile optique plutôt que par des lignes visibles — évalué par la diffusion de la lumière, non par des traits (le lissage par compression plus brillant est appelé métal bruni).
- Quand NE PAS l'utiliser : À éviter si une haute réflexion ou un grain directionnel assorti est requis.
Jitterbug — traits courts, croisés, sans direction
Une finition jitterbug — souvent recherchée sous finition de surface jitterbug ou finition jitterbug acier inoxydable — s'obtient avec une ponceuse oscillante portative ou d'établi (ponceuse jitterbug). L'outil entraîne un patin abrasif rectangulaire selon une orbite excentrique serrée à haute fréquence, sans rotation globale du patin.
- Aspect visuel : Traits croisés courts, denses et multidirectionnels, sans direction dominante.
- Quand NE PAS l'utiliser : Trop lent et irrégulier pour les grands panneaux muraux, et inadapté aux lots de petites pièces.
Orbital aléatoire — arcs plus longs, chevauchants
La texture d'une finition orbitale aléatoire sur acier inoxydable provient d'une ponceuse à disque portative à double action, dont le plateau circulaire tourne sur un axe central tout en oscillant sur un déport excentrique.
- Aspect visuel : Arcs circulaires chevauchants. Une finition jitterbug laisse des traits croisés courts et denses, tandis qu'une finition orbitale aléatoire laisse des arcs circulaires plus longs et nettement superposés.
- Quand NE PAS l'utiliser : À éviter sur les petites pièces ou dans les angles intérieurs étroits inaccessibles au disque rotatif.
Superfinition — la fin de la chaîne
La superfinition de l'acier inoxydable (ou superfinition inox) utilise des médias non abrasifs haute densité et une chimie active en machines vibratoires ou centrifuges pour araser les pics microscopiques sans creuser de nouvelles vallées.
- Aspect visuel : Surface ultra-lisse, brillante et non directionnelle, conçue pour minimiser le frottement, maximiser la portée et la résistance à la fatigue.
- Quand NE PAS l'utiliser : Ne payez jamais de superfinition pour des carters ou supports purement décoratifs devant juste briller — le polissage standard ou le tonnelage à sec coûte bien moins cher.
Miroir — le sommet de la chaîne
Les acheteurs demandent souvent comment polir l'acier inoxydable en fini miroir, polissage miroir de l'acier inoxydable ou avivage miroir de l'acier inoxydable. Le poli miroir se situe au bout d'une chaîne d'affinage progressif utilisant des disques de coton ou des médias en acier.
- Aspect visuel : Réflexion spéculaire nette, sans aucun grain.
- Quand NE PAS l'utiliser : À éviter sur les surfaces exposées aux traces de doigts ou soumises à l'usure par frottement.
Ces six états d'atelier partagent une règle : leur texture venant d'une trajectoire d'outil, vous pouvez les appliquer sélectivement, contrôler leur direction ou leur voile, et les retoucher si endommagés.
Où la limite cède : réparation
L'intérêt pratique de séparer état de laminage et état d'atelier apparaît dès qu'un panneau inox est rayé.
Un fini de laminage rayé ne se répare pas localement
Quand un panneau brut de laminage est rayé, aucun tampon manuel ni bande ne peut recréer localement la texture de laminoir. Poncer la rayure crée un îlot d'atelier bien plus visible que la rayure.
Une finition d'atelier rayée le peut, si direction et voile concordent
Pour rénover l'acier inoxydable ou effectuer la rénovation de l'acier inoxydable sur une pièce ayant reçu une finition d'atelier, la retouche locale réussit si vous respectez trois règles :
- Accorder direction et voile : Suivez le grain linéaire strictement en parallèle, reproduisez le voile diffus et estompez bien au-delà de la rayure (voir éliminer les rayures de l'acier inoxydable).
Le décalage visible sous lumière oblique
Comme la lumière rasante révèle les écarts de direction et de voile masqués par l'éclairage zénithal, inspectez toujours les retouches sous lumière oblique latérale.
[FIGURE : Photographie en lumière rasante d'une tôle inox laminée où une retouche manuelle poncée ressort comme une zone claire discordante]
Quand la réponse honnête est de remplacer la tôle
Sur les panneaux de façade ou portes d'ascenseur visibles bruts de laminage, la retouche locale rend presque toujours pire que la rayure. Remplacer la tôle ou rénover toute la face bord à bord est la meilleure méthode pour restaurer le fini de l'acier inoxydable.
Tableau des méthodes : six états d'atelier côte à côte
Pour choisir la bonne méthode aval de finition des surfaces en acier inoxydable, comparez les six états d'atelier ci-dessous.
Ce que laisse chaque méthode
Les bandes laissent des lignes continues, les patins vibrants de courts tirets, les disques orbitaux des croissants, les médias des micro-cupules, la superfinition des méplats et le polissage miroir un plan réfléchissant.
Orientation, voile et portée
| Procédé d'atelier | Signature de texture | Directionnel ? | Accès aux détails | Dimensions des pièces | Nous le fabriquons ? |
|---|---|---|---|---|---|
| Grain / Brossé | Lignes parallèles longues, continues | Oui (Fort) | Faible (enjambe les creux) | Grandes tôles planes, tubes | Partiel (voile mat seul, sans lignes longues) |
| Satiné | Voile velouté uniforme, antireflet | Non | Moyen à bon | Petites/moyennes pièces en bol | Oui (médias plastique humide / organique sec) |
| Jitterbug | Stries courtes, denses, croisées au hasard | Non | Faible à moyen | Panneaux plats petits à moyens | Non (outil portatif/d'établi) |
| Orbito-excentrique | Arcs circulaires plus longs, chevauchants | Non | Faible (manque les coins) | Grandes plaques planes et cuves | Non (outil électroportatif) |
| Superfinition | Plan lisse isotrope, aspect miroir | Non | Bon | Pièces de précision petites à moyennes | Oui (tribofinition haute énergie) |
| Poli miroir | Haute réflexion, aucun grain visible | Non | Moyen | Petites pièces en tonneaux | Partiel (centrifuge/vibratoire + médias acier) |
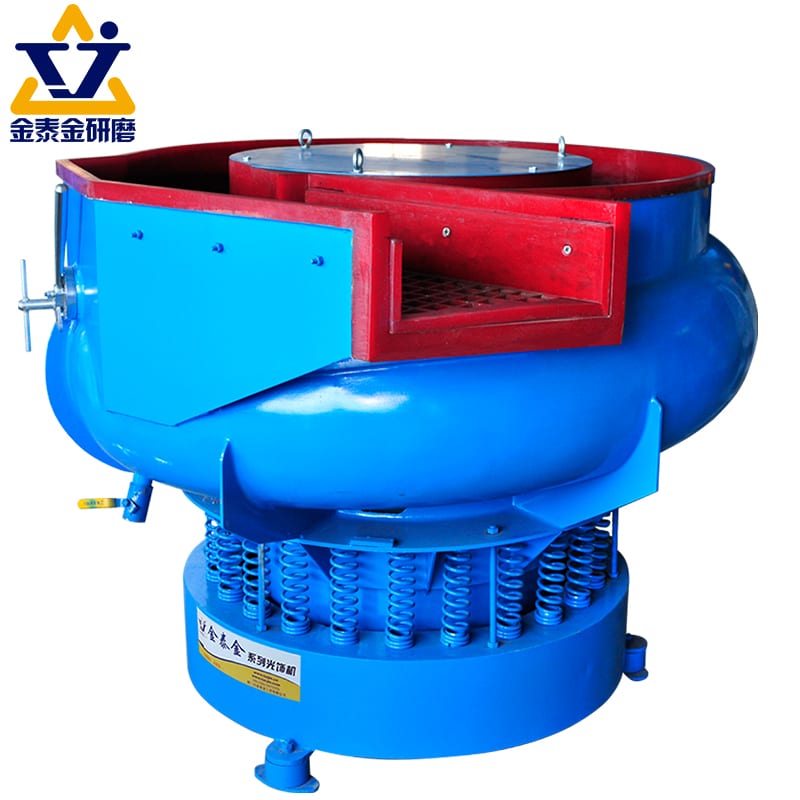
[FIGURE : Ensemble d'équipements d'atelier montrant une cuve vibratoire circulaire, des médias secs organiques en coquille de noix et des billes de brunissage en acier inoxydable poli]
Ce que permet une pièce donnée
Parmi les six méthodes ci-dessus, nos équipements en couvrent trois (satiné, superfinition et miroir en vrac). La tribofinition reproduit l'aspect brossé sans tracer de longues lignes continues, tandis que ponceuses vibrantes et orbitales requièrent des outils manuels non vendus par nous.
Ce qu'un outil portatif ne peut obtenir
Seuls le brossage, le ponçage vibrant et orbital impliquent le déplacement d'un outil par l'opérateur ; satiné, superfinition et miroir en vrac placent la pièce en machine. Les pièces logeables en cuve passent sur machine ; murs-rideaux posés et grandes cuves exigent des outils portatifs.
L'état de surface réellement requis
La plupart des litiges sur l'état de surface de l'inox proviennent de descriptions incomplètes sur les bons de commande.
Partir de l'indication du plan, non d'une photo
Si le plan spécifie un état de surface, cette indication fait foi. Ne déduisez jamais une finition d'une photo : l'éclairage rend tôle décapée brute, satiné au tonneau et ponçage vibrant identiques à l'écran.
Plan muet : la marche à suivre
- Le plan indique « selon échantillon » : verrouillez un étalon signé dans votre armoire qualité avant de couper le métal.
- Le plan indique « conforme à la pièce existante » : inspectez d'abord la pièce pour vérifier s'il s'agit d'un état brut ou d'un état usiné.
- Le plan n'indique rien : Sans indication d'état de surface, la norme industrielle par défaut est la tôle laminée à froid brute et planée — jamais une finition décorative présumée.
Trois critères qu'une spécification doit nommer
Une spécification complète du polissage mécanique de l'inox doit préciser trois éléments :
- D'abord, si la surface est un brut de laminage ou une finition d'atelier.
- Ensuite, quel état précis est exigé (ex. brut décapé vs satiné en tonneau ou brossé).
- Enfin, le sens du grain et la cible de matité.
Si l'un de ces trois points manque, les fournisseurs livreront des pièces non conformes.
| Scénario | Note du plan | Piège d'atelier | Action corrective |
|---|---|---|---|
| Spécification complète | Origine, état, sens/voile | L'atelier change d'outil | Suivre l'outil désigné |
| Selon échantillon | Échantillon étalon cité | Une seule partie a l'échantillon | Garder des témoins en double |
| Reproduire l'existant | Copier la pièce installée | Ancienne pièce à l'état brut | Vérifier d'abord l'origine |
| Mention seule | Indique juste "satiné" | Lu comme bande ou tonnelé | Figer échantillon et outil |
| Case vide | Aucune finition notée | L'acheteur attend un brossé | Confirmer le brut de laminoir |
Pourquoi l'échantillon prime sur la description
Ces trois dernières années, le mot « satiné » a désigné aussi bien de la tôle brossée à la bande, des châssis poncés à l'orbitale que des équerres tribofinies par voie humide. Fondez toujours la production sur un échantillon physique plutôt que sur un simple mot.
Ce que nous faisons et ce que nous ne faisons pas
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., certifiée ISO 00726Q01571R001 et CE, nous concevons des équipements de tribofinition appuyés par 21 plateformes machine et 24 droits de propriété intellectuelle sur six gammes de produits. Nous détaillons notre périmètre dans ce que nous fabriquons et ce que nous ne fabriquons pas.
Les états atteints par nos équipements
- Mat & satiné uniformes : Obtenu dans nos vibrateurs de finition circulaires, vibrateurs à auge et tonneaux rotatifs avec des médias abrasifs céramiques/plastiques ou des médias de finition à sec en coquille de noix et rafle de maïs.
- Poli miroir & superfinition par lots : Réalisé sur systèmes centrifuges et vibratoires avec des médias de finition en acier trempé et un affinage isotrope multi-étapes.
[FIGURE: Moulage en acier inoxydable poli jusqu'à un éclat miroir par médias de tribofinition multi-étapes]
Ceux qu'ils ne peuvent atteindre
Nous ne réalisons pas de finitions de laminoir, ne pouvons tracer de longues lignes de brossage continu dans un tonneau (seulement un voile mat approximatif), et ne produisons pas de textures vibrantes ou orbitales aléatoires.
Pourquoi nous ne fabriquons pas d'outils manuels
Nous ne fabriquons pas d'outils manuels, de ponceuses à bande ni de meuleuses d'angle, et n'offrons ni réparation sur site, ni galvanoplastie, passivation, revêtement ou sous-traitance. Tous nos procédés exigent que la pièce s'insère dans la cuve ou le montage d'une machine.
Quand la réponse honnête est un autre fournisseur
Achetez vos bobines de laminoir auprès d'un centre de services acier et vos ponceuses vibrantes ou orbitales chez un revendeur d'outillage portatif. Pour traiter par lots des pièces en inox entrant dans une machine, contactez-nous via notre page de contact.
Questions fréquentes
Quelles sont les différentes finitions de l'inox ?
Les finitions de l'inox se divisent en quatre états de laminoir (recuit brillant, décapé, laminé à froid plané, laminé à chaud) issus des bobines, et six états d'atelier (hairline, satiné, vibrant, orbital aléatoire, superfinition, miroir) obtenus par outillage ou médias.
Quelle est la différence entre finition de laminoir et finition brossée ?
Un fini brut de laminage couvre toute la bobine à l'usine et ne peut être retouché localement. Un fini brossé est réalisé en aval par bandes abrasives linéaires et peut être raccordé localement dans le grain.
Qu'est-ce qu'un fini jitterbug ?
Un fini jitterbug est une texture non directionnelle produite par une ponceuse vibrante rectangulaire. Sa course courte à haute fréquence laisse de courts traits croisés denses, tandis qu'une ponceuse orbitale laisse des arcs circulaires plus larges et chevauchants.
Un panneau brut de laminage rayé peut-il être réparé localement ?
Non. Retoucher un panneau brut rayé au tampon manuel ou à la ponceuse crée une texture d'outil locale bien plus visible que la rayure sous lumière rasante. Il faut remplacer la tôle, accepter le défaut ou refaire toute la surface de bord à bord.
Quelle est la différence entre inox satiné et inox brossé ?
L'inox brossé se définit par des lignes parallèles visibles et continues dans un seul sens. L'inox satiné se définit par un voile optique diffus — dispersant doucement la lumière sans lignes directionnelles.
L'acier inoxydable est-il livré avec une finition d'usine ?
Oui, chaque tôle arrive dans un état d'usine de base — généralement laminée à froid et planée ou décapée grise — servant de point de départ non traité.
 +86-592-2381506


 Réseau IPv6 pris en charge
