


Tribofinition au tonneau : cartographie des procédés, plages de cycles et là où ça ne fonctionne plus
La tribofinition au tonneau est une seule famille de machines qui exécute trois métiers différents : l'ébavurage, le lissage de surface et le brillantage. La machine ne change pas entre eux. Ce sont les médias, le compound et surtout le temps qui changent, et c'est pourquoi deux ateliers équipés de la même cuve obtiennent des résultats complètement différents sur la même pièce.
Cette page est une cartographie plutôt qu'une définition. Elle montre lequel des trois métiers vous achetez réellement, ce que chacun coûte en temps de cycle, ce qu'il faut vérifier avant de charger la charge, et les caractéristiques de pièce sur lesquelles toute l'approche cesse de fonctionner. Là où cette page donne un chiffre, considérez-le comme un point de départ : un cycle publié suppose un matériau et un enlèvement qui ne sont peut-être pas les vôtres.
Ce que l'atelier révèle quand le travail de finition a été mal décrit
Avant les réglages de la machine, la question est de savoir quel métier a été acheté. Ces quatre résultats ramènent presque toutes les incompatibilités à l'un des trois métiers :
| Ce que le client voit | Le métier qui manquait réellement |
|---|---|
| Pas de bavure, cote correcte, mais aspect toujours gris et mat | Le brillantage n'a jamais fait partie du procédé — l'étape d'ébavurage s'est terminée et la voie s'est arrêtée |
| Surface brillante, mais les marques d'outil restent visibles en dessous | Le lissage a été sauté ; un brillant appliqué sur un réseau de rayures non corrigé se lit comme un voile |
| Rayon d'arête hors tolérance, tout le reste acceptable | L'étape de coupe a tourné trop longtemps pour une bavure qu'un cycle plus court aurait traitée |
| Premier lot bon, troisième lot terne avec la même recette | La charge est épuisée, ou du grain a été reporté depuis l'étape de coupe |
Aucun de ces cas ne se règle en achetant une autre machine, et les quatre sont courants dans les devis rédigés à partir d'un temps de cycle plutôt que d'une voie de procédé.
Les trois métiers contenus dans la « tribofinition au tonneau », et pourquoi les confondre coûte de l'argent
La plupart des projets de finition décevants ne sont pas un problème de machine. C'est un écart entre le métier demandé par l'acheteur et celui décrit par le devis.
| Métier | Ce qui est modifié | Plage de cycles de travail | Ce qu'il ne fera pas |
|---|---|---|---|
| Ébavurage | Bavure éliminée, arête cassée | 10–20 minutes pour une bavure légère ; 20 min–2 h pour un lot courant en cuve | Ne peut pas éliminer une bavure qu'il n'atteint pas, ni laisser une arête vive |
| Lissage | Réseau de rayures affiné, surface nivelée | Plus long que l'ébavurage, dans la plage 15 min–quelques heures | Ne peut pas effacer une rayure profonde en polissant par-dessus ; la rayure doit d'abord être coupée |
| Brillantage | Réflectivité augmentée | 2–8 heures pour un polissage haute finition | Ne peut pas corriger une surface laissée voilée par une étape précédente, ni tenir un rayon d'arête |
Lisez la ligne qui correspond à ce que votre client va juger. Les pièces sont généralement refusées sur la troisième ligne (le brillant) alors que le procédé a été devisé et dimensionné sur la première (l'ébavurage), et aucun temps supplémentaire dans une charge d'ébavurage ne transforme l'un en l'autre.
Ce qui détermine le cycle : l'enlèvement d'abord, la finition ensuite
Deux variables fixent le temps, et ce ne sont pas le même métier :
- La matière à enlever, en valeur absolue. Quelques centièmes de millimètre sur un petit support en aluminium, c'est un cycle court. Quelques dixièmes sur une pièce en inox, pris régulièrement, c'est un cycle bien plus long.
- La finition exigée à l'arrivée. C'est une variable distincte : elle est fixée par la granulométrie des médias de la dernière étape, et non par la durée de fonctionnement de la première.
Confondre les deux produit l'échec classique : une pièce dimensionnellement parfaite, sans bavure, et qui reste grise. La charge a fait le premier métier et n'a jamais été chargée de faire le second.
Là où les deux s'opposent, décidez laquelle peut bouger. Si le rayon d'arête est fixé par le plan, la finition doit être obtenue avec une granulométrie plus fine plutôt qu'avec plus de temps. Si la finition est fixée par le client et que le plan est souple, le temps est le levier le moins coûteux.
La règle des étapes, et ce que signifie vraiment un procédé en une seule étape
Un cycle unique peut être une voie de production légitime — pour une pièce simple où une seule granulométrie fait acceptablement les deux métiers. Cela devient une erreur quand une pièce à surface d'entrée rugueuse, tolérance d'arête serrée et exigence de finition brillante est devisée en un seul cycle.
La séquence qui fonctionne compte généralement trois étapes : couper, affiner, brillanter, avec nettoyage de la charge entre elles. La défaillance la plus souvent mal diagnostiquée se produit au passage : du grain grossier de l'étape de coupe est entraîné dans l'étape de polissage, la pièce ressort avec un voile gris, et le compound est mis en cause. C'est un problème de nettoyage et de changement de médias, pas un problème de chimie.
Si vous travaillez en voie humide, le côté liquide est une variable de procédé et non un simple fluide utilitaire : le compound évacue la chaleur et les copeaux et détermine si la surface est coupée, brunie ou polie. Ne changez qu'une variable à la fois et notez ce qui a changé — un second essai n'est utile que si vous savez quelle variable a bougé.
Ce qu'il faut vérifier avant de charger la charge
Huit points, tous à relever sur le plan et sur les pièces entrantes :
- La plus petite caractéristique. Les médias ne doivent pas dépasser environ un tiers du plus petit trou, de la plus petite rainure ou du plus petit pas de filetage. Cette seule règle détermine plus d'essais que toute autre.
- La bavure la plus forte, pas la moyenne. Dimensionnez le cycle sur la pire pièce du lot, car le lot est jugé sur sa pire pièce.
- Les surfaces qui ne doivent pas changer. Faces esthétiques, faces d'étanchéité, flancs de filetage, alésages de roulement, arêtes de coupe. Les médias ne savent pas quelle face compte.
- La tolérance de rayon d'arête. Si le plan en donne une, elle fait partie des critères d'acceptation de l'essai avant l'essai, pas du bilan après.
- L'état de surface à l'entrée, lot par lot. Les pièces moulées, soudées, embouties et usinées arrivent avec des surfaces différentes, et un procédé réglé sur de la matière usinée peut être faux pour du moulé.
- Le matériau et son état. Les alliages tendres s'étalent ; les alliages à écrouissage exigent une coupe courte et contrôlée ; l'acier trempé se coupe plus lentement et use la charge plus vite.
- Le rapport de volume pièces/médias. Maintenez les pièces à environ un tiers de la cuve. Une cuve remplie à l'excès ne peut pas cisailler la charge : les pièces se protègent les unes les autres et le cycle tourne plus longtemps pour moins de travail.
- Le procédé en aval. Dépôt électrolytique, anodisation, passivation, assemblage, contrôle. Deux lots qui doivent se déposer avec le même aspect doivent être finis sur une base reproductible, et non sur un « aussi brillant que possible ».
Voie humide ou voie sèche : une conséquence, pas une préférence
La finition en voie humide est la réponse normale pour l'acier et pour tout ce qui sera déposé ou passivé ; elle utilise un compound en solution qui évacue la chaleur et les copeaux et laisse une surface plus brillante. Elle ajoute une étape de séchage et un renouvellement d'eau à intervalle défini, et les deux font partie du coût.
La finition en voie sèche convient à l'aluminium et au laiton, où un procédé humide peut laisser un film ou une tache, et elle convient aux ateliers où la voie humide n'est pas autorisée. Elle est plus lente, elle produit de la poussière et elle exige une extraction.
Le choix découle du matériau et de la finition, pas de ce qui est déjà dans l'atelier. Un atelier qui travaille tout en humide parce que la machine est en humide finira par livrer à un client une pièce en aluminium terne et tachetée.
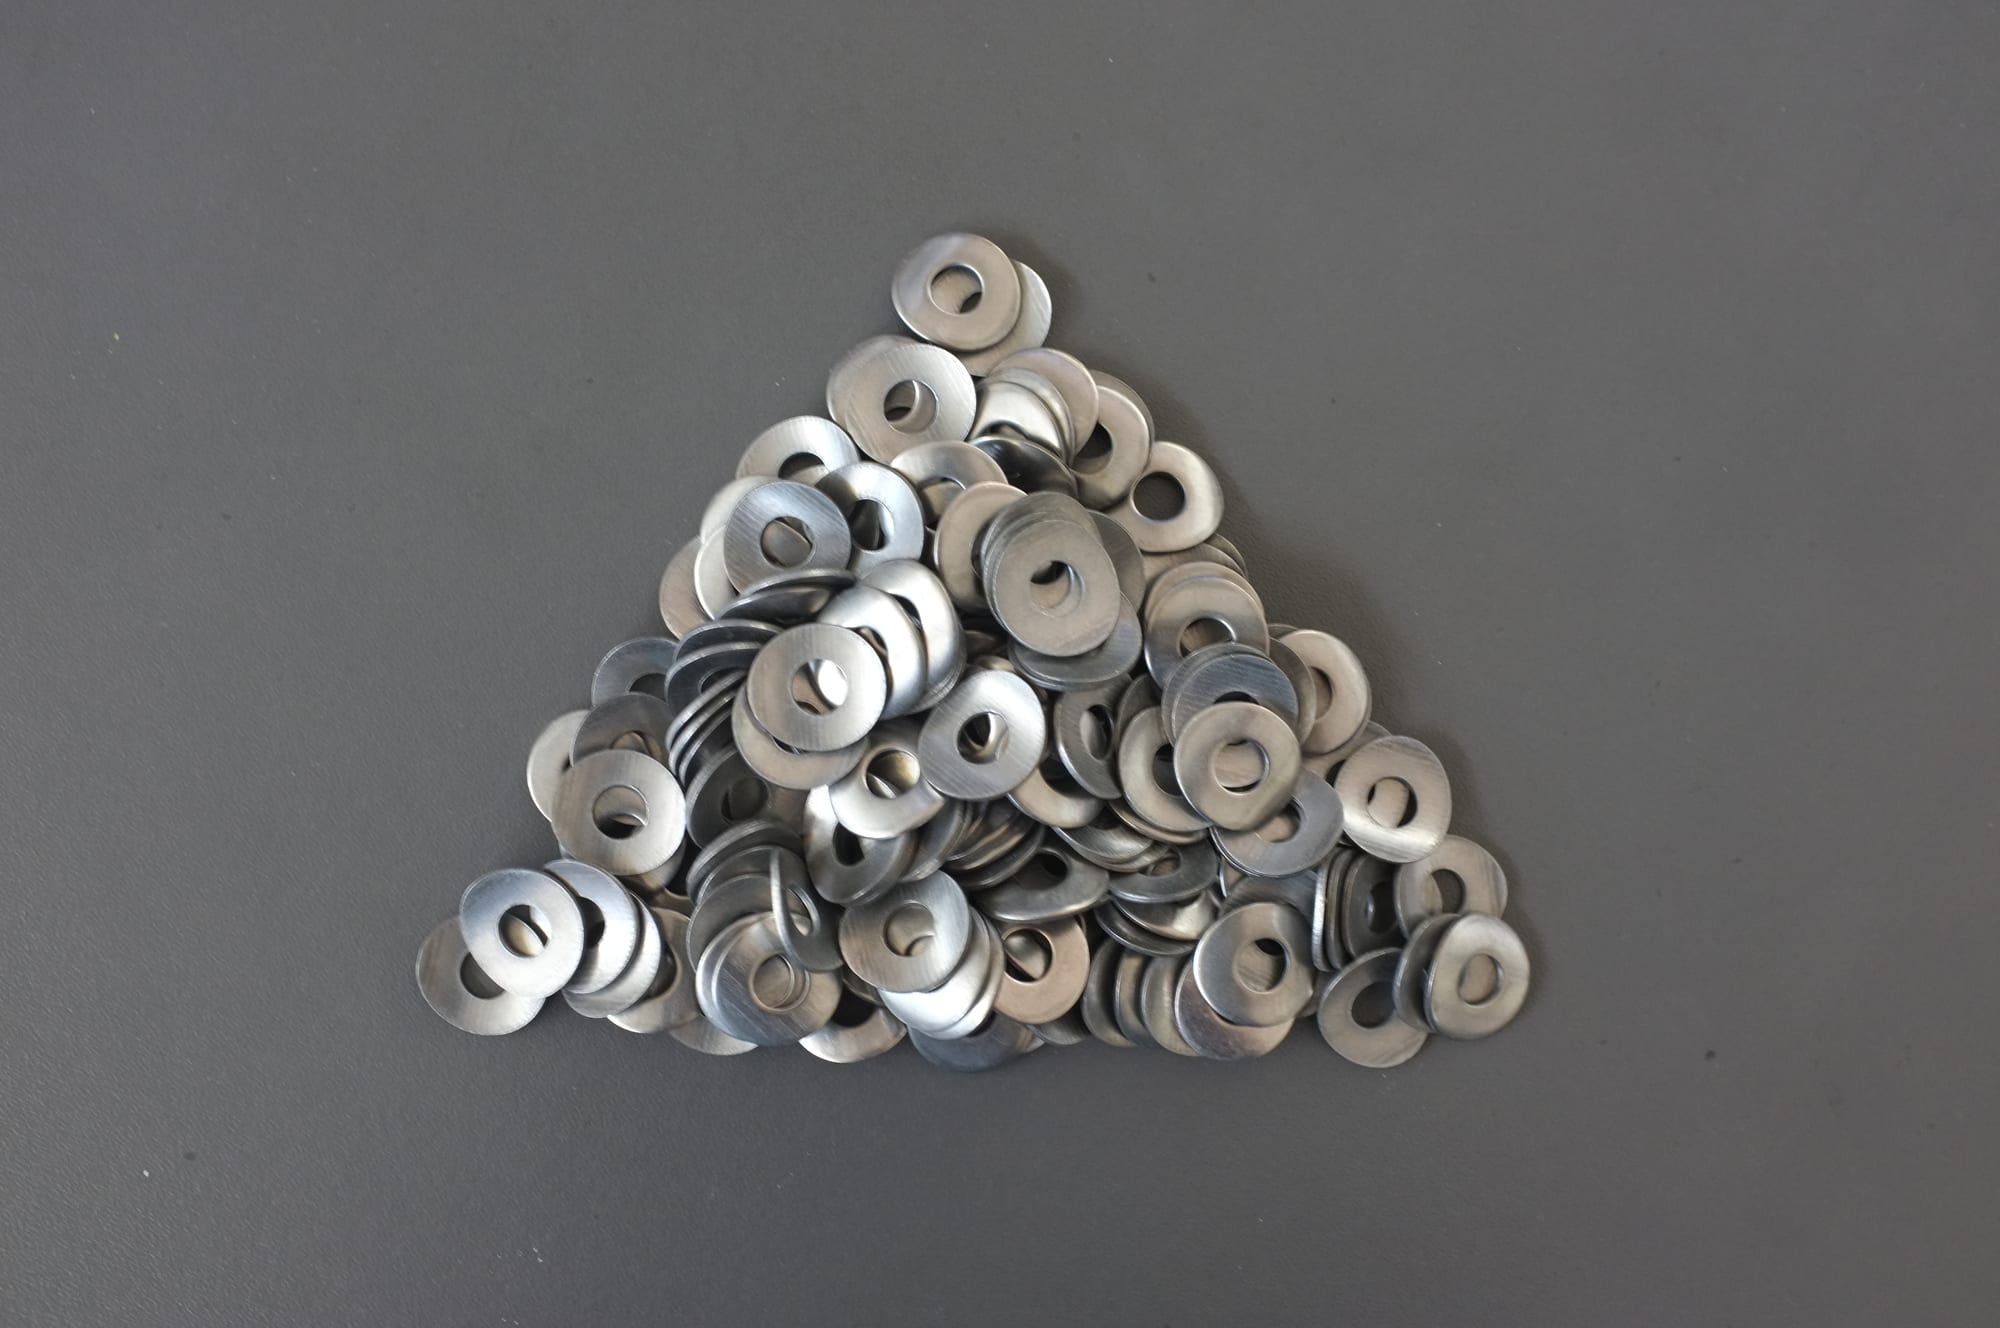
Rondelles avant le cycle : l'état initial qui détermine si le travail est un ébavurage ou un polissage.
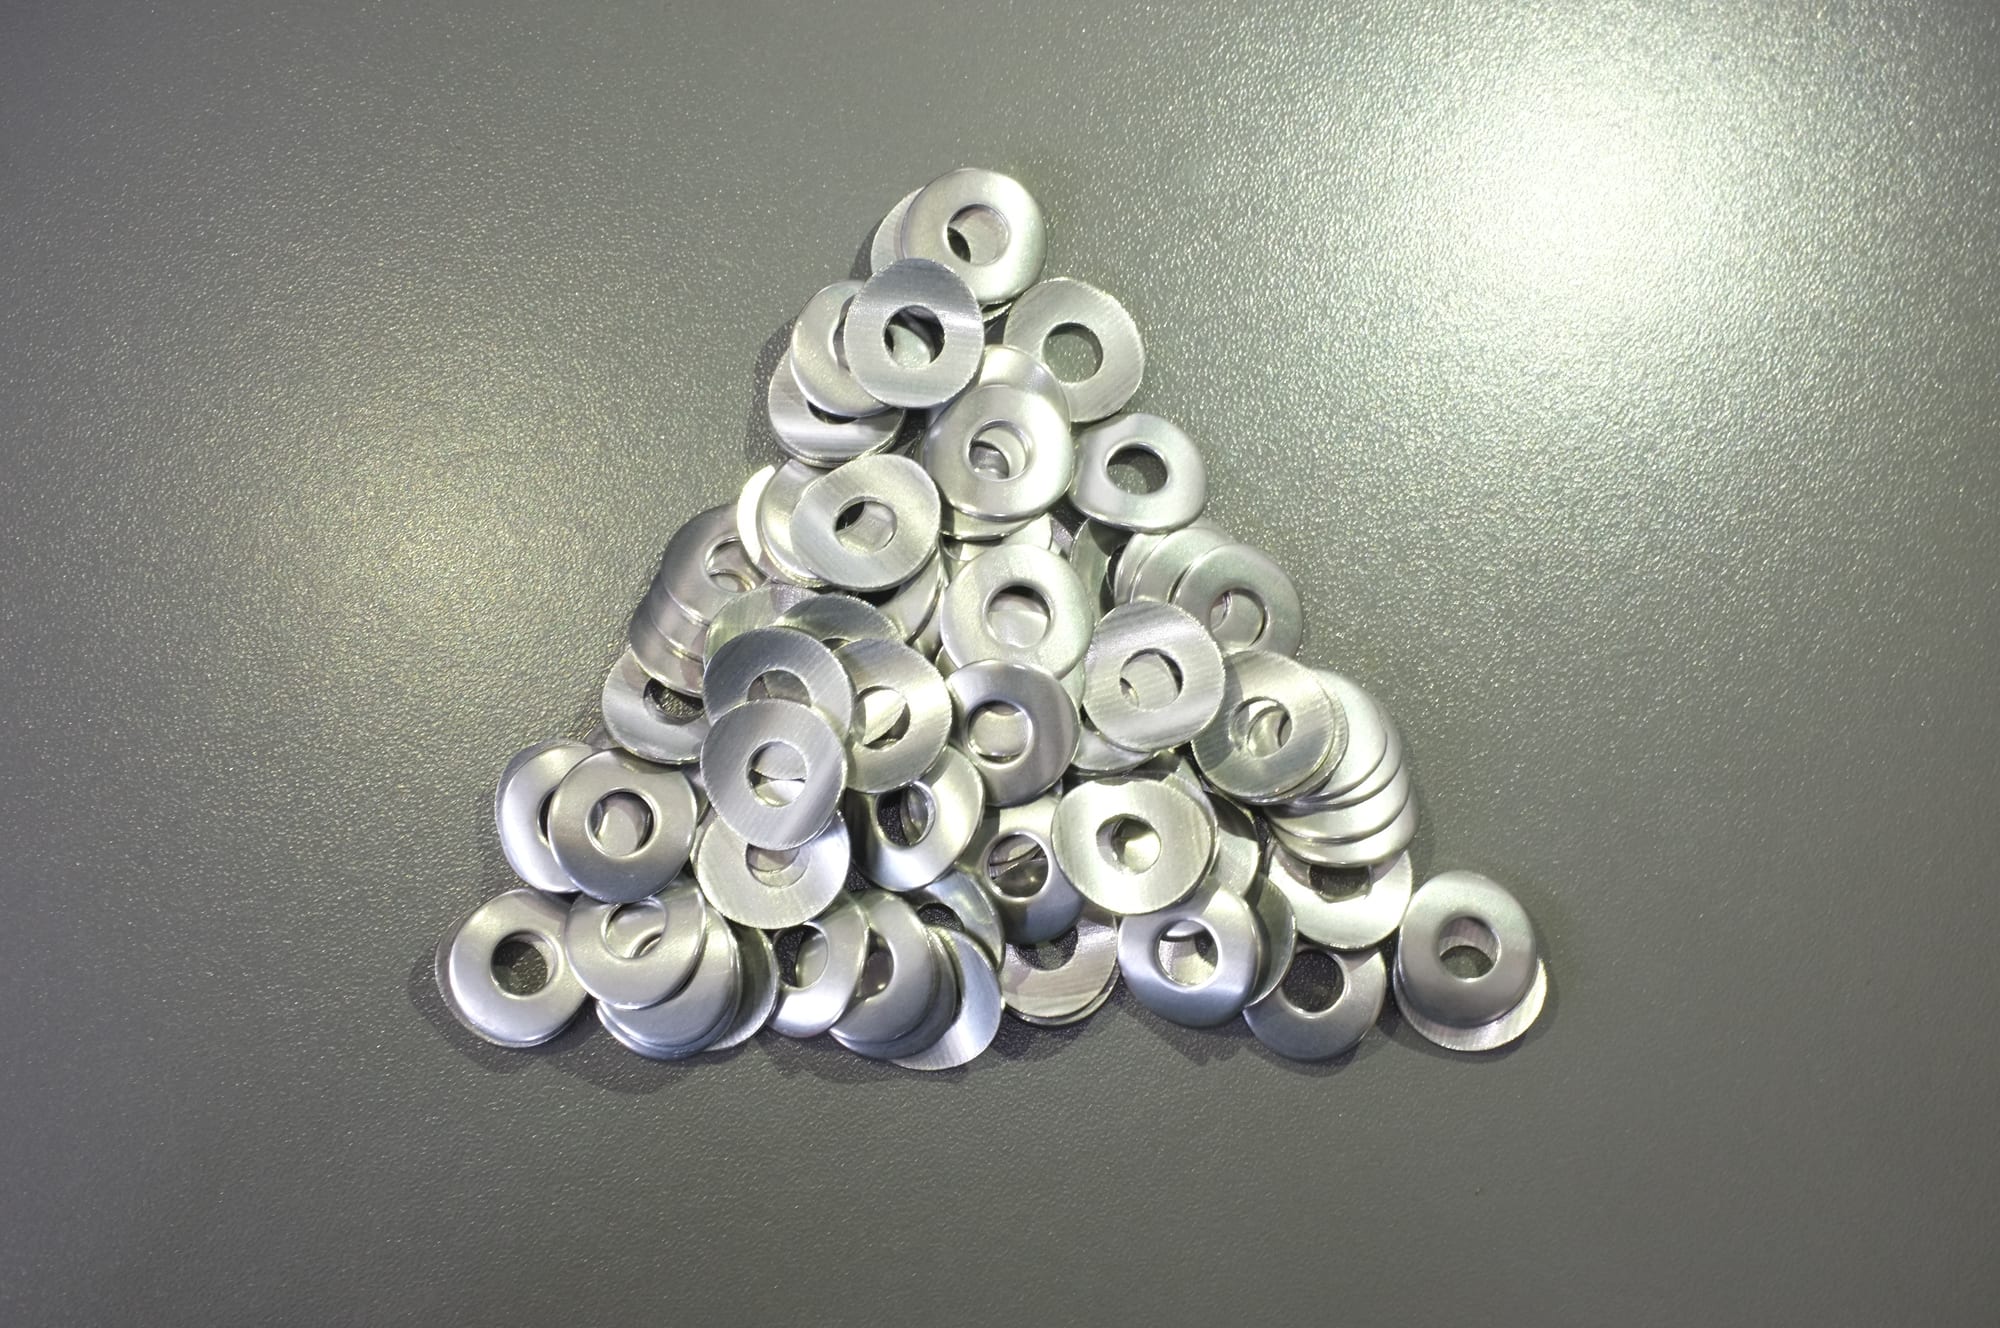
Les mêmes rondelles après la voie complète en étapes : coupées, affinées, puis brillantées.
Le polissage au tonneau est l'un des trois métiers — pas tout le procédé
La « tribofinition au tonneau » recouvre trois métiers différents exécutés sur la même machine, et le polissage au tonneau est le troisième d'entre eux. La distinction compte, car un acheteur qui recherche *tumble polishing* et à qui l'on vend un cycle d'ébavurage sera déçu, et la déception sera imputée à la machine.
| Métier | Ce qui change sur la pièce | Plage de granulométrie | Plage de cycles |
|---|---|---|---|
| Ébavurage | La bavure est coupée ; toute arête atteinte par la charge est également cassée | VR / R / N | 10–20 minutes pour une bavure légère |
| Lissage de surface | Le réseau de coupe de l'étape précédente est effacé par affinage | N / NF (voie humide) ou M / MF (voie sèche) | De quelques dizaines de minutes à deux heures environ |
| Polissage au tonneau | La surface est brillantée ; la pièce passe d'un mat uniforme à un aspect réfléchissant | F / FF, ou une étape de brunissage avec médias acier | 2–8 heures |
Trois conséquences découlent de ce tableau.
Le polissage ne peut pas commencer avant que les métiers précédents soient terminés. Une étape de brillantage menée sur une pièce qui porte encore un réseau de coupe grossier produit une surface brillante sous laquelle le réseau reste visible — et la réponse habituelle, faire tourner plus longtemps, approfondit le réseau au lieu de l'éliminer. L'ordre est fixe : couper, affiner, brillanter.
Le polissage est l'étape où la charge doit être propre. Le grain grossier laissé dans la machine par l'étape d'ébavurage est la cause la plus fréquente du voile gris imputé au compound. Un changement de charge et un rinçage entre les étapes ne relèvent pas du caprice : c'est la différence entre une pièce brillante et une pièce brillante mais voilée.
Le temps n'est pas transférable. Un cycle d'ébavurage de 15 minutes et un cycle de polissage de 4 heures sont deux procédés différents sur la même machine, et un devis qui donne un seul chiffre pour le « polissage au tonneau » sans préciser lequel des trois métiers il couvre est un devis qui sera renégocié après le premier lot.
Ce qu'il faut demander quand un fournisseur devise le « polissage au tonneau » : lequel des trois métiers est chiffré, quelle granulométrie utilise la charge, et si le devis suppose que la pièce arrive déjà coupée ou qu'elle a aussi besoin de l'étape de coupe.
Là où la tribofinition au tonneau ne fonctionne plus
C'est la partie de la cartographie qui fait le plus économiser, car chaque point ici a été acheté puis regretté quelque part :
- Parois inférieures à environ 0.5 mm. Le risque est la déformation, pas la coupe — le procédé plie la pièce avant de la polir. Réduire le cycle n'est pas la solution ; il faut baisser l'énergie ou changer de famille de machines.
- Filetages fins soumis à une tolérance de pas. Les médias se coincent dans un filetage fin. Des médias petits et lisses ou un masquage le réduisent ; un filetage réalisé après la finition l'élimine.
- Trous borgnes et cavités profondes. Les médias y entrent et n'en ressortent pas, et les résidus de compound suivent. L'étape de séparation et de rinçage doit être intégrée à la voie avant de commander la charge, pas ajoutée après le premier lot bloqué.
- Une arête qui doit rester vive. Lames, outils de coupe, lèvres de racloir. Un cycle au tonneau casse toute arête qu'il atteint.
- Plastiques tendres et acétate. L'acétate est un thermoplastique : un procédé humide maintient la monture dans un bain chaud et la déformation est définitive. La plupart des travaux sur monture se font à sec pour cette raison précise, avec un cycle court et un compound léger.
- Le titane et les autres alliages à écrouissage. La charge doit être dédiée et maintenue propre, car une contamination apportée par un autre travail se traduit par des rayures, et le cycle doit être court et contrôlé.
- Une caractéristique qu'un média en vrac ne peut pas atteindre. Bavures à l'intérieur de trous croisés, au fond des filetages, dans les rainures étroites. Une masse d'aiguilles flexibles y accède ; une charge en vrac non. C'est une décision de choix de procédé, pas un cycle plus long.
- Une pièce destinée à un dépôt décoratif. Le polissage modifie légèrement la couleur de base. Si deux lots doivent être déposés avec le même aspect, l'étape de finition doit être tenue sur une base reproductible.
Ce qu'il faut régler avant d'approuver le devis
- Demandez un essai sur votre pièce la plus défavorable, pas sur la moyenne. C'est la seule voie qui trouve une caractéristique piégeant les médias avant que la production ne le fasse. Notre pratique standard : vous envoyez des pièces représentatives, y compris le pire cas, le matériau, et la finition dont vous avez besoin ainsi que celle que vous accepterez, et les pièces vous reviennent avec le temps de cycle et la consommation de médias mesurés.
- Fixez d'abord le critère d'acceptation par écrit. Hauteur de bavure, rayon d'arête, rugosité, faces protégées. Un critère non énoncé est un essai qui ne prouve rien.
- Demandez quelle famille de machines et pourquoi. Un tonneau fait tourner toute la charge ensemble et convient aux formes simples ; une cuve vibrante fait passer les médias sur la pièce en flux et atteint mieux les caractéristiques ; un bac convient aux travaux longs ou lourds. Le choix doit suivre la géométrie de la pièce, pas la page du catalogue.
- Demandez le taux de consommables par lot. La durée de vie des médias va d'environ 20 à 200 heures de fonctionnement, et les signaux de remplacement sont fiables : la finition cesse de progresser, les pièces présentent un voile gris mat, et le même résultat demande environ 20% de plus. Demandez la consommation en kilogrammes par 100 heures.
- Confirmez les délais et ce qui est livré avec la machine. Une machine standard est expédiée en 25 à 35 jours à compter de l'acompte ; une configuration sur commande demande 45 à 60 jours ; des médias et compounds expédiés ensemble ajoutent environ une semaine. La commande minimum est une machine, et l'emballage standard comprend le kit de pièces de rechange, un lot de démarrage de médias et de compound, les outils et les manuels. Chaque machine est essayée avec une charge de médias avant expédition.
Si vous hésitez encore entre familles de machines, commencez par les machines de tribofinition vibratoire, les tonneaux rotatifs de tribofinition et les vibrateurs à bac. Le côté médias est couvert par les médias céramiques et la gamme consommables ; sur les variables de cycle elles-mêmes, voir fréquence, amplitude et temps de cycle en tribofinition vibratoire et tribofinition humide et tribofinition sèche comparées.
FAQ
Quelle est la différence entre la tribofinition au tonneau et la tribofinition vibratoire ? La tribofinition au tonneau fait tourner toute la charge dans un tonneau ; la tribofinition vibratoire fait passer les médias sur la pièce dans un flux à l'intérieur d'une cuve ou d'un bac. Le tonneau est la réponse en volume pour les formes simples, la machine vibratoire la réponse polyvalente qui atteint mieux les caractéristiques et change plus vite de série. Les deux sont de la tribofinition au sens large utilisé sur cette page.
Combien de temps dure un cycle de tribofinition au tonneau ? De 10 à 20 minutes pour un ébavurage léger, 20 minutes à 2 heures pour un lot typique de petites pièces en cuve, et 2 à 8 heures pour un polissage haute finition. Tout ce qui sort nettement de ces plages relève en général d'une inadéquation d'étape, non d'un problème de machine.
Un seul cycle peut-il ébavurer et brillanter ? Sur une pièce à bavure légère et exigence de finition modérée, parfois. Sur une pièce à marques d'outil visibles et objectif brillant, non : la granulométrie de coupe laisse son propre réseau mat et la granulométrie de brillantage est trop lente pour éliminer une bavure. Trois étapes coûtent moins qu'un long compromis.
Pourquoi mes pièces ressortent-elles grises après l'étape de polissage ? Presque toujours parce que le grain grossier de l'étape de coupe a été reporté. Nettoyez les pièces et la charge entre les étapes avant de changer de compound, et contrôlez l'eau si le procédé est humide. Un voile gris qui apparaît tard dans un cycle est aussi le signal d'une charge épuisée.
Ai-je besoin d'une autre machine pour des pièces grandes ou longues ? Souvent oui — une machine à bac traite des travaux qu'un tonneau endommagerait ou ne ferait pas bouger correctement. La nécessité se décide sur l'encombrement de la pièce et le lot, ce qu'un essai tranche.
Pouvez-vous fournir médias et compound selon notre propre spécification ? Oui, et c'est normal lorsqu'une pièce a un matériau contrôlé ou qu'un audit a figé le consommable. La spécification doit être donnée sous forme de granulométrie, de plage de dimensions, de forme et de comportement coupe-ou-brunissage plutôt que d'aspect fini — « faites comme cet échantillon » ne peut ni se commander ni se contrôler.
 +86-592-2381506


 Réseau IPv6 pris en charge
