


Tambours et médias abrasifs : pourquoi la machine et la charge forment une seule commande
Les tambours et les médias abrasifs sont chiffrés en deux lignes parce qu'ils arrivent en deux caisses, et c'est là que commence une grande partie des installations décevantes. La machine, c'est une chambre, un entraînement et un revêtement. Le média abrasif, c'est l'outil qui coupe à l'intérieur de cette chambre. Aucun des deux n'est une spécification à lui seul : un baril de 400 L fonctionnant avec une charge de 3 mm et un baril de 400 L fonctionnant avec une charge de 25 mm sont deux procédés différents qui se trouvent partager un bâti.
La question d'achat n'est donc pas « quelle machine » plus « quel média ». C'est « quelle machine avec quelle charge », décidé une fois, avant que l'un ou l'autre soit commandé — et cette page traite de cette décision unique : ce qui lie les deux, ce que coûte leur achat séparé, et quels quatre chiffres doivent être fixés le jour où la commande est rédigée.
Si vous n'avez pas encore arrêté la nuance, la taille et la forme du média, il s'agit de la question du choix des médias, traitée séparément dans comment choisir un média de tonnellement. Si vous n'avez pas encore arrêté la famille de machine — bol vibrant, cuve, baril ou centrifugeuse — cette décision se situe en amont de celle-ci et est exposée dans finition vibratoire et tonnellement en baril. Cette page suppose la famille choisie et porte sur le couplage entre la machine et la charge.
Ce que l'on observe lorsque les deux ont été achetés comme deux projets séparés
Cinq symptômes, et tous les cinq sont imputés à la machine :
| Ce que l'on observe | Ce que c'est habituellement |
|---|---|
| Un lot qui se finit de façon irrégulière, les pièces près de la paroi étant surtravaillées et celles du centre intactes | La charge est trop faible pour le volume utile : le média circule en vague peu profonde et la masse ne développe jamais de flux |
| Des médias coincés dans les pièces, et le séparateur incapable de les dégager | La charge a été dimensionnée sur l'encombrement extérieur de la pièce et non sur sa plus petite caractéristique |
| Des pièces qui ressortent grises et mates alors que le média est neuf | La charge et le procédé se situent de part et d'autre de la ligne humide/sec — une charge sèche mise en œuvre dans une chambre humide, ou l'inverse |
| Le cycle ne se stabilise jamais ; chaque lot demande un temps différent | Deux nuances ont été mélangées, ou la charge est partiellement usée et personne n'a relevé les heures |
| Une consommation de médias très supérieure aux prévisions, et un revêtement qui s'use visiblement sur une bande | La charge est trop grossière pour la masse : le média s'abrase sur lui-même et sur le revêtement au lieu d'usiner les pièces |
La première ligne est celle qui se lit comme un défaut de machine. Un baril qui paraît vide de médias au sommet de la rotation n'est pas sous-motorisé ; il est sous-chargé, et la solution est une palette de médias, pas une machine neuve.
L'intérieur d'un bol vibrant : la chambre à laquelle le média doit s'adapter, d'où l'achat conjoint des deux.
Ce qui lie réellement la machine et le média
Trois couplages décident si une machine et une charge fonctionnent ensemble. Chacun peut être erroné indépendamment, et aucun n'apparaît sur un devis.
1. Le volume de charge est une fraction du volume utile, pas un poids sur la facture. Une règle pratique pour un bol vibrant veut que la masse occupe environ un tiers du bol, le reste étant du média qui doit circuler. Remplissez un bol à ras bord et le média ne peut plus cisailler : le résultat est une finition molle et irrégulière, et un cycle plus long que le temps annoncé. Une machine chiffrée sans le volume de médias qu'elle nécessite, c'est la moitié d'un procédé qui est chiffré.
2. La taille du média est bornée par la plus petite caractéristique de la pièce, et cette limite contraint ensuite la séparation sur la machine. Le média ne doit pas dépasser environ un tiers de la plus petite caractéristique de la pièce — un trou borgne de 3 mm exige un média inférieur à 3 mm, sans échappatoire. Un média fin est plus lent, et un média fin est aussi plus difficile à séparer des petites pièces : c'est pourquoi le tamis et l'unité de séparation font partie de la même commande que la charge, et non d'une commande ultérieure.
3. La ligne humide/sec traverse à la fois la machine et le média. Les corps céramique, porcelaine et liés plastique s'utilisent en humide dans les médias céramiques, les médias plastiques et les médias de rectification ; la coque de noix, le bois, le bambou et la poudre de pierre s'utilisent en sec et relèvent des médias de finition à sec. Acheter de travers par rapport à cette ligne est l'une des manières les plus coûteuses de perdre un lot, car le mauvais côté de la ligne n'est pas un problème de réglage — c'est le mauvais procédé.
Un quatrième couplage apparaît plus tard : le revêtement est la pièce d'usure, et la charge décide de sa vitesse d'usure. Les cuves sont revêtues de polyuréthane à 20–35 mm, et une charge grossière utilisée en continu attaquera ce revêtement sur une bande là où le média roule. C'est une ligne de coût d'exploitation qui relève du même budget que les médias, et non d'un budget de maintenance que personne ne pilote.
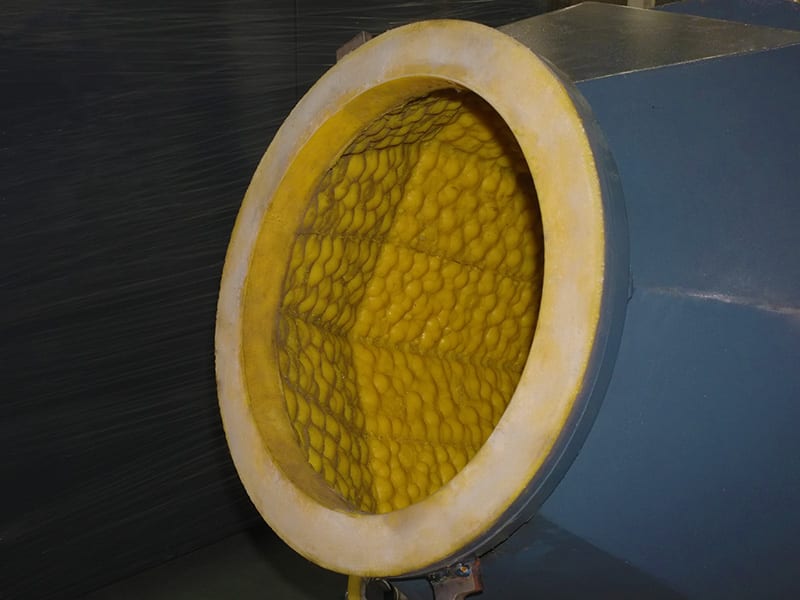
Le revêtement, après travail : une surface de travail en polyuréthane jaune, dont la face est marquée d'un motif régulier par la charge qui la parcourt. C'est la raison pour laquelle le revêtement relève de la même spécification que les médias et non d'un budget de maintenance — le motif d'usure est l'enregistrement du trajet du média, et un revêtement consommé sur une seule bande correspond à une charge trop grossière ou à une masse remplie trop haut.
Les quatre chiffres à fixer le jour de la commande
Tout le reste peut être ajusté plus tard. Ces quatre-là non, car trois d'entre eux décident de la destination de la machine et le quatrième de ce que vous commandez à nouveau chaque trimestre.
- La masse par cycle, en poids et selon l'encombrement des pièces. Pas « un lot de pattes » — la pièce la plus lourde, la pièce la plus longue, et le poids total visé par cycle. Le baril centrifuge LX60B, par exemple, est construit autour d'un schéma de chargement de 15 × 4 kg et d'une vitesse de tambour de 0–170 rpm ; c'est une discipline de chargement précise, pas une capacité générale.
- La plus petite caractéristique de la pièce. Elle fixe le plafond de taille du média, donc la nuance, le cycle et le tamis de séparation.
- L'objectif de finition, énoncé en deux exigences. La matière à enlever (en dixièmes de millimètre) et l'aspect. Ce ne sont pas les mêmes chiffres et ce ne sont souvent pas les mêmes étapes.
- La consommation de médias par lot, en kilogrammes pour 100 heures. La durée de vie du média va de 20 à 200 heures de fonctionnement selon la matière et le cycle — une fourchette aussi large signifie que la consommation doit être mesurée sur votre application, et un fournisseur incapable de la donner ne chiffre pas une valeur exploitable.
Deux données d'exploitation sous-tendent ces quatre points : la machine fonctionne en triphasé 380 V ou 415 V sous 50 Hz (220 V sur les unités plus petites), et elle s'installe dans la plage 75–85 dB(A) à un mètre. Ce sont deux décisions de bâtiment — une alimentation, un sol, un endroit où poser la machine — et toutes deux se règlent moins cher avant la mise en caisse qu'après.
La spécification qui figure sur une seule commande
Une commande conjointe n'est pas un document à deux lignes d'articles. C'est une spécification en six lignes, et la ligne des médias n'a de sens qu'en présence des cinq autres :
| Ligne | Ce qu'elle énonce |
|---|---|
| Volume utile et revêtement | Taille de la chambre, matière et épaisseur du revêtement, et procédé humide ou sec |
| Masse | Pièce la plus lourde, pièce la plus longue, masse totale par cycle et présentation des pièces |
| Charge | Corps, nuance, plage de taille, forme et volume de médias nécessaire pour traiter la masse |
| Composé | La fonction que le liquide doit remplir — coupe, brillantage, nettoyage ou protection anticorrosion — et le format de conditionnement |
| Séparation et séchage | Ouverture du tamis par rapport à la plus petite pièce, et présence ou non d'un sécheur dans la ligne |
| Réception | Hauteur de bavure ou rayon d'arête, rugosité, les faces qui ne doivent pas changer, et l'échantillon validé par les deux parties |
Rédiger la commande ainsi a une conséquence commerciale qu'il vaut la peine d'énoncer clairement : elle supprime la discussion sur la responsabilité d'un premier lot raté. Lorsque la machine et la charge sont spécifiées ensemble face à une réception écrite unique, un résultat manqué relève d'un procédé à ajuster et non d'un fournisseur à blâmer.
Les acheter séparément : quand cela fonctionne, et ce que cela coûte
Un approvisionnement séparé est légitime dans trois cas, et aucun n'est « pour économiser sur les médias ».
- Vous disposez déjà d'une charge qualifiée. Si une charge est qualifiée sur votre pièce et votre réception, continuez de l'acheter à celui qui la qualifie. Ce que vous devez alors au fournisseur de la machine, c'est la spécification de cette charge — corps, nuance, taille, forme — afin que la machine soit construite pour cette charge et non pour une charge générique.
- Le média est une denrée courante dans votre usine. La coque de noix et la rafle de maïs se classent par maille et s'achètent au sac dans certaines industries ; une machine achetée pour un procédé à sec peut être spécifiée sur la plage de mailles que vous utilisez déjà.
- Vous ajoutez une seconde machine à une ligne existante. La charge, le composé et la réception existent déjà. Ce que vous achetez, c'est une chambre qui les mettra en œuvre.
Ce que coûte un approvisionnement séparé, c'est tout ce que la charge touche : le volume nécessaire, le tamis de séparation, la vitesse d'usure du revêtement et les quatre chiffres ci-dessus. Lors d'une première installation, ce ne sont pas des lignes d'articles, c'est le procédé.
Là où ce couplage ne suffit pas
Soyons clairs sur la limite, car un achat conjoint laisse facilement croire qu'une machine et une charge couvrent tout :
- Une famille de pièces qui couvre l'humide et le sec. L'humide et le sec ne sont pas deux réglages d'une même machine ; ce sont deux procédés avec des corps différents, des composés différents et un confinement différent. Une machine ne peut pas être les deux, et acheter « la plus grande » n'y remédie pas.
- Une pièce dont une caractéristique est plus petite que le média disponible. La règle du tiers fixe un plancher : en dessous, aucune charge n'atteint la caractéristique, et la réponse est un autre procédé — la finition magnétique pour un fond de filetage ou un trou transversal, et non une charge plus fine achetée pour une machine incapable de l'utiliser.
- Une pièce plus longue que la longueur utile de la chambre. Une pièce longue et élancée fait pont et cesse de bouger : le milieu ne voit aucun contact tandis que les extrémités en voient trop. Une cuve porte des pièces plus longues qu'un bol vibrant, mais pas une longueur illimitée.
- Des épaisseurs de paroi inférieures à environ 0.5 mm. Le risque est alors la déformation plutôt que la bavure, et une machine à haute énergie ou une charge lourde courbera la pièce avant de l'améliorer.
- Un atelier qui a besoin de deux procédés, pas de deux médias. Deux finitions — une coupe et un brillant — signifient généralement deux charges utilisées en deux étapes, et pour certaines familles de pièces deux machines. Acheter une seconde charge pour une machine qui n'a qu'une chambre et qu'un revêtement vous donne une étape de compromis, pas deux étapes.
Ce qui est expédié ensemble, et quand
Parce que la machine, les médias et le composé sortent de la même usine, ils peuvent être calés les uns par rapport aux autres avant toute mise en caisse. Concrètement :
- Une machine standard est expédiée en 25–35 jours à compter de l'acompte ; une configuration sur mesure demande 45–60 jours. Les médias et le composé sont expédiés avec la machine, ce qui ajoute environ une semaine au planning — ils ne font pas l'objet d'une importation séparée.
- L'emballage standard comprend le kit de pièces de rechange, un ensemble de démarrage médias et composé, les outils et les manuels, afin que le premier essai ait lieu dès l'arrivée plutôt qu'après une seconde livraison.
- Chaque machine tourne avec une charge de médias avant expédition. C'est l'endroit le moins coûteux pour détecter une incompatibilité, car une machine à vide peut sembler parfaite et se comporter autrement en charge.
- La quantité minimale de commande est d'une machine, les conditions sont un acompte de 30%, le solde contre les documents d'expédition, et la machine voyage dans une caisse en bois boulonnée sur une palette.
- Le fret maritime de Xiamen à Rotterdam ou Los Angeles ajoute 30–40 jours ; une machine qui doit passer la douane puis attendre ses médias a perdu un mois sans raison.
Tout cela ne signifie pas que l'achat conjoint soit toujours la bonne réponse. Cela signifie que les couplages ci-dessus ne se décident qu'une fois, et que la commande est le dernier moment peu coûteux pour les décider.
FAQ
Faut-il acheter les tambours et les médias chez le même fournisseur ? Pas nécessairement, mais ils doivent être *spécifiés* ensemble. S'ils viennent de fournisseurs différents, la spécification complète de la charge — corps, nuance, plage de taille, forme et volume nécessaire — doit être remise au fournisseur de la machine, et le volume utile, le revêtement et le tamis de séparation de la machine doivent être remis au fournisseur de médias. Ce qui ne doit pas arriver, c'est une machine achetée sur une capacité de catalogue et une charge achetée sur un nom de pièce.
De combien de médias une machine a-t-elle besoin ? En règle pratique, la masse occupe environ un tiers du bol et le reste est du média en circulation. Le volume exact est déterminé par la masse, la taille du média et la géométrie, et il se confirme lors d'un essai — un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres, et la même prudence vaut pour un volume de charge publié.
Puis-je acheter la machine d'abord et les médias ensuite ? Vous le pouvez, mais vous ferez tourner la machine avec la charge disponible localement, et le résultat de ce premier lot sera interprété comme la performance de la machine. Un ensemble de démarrage est expédié avec une machine standard précisément pour que le premier essai se fasse avec la charge pour laquelle la machine a été spécifiée.
Les médias sont-ils fournis gratuitement avec la machine ? Un ensemble de démarrage est inclus dans la caisse pour que le premier essai puisse avoir lieu ; la consommation courante est chiffrée en fonction de votre cycle. La durée de vie du média est de 20–200 heures de fonctionnement selon la matière et le cycle, si bien que la ligne de consommation se mesure par application plutôt qu'elle ne se déduit de la taille de la machine.
Une charge peut-elle traiter plusieurs pièces différentes ? Au sein d'une même famille de pièces, oui. Entre géométries, elle se dégrade en compromis : une charge assez fine pour une caractéristique de 3 mm est lente sur une patte ouverte, et une charge assez grossière pour être rapide sur la patte se logera dans la caractéristique. Deux charges, changées délibérément, coûtent généralement moins cher qu'une charge de compromis et un lot de reprise.
Et si la finition dont j'ai besoin est plus brillante que ce que la charge peut produire ? Alors la charge est le mauvais outil pour cette étape, pas la machine. Une étape de coupe et une étape de brillantage veulent des corps et des nuances différents — la seconde étape est une autre charge, et pour certaines familles de pièces c'est une autre famille de machine.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Cet article décrit comment une machine de finition et sa charge sont spécifiées ensemble ; il ne constitue pas une affirmation sur le résultat atteignable par une pièce donnée. Un procédé de finition est déterminé par la matière, la matière à enlever et la finition requise, si bien que la configuration d'une pièce donnée se confirme par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et composés qui y sont mis en œuvre ; nous ne proposons pas de prestation de finition en atelier.
 +86-592-2381506


 Réseau IPv6 pris en charge
