


Équipement d'ébavurage vibratoire : comment en spécifier un qui sort réellement des pièces
Si vous évaluez un équipement d'ébavurage vibratoire pour votre atelier de fabrication, vous avez probablement rencontré des guides en ligne basiques qui proposent des aperçus vagues de la finition en masse sans donner les paramètres d'ingénierie nécessaires pour dimensionner une machine ou calculer les coûts d'exploitation réels. Cet article suppose que vous avez déjà examiné nos comparaisons de procédés de haut niveau dans notre guide de sélection de la voie des machines d'ébavurage et décidé que la voie de la finition en masse vibratoire correspond à votre profil de production.
Nous nous concentrons ici exclusivement sur la voie vibratoire. Nous examinerons en quoi les machines à cuve et les auges rectangulaires diffèrent dans la pratique réelle de l'atelier, pourquoi la capacité nominale d'une machine diffère de la charge utile, comment le calibrage des médias et les compounds chimiques contrôlent les rayons d'arête, comment décomposer le coût total de possession sans tomber dans les pièges d'une tarification prédatrice, et dans quels cas l'ébavurage vibratoire est un choix de fabrication totalement inadapté.
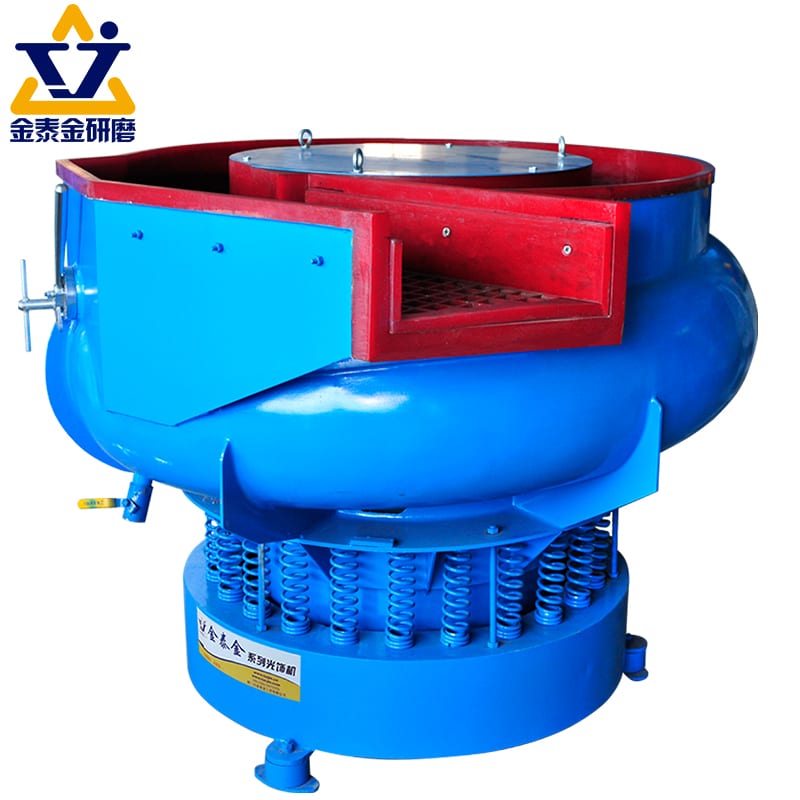
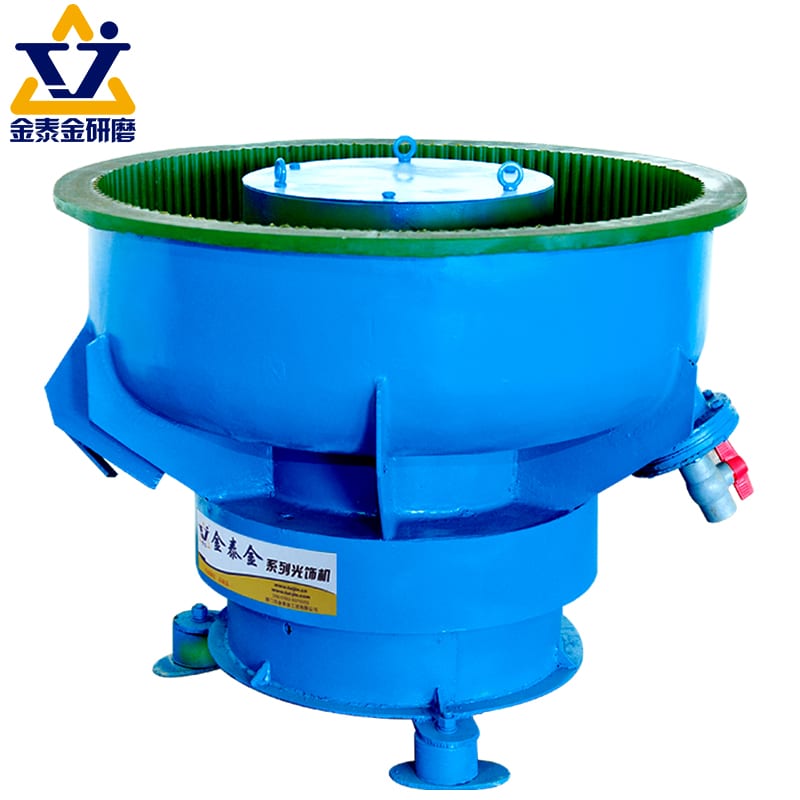
Un équipement d'ébavurage vibratoire robuste repose sur une géométrie d'auge précise, l'énergie d'entraînement de moteurs excentriques et des compounds chimiques adaptés pour ébavurer uniformément des composants métalliques complexes.
Ce que les « deux catégories » signifient réellement en pratique
De nombreuses brochures d'équipements indiquent que les systèmes de finition vibratoire se répartissent en « deux catégories distinctes » sans expliquer comment ces catégories affectent votre chargement quotidien, vos temps de cycle et les limites de géométrie des pièces. En atelier, ces deux architectures physiques sont les machines à cuve circulaire et les vibrateurs à auge rectangulaire (auges).
Machines à cuve et machines à auge — ce que chacune peut porter
Une cuve vibrante circulaire (bol vibrant) utilise un canal de traitement annulaire enroulé autour d'un dôme central surélevé. La vibration rotationnelle créée par des moteurs excentriques verticaux montés en fond ou au centre entraîne la masse de médias selon une spirale hélicoïdale continue : les médias remontent la paroi interne de la cuve, débordent par le haut, redescendent la paroi externe et reviennent par le fond.
Un vibrateur à auge rectangulaire comporte, à l'inverse, un canal ouvert en U ou rectangulaire entraîné par deux moteurs à arbre excentrique horizontaux ou verticaux montés le long de la base ou des flancs. Comme l'auge n'a pas de dôme central interrompant sa largeur, elle offre une longueur de travail rectiligne sans obstacle.
| Paramètre de comparaison | Machine à cuve circulaire | Machine à auge rectangulaire (auge de la série L) |
|---|---|---|
| Géométrie de la chambre | Anneau annulaire autour d'un dôme central | Auge rectangulaire ouverte en forme de U |
| Limite de longueur des pièces | Limitée par la courbe annulaire et le dégagement du dôme central | Accepte les arbres longs, les rails et les grands ensembles soudés linéaires |
| Possibilité de cloisonnement | Canal unique fixe (ou cloisons de séparation manuelles) | Reçoit des plaques de cloisonnement mobiles en uréthane pour traiter plusieurs lots |
| Déchargement des médias | Bouchon de déchargement interne ou écopage manuel | Mécanisme de déchargement par basculement ou trappe de fond |
Pourquoi le choix se décide par la taille des pièces et le chargement, pas par le prix
Le choix entre une cuve et une auge ne doit jamais se faire uniquement sur le prix d'achat de l'équipement. Il est dicté par la géométrie des pièces : * Les cuves circulaires excellent sur les pièces estampées petites et moyennes, les pièces coulées sous pression, les raccords tournés et la quincaillerie générale. Le flux circulaire fait rouler naturellement les pièces en vrac de façon uniforme et gère efficacement les cloisons de séparation internes lorsque la machine est équipée d'une trappe de déchargement. * Les auges rectangulaires sont indispensables lorsque votre inventaire de composants comprend des pièces linéaires longues (bras de commande automobile, tiges chirurgicales, profilés extrudés ou grands collecteurs) qui se coinceraient ou s'étendraient au-delà du rayon courbe d'une cuve circulaire. De plus, les auges longues peuvent être divisées en deux ou trois compartiments isolés au moyen de plaques de cloisonnement amovibles en uréthane, ce qui permet à un opérateur de traiter des pièces différentes ou des étapes de média distinctes simultanément dans une seule machine.
Pour comprendre comment l'équipement vibratoire se compare aux autres architectures de finition automatisées, comme les systèmes à disque centrifuge ou les cellules robotisées, lisez notre guide sur les machines d'ébavurage automatiques.
La capacité n'est pas le chiffre de la brochure
Lorsqu'une fiche technique indique qu'une machine de finition vibratoire a une capacité de 1200 litres, les acheteurs supposent souvent pouvoir charger 1200 litres de pièces métalliques massives dans l'auge. Dépasser l'enveloppe de travail réelle est le moyen le plus rapide de bloquer la circulation des médias, de surcharger le moteur d'entraînement et de ruiner les états de surface.
Pourquoi le volume nominal de l'auge surestime la charge utile
La capacité nominale d'une auge est une valeur de catalogue pour la cuve vide, mesurée jusqu'au bord. En fonctionnement réel, plusieurs facteurs physiques réduisent le volume utile :
- Dégagement de bord libre : Les 15% à 20% supérieurs de la hauteur de l'auge doivent rester vides pour que les médias et les pièces puissent rouler et cascader librement sans déborder par le bord.
- Rapport médias/métal : La finition en masse exige un rapport volumique élevé entre les médias abrasifs et les pièces (typiquement de 3:1 à 6:1 selon la fragilité des pièces) pour que les pierres amortissent les pièces et empêchent le choc métal contre métal.
- Épaisseur du revêtement : Le revêtement en polyuréthane coulé, très résistant, qui protège l'enveloppe en acier, occupe plusieurs centimètres de dégagement interne.
Comment estimer la charge réelle à partir du volume des pièces et du rapport de médias
Pour déterminer votre capacité réelle par lot, calculez le volume apparent des pièces traitées par cycle, multipliez ce volume par le rapport de médias requis et vérifiez que la masse totale ne dépasse pas la puissance nominale du moteur.
Notre gamme standard d'auges rectangulaires robustes illustre l'échelle des plateformes vibratoires industrielles :
| Modèle | Capacité nominale de l'auge (L) | Dimensions hors tout L×l×H (mm) | Puissance moteur (kW) |
|---|---|---|---|
| L1300 | 1200 | 2700 × 1300 × 1400 | 5.0 × 2 |
| L1500 | 1500 | 3340 × 1290 × 1440 | 5.5 × 2 |
| L1800 | 1800 | 2800 × 1700 × 2000 | 7.5 × 2 |
*Réserve technique sur les valeurs nominales :* la capacité nominale de l'auge (1200 L, 1500 L, 1800 L) est la valeur de catalogue pour une auge vide. La charge réelle dépend de la géométrie des pièces, de la charge de médias et de la configuration des cloisons ; elle doit être confirmée par un essai sur échantillon. Le temps de cycle dépend de la hauteur de bavure et du rayon d'arête visé ; établissez-le par un essai sur échantillon et suivez-le, plutôt que de supposer un chiffre de catalogue fixe.
Fondée à Xiamen en 1992, notre activité de fabrication construit ces plateformes vibratoires sous certification ISO 9001 (certificat 00726Q01571R001, valable de 2026-06-03 à 2029-06-02), avec une conformité CE couvrant 21 plateformes machines sur les lignes verticales (M.2023.206.C88121) et horizontales (M.2023.206.C88120), valable jusqu'à 2028-07-24. Forte de 24 droits de propriété intellectuelle chinois accordés — dont 1 brevet d'invention et 17 brevets de modèle d'utilité soutenant notre entraînement mécanique et notre ingénierie structurelle — nous avons validé des procédés de finition vibratoire sur 48 catégories distinctes de pièces industrielles, allant des contacts électriques et ressorts estampés aux engrenages coulés, douilles de vannes et raccords en laiton.
Les trois variables qui décident de l'état de surface
Une machine vibratoire n'est que la source d'énergie ; le travail de surface proprement dit est effectué par les médias et la solution de compound chimique qui circulent dans la chambre.
Grade de média — vitesse de coupe face au rayon d'arête
Les médias céramiques (liant alumineux à haute teneur) assurent un enlèvement de matière agressif, l'abattage des bavures importantes et l'élimination de la calamine, tandis que les médias plastiques à liant résineux offrent un lissage de surface doux, une préparation avant peinture et un rayonnage d'arête contrôlé sans rayure profonde. Pour les besoins particuliers des petits composants, notre guide d'ébavurage des petites pièces décrit le comportement des composants miniatures dans les flux vibratoires à haute fréquence.
Taille du média — la règle du tiers et ses limites
Le choix des médias est dicté par la géométrie : les pierres doivent être assez grosses pour ne jamais se coincer dans les fentes borgnes, les trous transversaux ou les filetages internes, mais assez petites pour atteindre les angles en retrait. Une règle de base en finition en masse veut que les dimensions du média soient au moins trois fois supérieures, ou nettement inférieures, à tout trou ou fente de la pièce afin d'éviter le coincement des médias. Pour un examen détaillé du choix de forme et de taille, consultez notre guide de sélection des médias de tonnelage.
Compound — pourquoi LC10 est un point de départ, pas une réponse
Faire tourner des pièces dans une auge vibrante avec de l'eau claire provoque une oxydation rapide et une accumulation de boues. Les compounds chimiques liquides lubrifient la zone de contact, maintiennent en suspension les copeaux métalliques abrasés et brillantent chimiquement le métal. Pour l'élimination de bavures importantes sur l'acier et les composants en alliages courants, des formulations telles que compound-LC10 (ébavurage) assurent la lubrification de coupe initiale. Les étapes suivantes passent à compound-JTJ25 (polissage grossier des métaux), compound-JTJ60 (polissage fin des métaux), compound-HM3 (brillantage) ou compound-MC8 (inhibition de la rouille). Les dosages exacts et les débits sont toujours établis selon les fiches techniques et confirmés lors d'essais sur échantillons.
Ce qui détermine le coût (et ce que le devis omet)
Les recherches sur l'équipement d'ébavurage vibratoire portent souvent sur le coût, les listes de prix et les options d'équipement bon marché. Pourtant, évaluer une installation de finition uniquement sur le prix d'achat de la machine est un piège financier courant dans les achats industriels.
Les cinq postes de coût, dans l'ordre où ils surprennent les acheteurs
- La base et l'auge de la machine : le coût d'investissement de l'auge vibrante, des entraînements à moteurs excentriques et de l'enceinte acoustique.
- La charge initiale de médias : une auge de 1500 litres nécessite des centaines de kilogrammes de médias céramiques ou plastiques pour remplir la chambre de travail au niveau de fonctionnement correct. Les médias constituent un investissement consommable initial qui doit être pris en compte dans les budgets de projet.
- Les consommables d'exploitation : la consommation continue de médias de remplacement (qui s'usent au fil des semaines de fonctionnement) et le dosage permanent de compounds liquides et d'eau.
- L'infrastructure des utilités et de l'emprise au sol : alimentation industrielle triphasée, conduites d'eau propre et traitement des eaux usées ou bassins de décantation des effluents nécessaires pour gérer les rejets chargés de métaux.
- La valeur de substitution de main-d'œuvre : le véritable retour sur investissement (ROI) se mesure au nombre de tourets à meuler d'établi, de limes d'ébavurage ou d'opérateurs d'ébavurage à la main que le système vibratoire automatisé remplace. Deux installations de même capacité nominale peuvent différer fortement en coût d'exploitation une fois le grade de média et la consommation de compound optimisés.
Les deux chiffres à demander qui ne sont pas le prix de la machine
Lorsque vous demandez des devis aux fabricants d'équipements, ne vous contentez pas du prix de la machine. Demandez toujours : * Le taux de consommation de médias par heure de fonctionnement : combien de kilogrammes de pierres s'usent par 100 heures de traitement en charge ? * Le volume de compound dosé par cycle : quel débit en millilitres par minute la pompe doseuse doit-elle assurer ?
Ces deux indicateurs d'exploitation déterminent votre coût de fonctionnement récurrent bien plus que les écarts mineurs entre devis initiaux d'équipement.
Quand l'ébavurage vibratoire est la mauvaise voie
La documentation des concurrents laisse souvent entendre que les machines vibratoires peuvent résoudre tous les défauts de surface d'un atelier d'usinage. Savoir où la voie vibratoire échoue évite de mal employer un équipement d'investissement.
Les bavures que les médias ne peuvent pas atteindre (trous transversaux, fentes borgnes, filetages)
L'ébavurage vibratoire repose sur le mouvement relatif entre les pierres de média et la surface de la pièce. Si une bavure se trouve dans un trou borgne profond à fond plat, dans une intersection transversale étroite ou dans un filetage interne fin de tuyauterie où les pierres abrasives ne peuvent physiquement pas pénétrer ni circuler, la finition vibratoire ne l'éliminera pas. Ces géométries exigent l'ébavurage thermique, l'usinage électrochimique ou un ébavurage par fluide haute pression spécialisé.
Les pièces qui ne peuvent pas perdre de matière sur les arêtes
Si votre dessin technique spécifie des arêtes vives comme un rasoir, à rayon nul, avec une tolérance zéro pour la perte dimensionnelle d'arête, la finition en masse est le mauvais procédé. L'action de tonnelage continue des médias contre une pièce métallique arrondit par nature les angles vifs et crée un rayon d'usure d'arête contrôlé.
Un volume trop faible pour justifier une charge
Si votre atelier produit un assemblage prototype sur mesure par semaine, le temps nécessaire pour figer les grades de médias, régler le dosage de compound et réaliser des lots de qualification dépasse le gain d'efficacité de la finition en masse. Le travail sur mesure à faible volume est mieux traité par l'ébavurage manuel à l'établi.
Dépannage : quatre défaillances imputées à l'équipement
Lorsque les pièces traitées ressortent avec des bavures intactes, des taches de surface ou des pierres coincées, les opérateurs accusent souvent l'équipement vibratoire lui-même. Presque toutes les défaillances de traitement remontent au choix des médias, au dosage du compound chimique ou aux paramètres de chargement des pièces.
| Symptôme observé | Cause racine | Contrôle en atelier | Correction à appliquer |
|---|---|---|---|
| Bavures subsistant sur une seule face | Orientation des pièces dans l'auge qui bloque le flux de médias sur les surfaces aval, ou sens de rotation des vibrations incorrect. | Vérifier si les pièces sont coincées à plat contre la paroi en polyuréthane de l'auge ou stagnantes dans une zone morte. | Repositionner les pièces à l'aide de plaques de cloisonnement, modifier l'angle du montage ou du panier, ou vérifier la phase de rotation des moteurs excentriques. |
| Arêtes trop arrondies (sur-coupe) | La durée du cycle est excessivement longue, ou l'agressivité du média abrasif est trop élevée pour l'alliage de la pièce. | Mesurer le rayon d'arête par rapport à un échantillon de référence non poli, à intervalles réguliers pendant le cycle. | Raccourcir le temps de cycle, passer d'une céramique de coupe agressive à un média plastique plus fin, ou réduire l'amplitude de vibration du moteur. |
| Médias coincés dans les trous transversaux | La taille nominale du média correspond à la dimension critique de la fente ou du trou, ce qui coince fermement les pierres. | Mesurer le diamètre des trous et la largeur des fentes par rapport aux dimensions physiques des pierres usées présentes dans l'auge. | Éliminer immédiatement par criblage les pierres usées et sous-dimensionnées ; changer la taille de média pour la situer bien en dessous de 1/3 ou au-dessus de l'ouverture. |
| Aspect gris qui ne se brillante pas | Redépôt de copeaux métalliques sur les pièces, dû à un compound épuisé ou à une évacuation des eaux usées bouchée. | Contrôler la limpidité de la vidange des eaux usées ; vérifier si un chiffon blanc propre passé sur des médias humides ressort gris. | Rincer soigneusement la chambre, nettoyer les orifices de vidange et vérifier le dosage régulier du compound de brillantage (compound-JTJ60 ou compound-HM3). |
Les bavures subsistent sur une seule face
Dans une auge en U, les médias roulent selon un schéma toroïdal prévisible. Si les composants s'empilent ou reposent à plat contre le revêtement de fond, les faces supérieures ou protégées des pièces manquent de contact abrasif. L'utilisation de cloisons amovibles en uréthane pour séparer les pièces, ou l'ajout d'une légère rotation aux cadres de panier, garantit une exposition uniforme des médias sur toutes les surfaces.
Arêtes trop arrondies (sur-coupe)
La sur-coupe se produit lorsque les pièces restent dans une étape de coupe céramique agressive bien après l'élimination des bavures. Établir des contrôles stricts du temps de cycle et passer des pierres céramiques lourdes à un média plastique résineux fin pendant les dernières minutes de traitement évite un rayonnage excessif des arêtes.
Médias coincés dans les trous transversaux
Lorsque les triangles ou cylindres céramiques s'usent au fil des semaines de fonctionnement, leur section diminue souvent jusqu'à correspondre au diamètre des trous percés ou des fentes de fixation de la pièce. La mise en place d'un protocole régulier de criblage des médias élimine les pierres usées avant que le coincement ne devienne un goulot d'étranglement permanent en atelier.
Aspect gris qui ne se brillante pas
Le métal fraîchement abrasé libère des particules microscopiques dans le bain d'eau. Si le débit de compound est interrompu ou si les orifices de vidange se bouchent, ces fines métalliques se recollent à la surface de la pièce et créent un aspect gris terne et trouble. Maintenir des conduites d'alimentation en eau propre, un dosage correct du compound (compound-LC10 pour la coupe, compound-JTJ60 pour le brillantage) et une vidange active empêche le redépôt de copeaux. Pour l'élimination de l'eau après procédé et la prévention de la rouille flash, les pièces et composants plus petits peuvent être séchés rapidement dans nos sécheurs centrifuges chauffants (modèle 35 d'une capacité de 30 kg avec panier φ400×300 mm ; modèle 70 d'une capacité de 50 kg avec panier φ500×400 mm ; modèle 70A d'une capacité de 60 kg avec panier φ480×290 mm, chacun équipé d'un chauffage de 3 kW).
Questions fréquentes
1. Comment choisir entre une cuve vibrante circulaire et une auge vibrante rectangulaire ?
Les machines à cuve circulaire sont idéales pour la quincaillerie générale, les petites pièces estampées et les pièces tournées, où le tonnelage libre dans un anneau annulaire assure une finition uniforme. Les auges vibrantes rectangulaires sont nécessaires pour les composants linéaires longs, les arbres et les grands ensembles soudés qui exigent une longueur rectiligne sans obstacle, ou lorsque vous devez diviser la chambre en compartiments isolés pour traiter plusieurs lots.
2. Combien de pièces métalliques puis-je réellement charger dans une machine vibratoire de 1200 litres ?
Le volume nominal de l'auge (par exemple 1200 L, 1500 L ou 1800 L) est la valeur de catalogue pour une cuve vide. La capacité de charge utile dépend du dégagement de bord libre, de l'épaisseur du revêtement en polyuréthane et du rapport médias/pièces requis, de 3:1 à 6:1. Le volume réel du lot doit toujours être confirmé par des essais sur échantillons.
3. Quelle est la différence entre les médias céramiques et les médias plastiques pour l'ébavurage vibratoire ?
Les médias céramiques (liant alumineux à haute teneur) se caractérisent par une densité élevée et une action de coupe vive, ce qui les rend idéaux pour l'élimination de bavures importantes, le décalaminage et la réduction rapide de matière sur les métaux durs. Les médias plastiques (à liant résineux avec abrasifs incorporés) sont plus tendres et plus légers : ils assurent un rayonnage d'arête contrôlé, un lissage de surface et une préparation avant peinture sans rayer profondément les alliages tendres comme l'aluminium ou le laiton.
4. Comment évaluer le coût d'exploitation d'un équipement d'ébavurage vibratoire au-delà du prix de la machine ?
Les coûts d'exploitation réels dépendent de cinq facteurs : l'équipement d'investissement, la charge initiale de médias, les taux de consommation de médias en continu, l'infrastructure des utilités et de l'emprise au sol, et les économies de main-d'œuvre. Lorsque vous demandez des devis d'équipement, demandez toujours aux fournisseurs les taux d'usure des médias par 100 heures et la consommation de compound en millilitres par minute.
5. Quels types de bavures ou de caractéristiques de pièces l'ébavurage vibratoire ne peut-il pas éliminer ?
La finition vibratoire ne peut pas éliminer les bavures situées dans les trous borgnes, les intersections transversales étroites ou les filetages internes où les pierres abrasives ne peuvent physiquement pas circuler. Elle est également inadaptée aux pièces qui exigent des arêtes vives comme un rasoir, à rayon nul, avec une tolérance zéro stricte pour l'usure d'arête.
6. Pourquoi les pièces ressortent-elles de l'auge vibrante avec un aspect gris terne ou de la rouille flash ?
Un aspect gris terne est généralement causé par le redépôt de copeaux métalliques sur les pièces, dû à une vidange bouchée ou à des compounds chimiques épuisés. La rouille flash apparaît sur les composants en acier lorsque les pièces humides sèchent lentement à l'air ambiant. L'emploi de produits de brillantage adaptés (compound-JTJ60), le maintien d'un rinçage régulier des eaux usées et le transfert immédiat des pièces humides vers des sécheurs centrifuges chauffants ou des postes de soufflage évitent les taches de surface et l'oxydation.
Spécifiez votre système d'ébavurage vibratoire
Si vous évaluez un équipement de finition vibratoire pour des supports estampés, des pièces coulées usinées ou des composants industriels de précision, commencez par examiner la géométrie de vos pièces et le volume de vos lots de production plutôt qu'un modèle générique de catalogue. Découvrez notre gamme complète de machines de finition industrielles ou contactez notre équipe d'ingénieurs pour discuter des capacités d'auges, du calibrage des médias et des essais de traitement personnalisés sur échantillons.
 +86-592-2381506


 Réseau IPv6 pris en charge
