


Tribofinition vibratoire : principe, procédés remplacés et limites
On décrit souvent la tribofinition vibratoire comme « brasser des pièces dans un bol de pierres jusqu'à disparition des bavures », ce qui est exact mais inutile. Pour l'acheteur, l'important est sa place en atelier : après usinage et avant revêtement ou traitement pour livrer une surface homogène et ébavurée à l'étape suivante.
Cette page offre une vue d'ensemble : principe du procédé, avantages exclusifs, place dans la chaîne d'usinage et pièces à proscrire. Une fois le procédé choisi, les décisions spécifiques sont détaillées sur leurs pages dédiées : choix de la machine, choix des médias, équipements d'ébavurage, polissage multi-étapes, centrifugeuses à disque vs tonneaux et les trois gammes de finition.
Ce qu'est réellement la tribofinition
Prescrire la tribofinition sur plan, c'est exiger un traitement en vrac où les pièces baignent dans un lit vibrant de médias préformés, d'eau et de compound. Dans notre catégorie machine de tribofinition, l'équipement paraît simple de l'extérieur, mais le travail en cuve équilibre en réalité trois forces mécaniques.
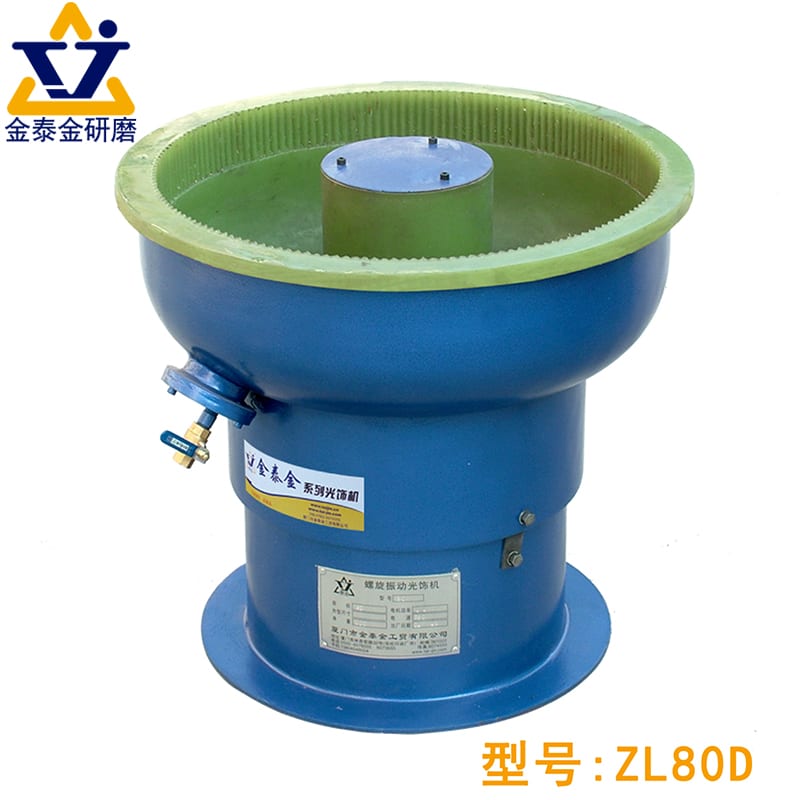
Une cuve, un lit de médias et un entraînement
Tout équipement de tribofinition vibratoire repose sur trois sous-ensembles clés :
- Cuve revêtue de polyuréthane : bol torique circulaire ou auge rectangulaire droite sur les vibrateurs linéaires.
- Lit de médias en circulation : granulats céramiques, synthétiques, acier ou organiques mélangés à un compound liquide.
- Entraînement excentrique : moteur sur ressorts à masselottes réglables faisant vibrer la cuve en trois dimensions.
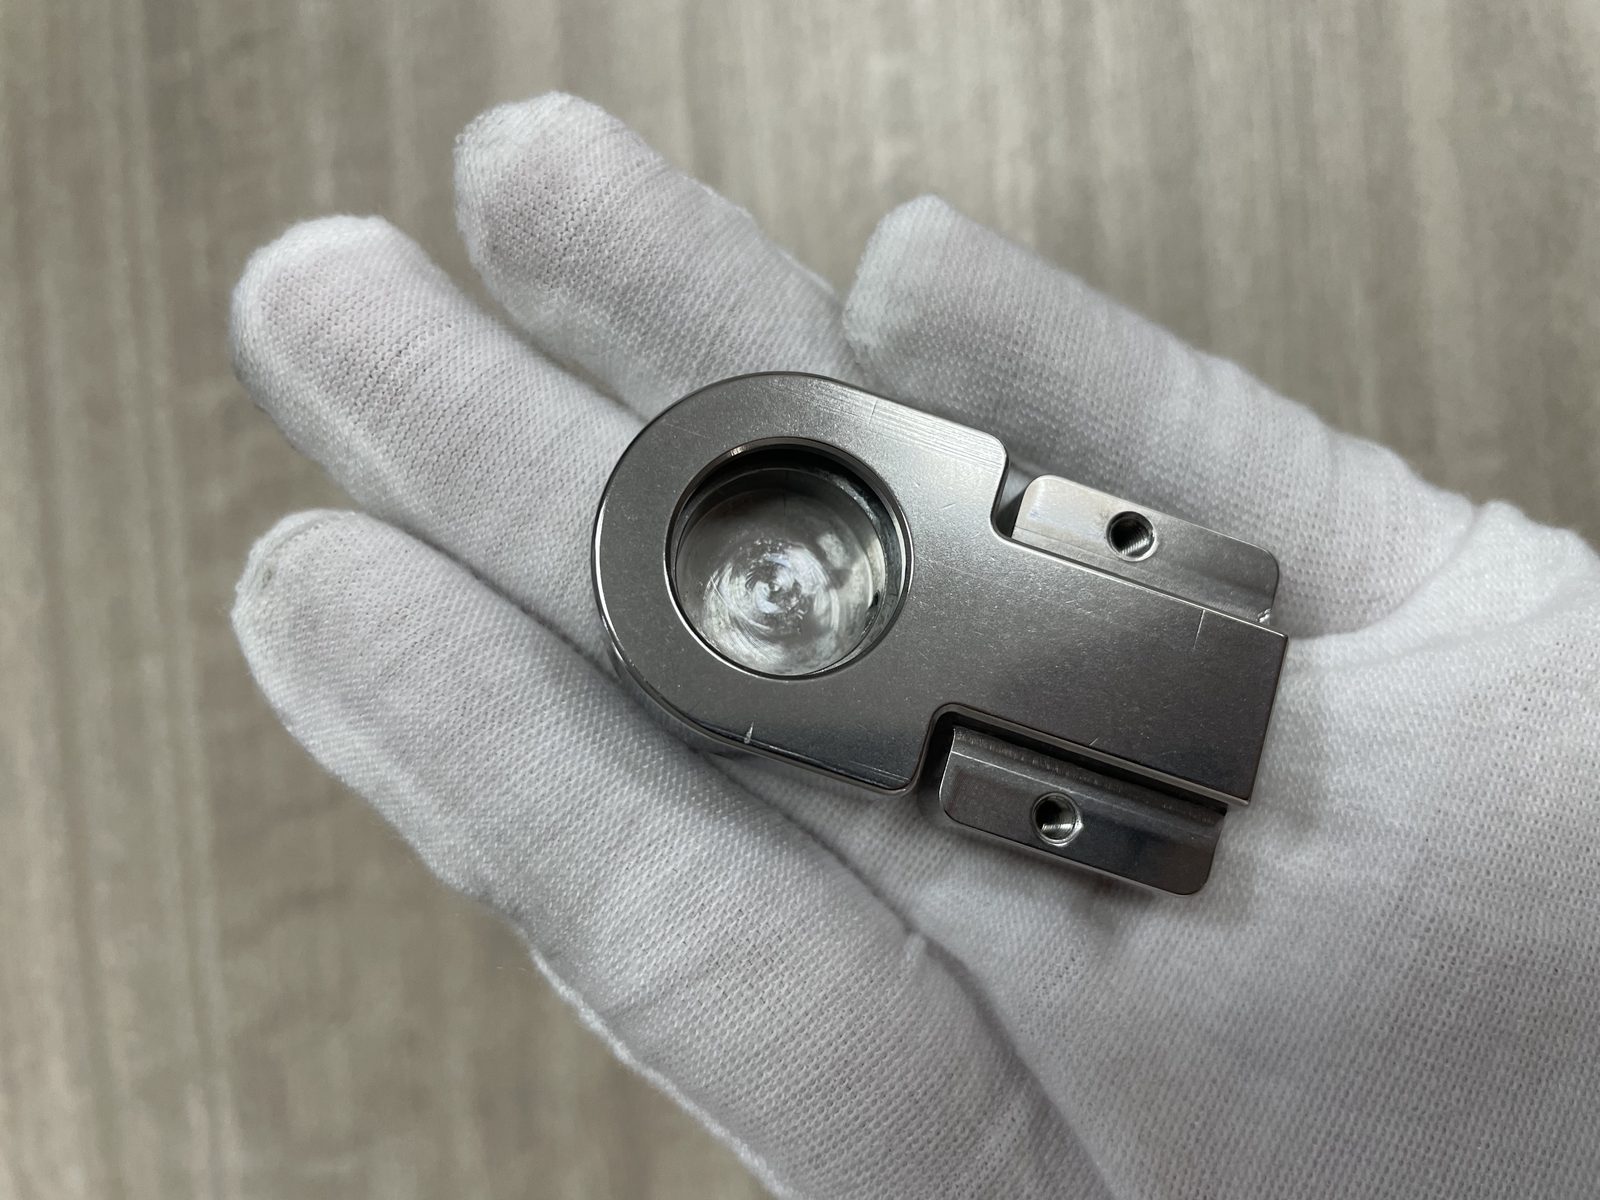
Trois mouvements, pas un : impact, glissement et roulement
Un vibrateur ne fait pas que cogner des pièces contre des pierres. Dans le lit de médias en spirale, trois actions de contact agissent de concert :
- Micro-impact : Les arêtes vives des médias frappent et éliminent les bavures saillantes.
- Cisaillement par glissement : Les faces des médias glissent sous le poids du lit, rasant les crêtes d'usinage.
- Roulage compressif : Sphères ou cylindres lisses écrasent les micro-crêtes pour créer un fini brillant.
Le mouvement dominant dépend de la forme et densité des médias, ainsi que du pouvoir lubrifiant du compound en cuve.
Pourquoi il s'agit d'une finition et non d'un usinage
Un vibrateur affine la topographie de surface plutôt que d'usiner la géométrie. Contrairement à un outil CNC asservi à un repère rigide, le lit de médias mobile presse toutes les faces exposées à la fois. Il ébavure, arrondit les arêtes et abaisse la rugosité tout en préservant épaisseurs et entraxes. Faute de repère fixe, il ne peut redresser une patte voilée ni rectifier un arbre surdimensionné.
Ce qu'aucun autre procédé ne peut faire
Les ateliers n'achètent pas de machines de tribofinition pour économiser du papier abrasif. La tribofinition résout trois problèmes de production insolubles économiquement à l'établi ou sur CNC.
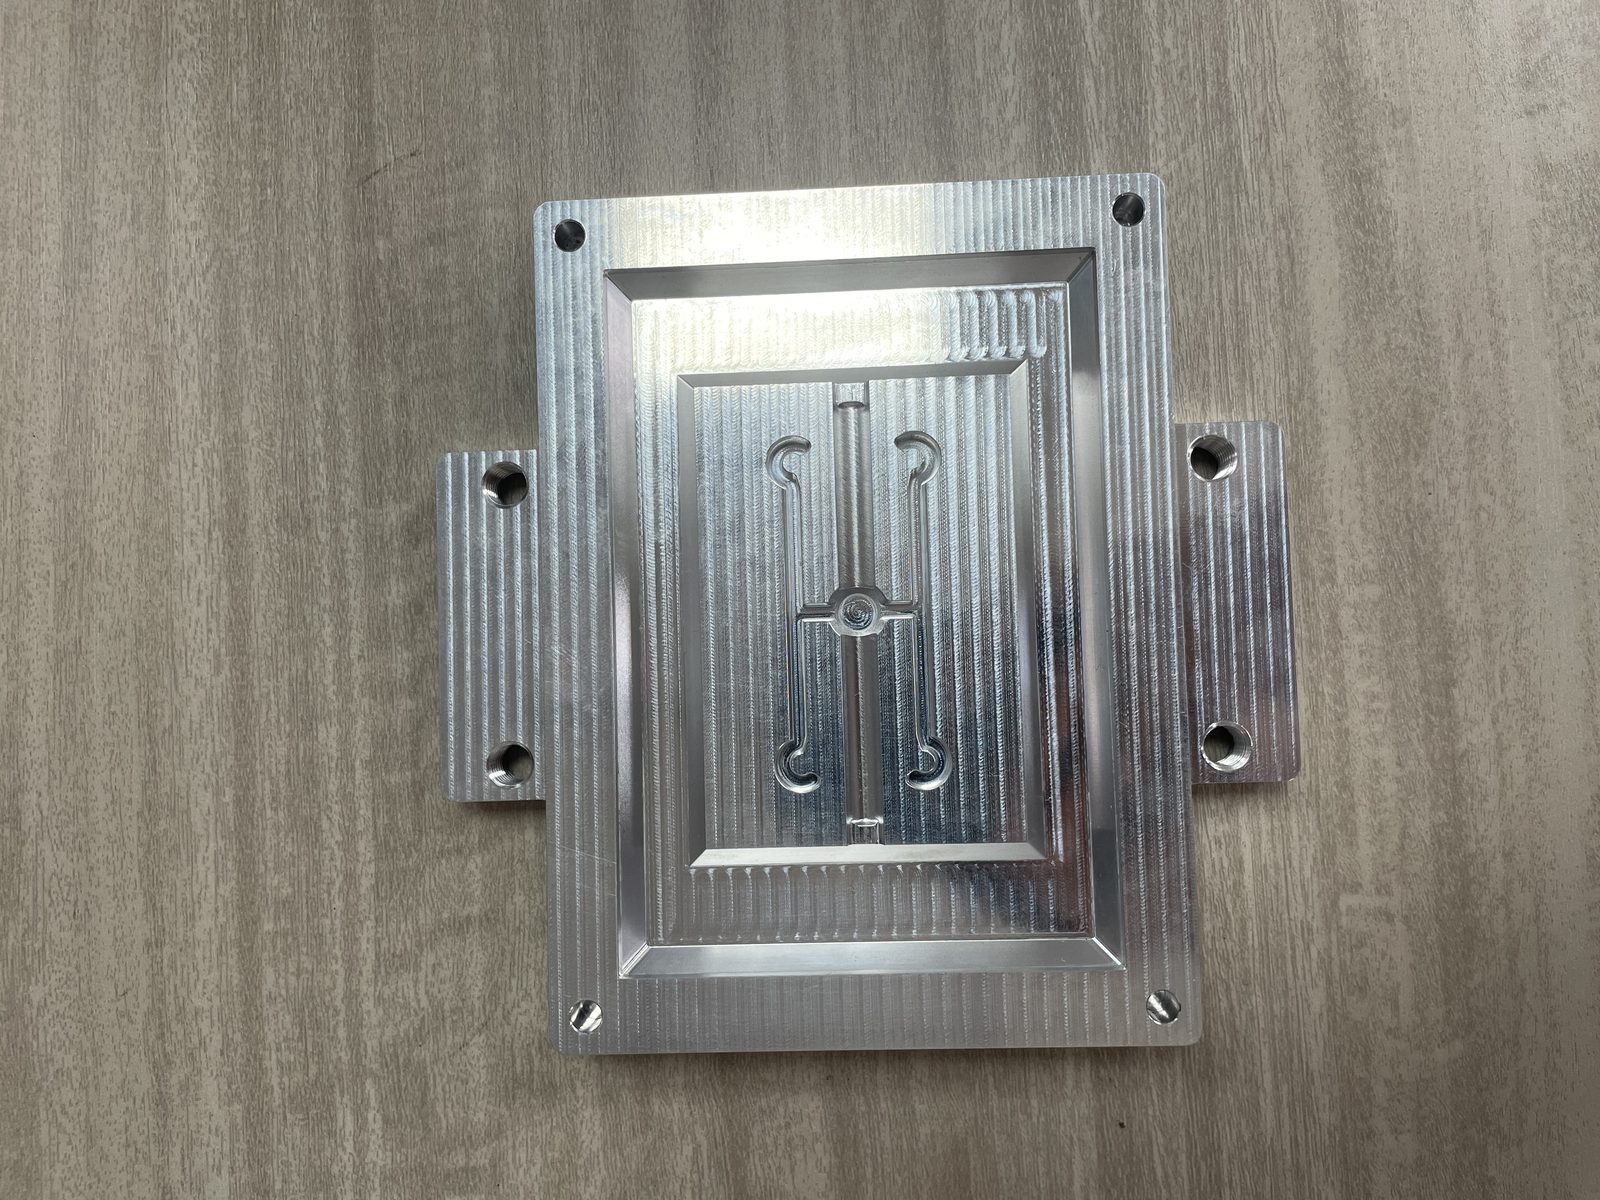
Elle atteint les surfaces inaccessibles aux outils
Une bande abrasive ou une meule ne touche que les faces externes épousant son rayon, survolant cavités, perçages sécants et pieds de soudure. Les médias de tribofinition étant des porteurs libres, le lit s'écoule dans les cavités, épouse les nervures et ébavure les fentes tout en homogénéisant l'enveloppe externe.
Elle traite tout un lot en une seule opération
À l'établi d'ébavurage manuel ou en cellule robotisée, le temps de cycle augmente linéairement avec le nombre de pièces. Ébavurer un lot de supports emboutis à la main impose un cycle de manipulation distinct par pièce.
Dans une cuve ou un bol vibratoire, tout le lot est chargé en même temps dans la masse de médias et traité en une seule opération. Pendant la circulation du lot, l'opérateur peut gérer d'autres machines, contrôler des pièces ou emballer les commandes.
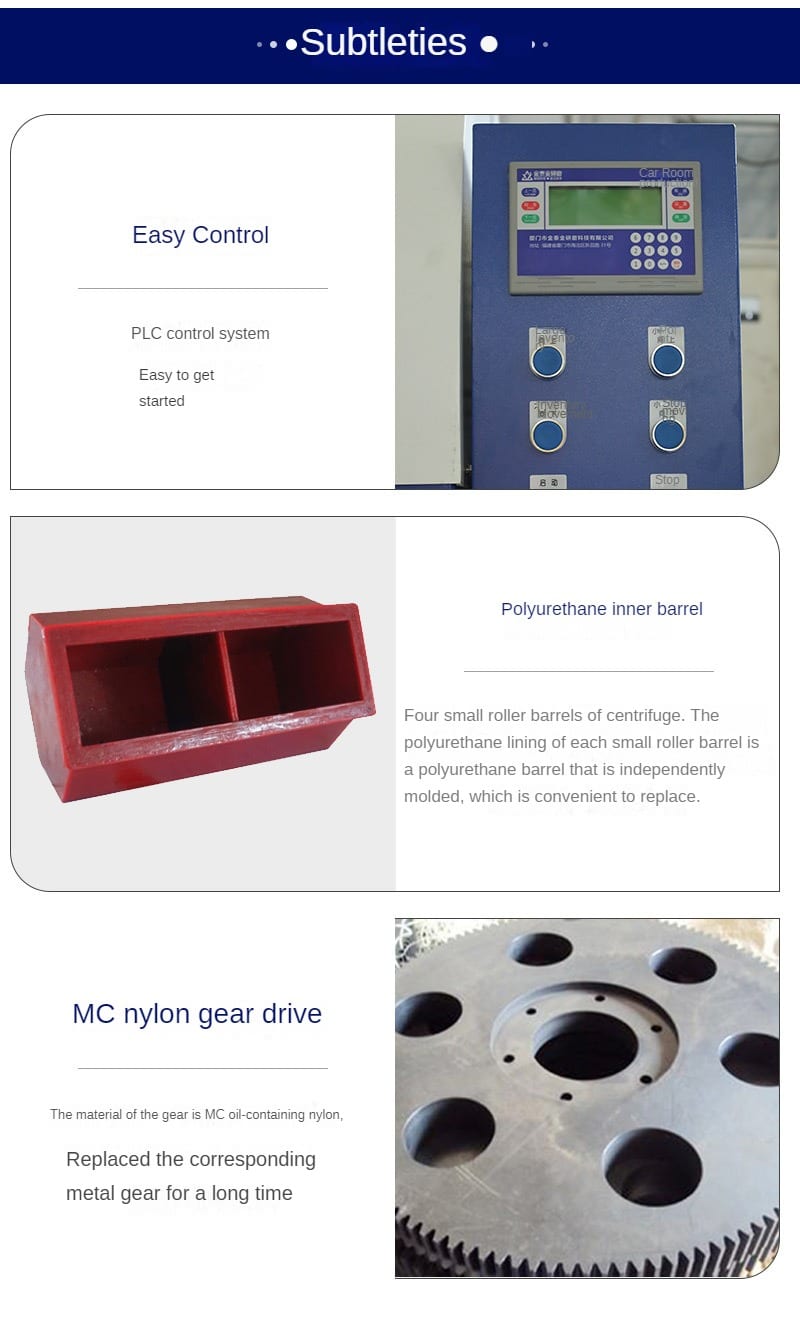
Une constance par conception, non par habileté manuelle
L'atout majeur de la tribofinition réside dans sa reproductibilité garantie. À l'ébavurage manuel à la lime ou à la ponceuse, le lot du lundi matin diffère de celui du vendredi après-midi sous l'effet des variations de pression, d'angle et de fatigue.
Dans un vibrateur, la constance découle du lit de médias plutôt que du savoir-faire de l'opérateur. Chaque pièce suit la même trajectoire hélicoïdale, subit la même pression des abrasifs et reçoit le même frottement sous tous les angles. Ce n'est pas « meilleur » qu'un travail d'artisan expert : c'est un autre niveau de garantie où chaque pièce du lot quitte la cuve avec le même rayon d'arête et le même état de surface.
Sa place dans la chaîne de fabrication
Les guides concurrents présentent presque toujours la tribofinition comme une étape finale isolée. Sur une gamme de fabrication réelle, la tribofinition se place au milieu de la chaîne pour faire le pont entre l'usinage et le traitement de surface final.
Souvent un prétraitement, non une finition finale
À moins d'expédier des pièces inox brutes de tribofinition ou des raccords en laiton brut, la tribofinition est avant tout un prétraitement. Elle ne remplace pas la galvanoplastie, l'anodisation, le thermolaquage ou le PVD : elle constitue l'étape de préparation indispensable à l'adhérence de ces revêtements.
Consultez le tableau en six étapes ci-dessous pour situer la tribofinition dans le flux de production.
| Étape de production | Équipement type | Rôle de la tribofinition |
|---|---|---|
| Formage et usinage | Fraiseuses CNC, tours, presses | Pièces brutes avec bavures, traces d'outil, calamine et huiles |
| Préparation mécanique de surface | Bols et cuves vibrantes | Ébavure, arrondit les arêtes et crée un profil uniforme |
| Nettoyage en cours de procédé | Dosage de composé et rinçage | Émulsionne les huiles et évacue les fines métalliques par vidange |
| Passivation chimique | Cuves de passivation acide | Élimine le fer libre après tribofinition pour rétablir la résistance à la rouille |
| Revêtement ou placage final | Placage, anodisation, peinture | Adhère parfaitement au substrat uniforme préparé par tribofinition |
| Séchage et conditionnement | Sécheurs à air chaud ou à rafle de maïs | Évapore rapidement l'eau de rinçage pour éviter les taches |
Ce qu'il doit fournir à l'étape suivante
Lorsqu'une pièce quitte l'îlot vibratoire pour l'anodisation, le placage ou le thermolaquage, la ligne de revêtement attend trois conditions du traitement vibratoire :
- Arêtes rayonnées : La peinture fuit les angles vifs et le placage s'accumule sur les bavures ; le rayonnage vibratoire arrondit les bords pour un revêtement uniforme.
- Texture isotrope : Anodisation, chrome et PVD amplifient les stries d'outil ; le surfaçage vibratoire remplace les marques par un aspect mat uniforme.
- Pores décalaminés : Le frottement élimine oxydes laser, calamine thermique et bavures étalées qui bloquent l'adhérence.
Pourquoi l'ordre compte
Sauter des étapes dans cette chaîne provoque des défaillances immédiates. Envoyer des supports bruts découpés au laser au thermolaquage sans ébavurage ni décalaminage vibratoire fait écailler la peinture au choc le long de l'arête d'oxyde fragile. À l'inverse, traiter des pièces inox avec des abrasifs standard sans passivation acide ultérieure laisse du fer libre susceptible de rouiller en milieu humide. Le procédé ne change pas la teinte du métal, n'ajoute pas de barrière chimique et impose une passivation finale de l'inox.
Positionnement face au sablage, placage et revêtement
Ne traitez jamais tribofinition vibratoire et sablage abrasif comme des options pré-peinture identiques. Le sablage projette un jet abrasif direct pour éliminer la calamine tenace et créer un profil d'accroche rugueux sur de grands mécano-soudés, sans pouvoir adoucir les bavures vives. La tribofinition vibratoire traite des lots de pièces petites à moyennes, rayonnant les arêtes et affinant les surfaces avant galvanoplastie, tout en déléguant coloration et protection anticorrosion aux lignes de revêtement.
Quand la tribofinition vibratoire est inadaptée
Un fabricant honnête vous indiquera d'emblée quels plans ne doivent jamais entrer en cuve vibratoire. En cas d'échec de la tribofinition, la cause relève de trois limites strictes : géométrie des pièces, tolérance dimensionnelle ou rentabilité du lot.
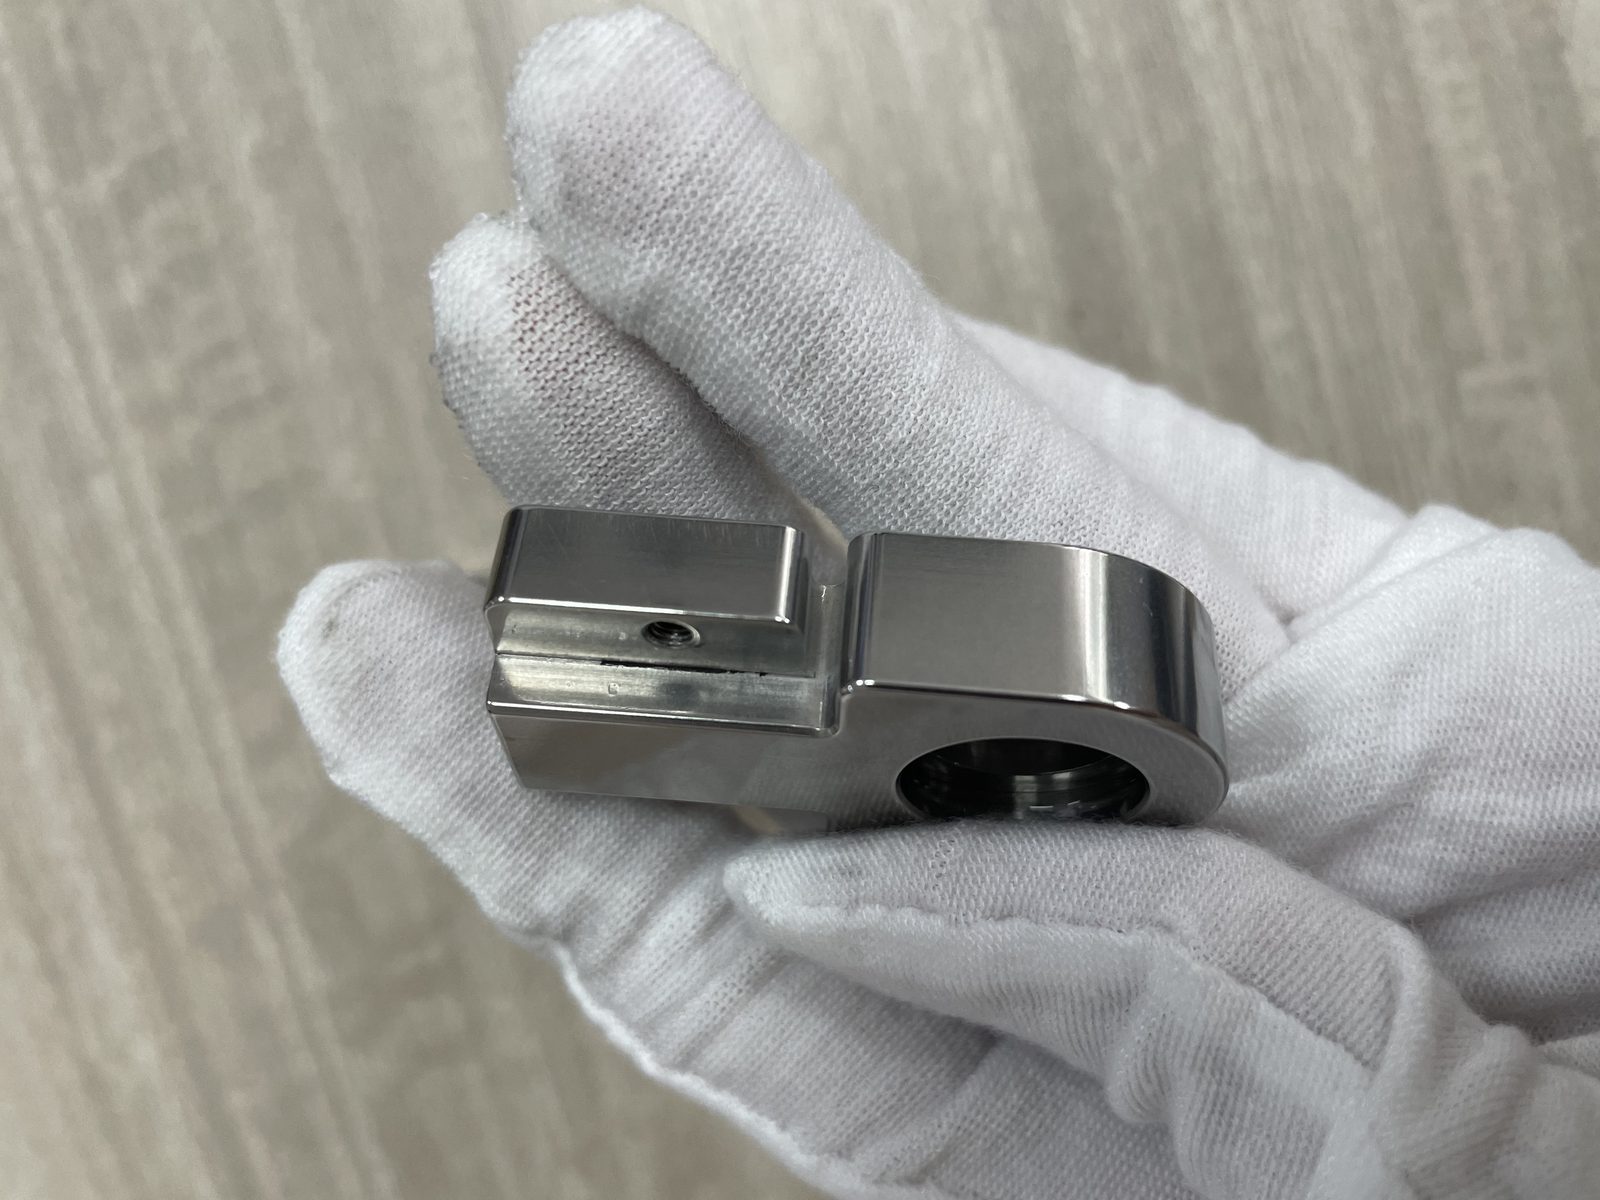
Limites géométriques — zones inaccessibles aux abrasifs
Les abrasifs ne traitent une surface que s'ils peuvent y pénétrer, y glisser et en ressortir. Trous borgnes profonds, taraudages fins et fentes plus étroites que votre plus petit média créent immédiatement un pontage : l'extérieur est net, mais le fond reste brut. Les tôles larges et fines posent aussi problème : leurs faces planes humides collent par ventouse à la cuve et bloquent la circulation.
Limites dimensionnelles — tolérances plus serrées que le procédé
Comme les abrasifs frottent toute surface exposée dans la cuve, un vibrateur en vrac ne peut araser de fortes bavures sur un angle sans altérer une portée de roulement ou d'étanchéité vive adjacente non protégée. Exposer des ajustements serrés ou des portées d'étanchéité nettes à un tonnelage en vrac sans masquage arrondit les arêtes hors tolérance.
Limites de série — quand le réglage n'est pas rentable
La tribofinition vibratoire est un procédé par lots axé sur une charge d'abrasifs dédiée. Préparer une cuve avec médias et additif pour ébavurer une équerre prototype isolée ou un grand bâti mécano-soudé n'est pas rentable. Les prototypes unitaires se traitent à l'établi, et les structures massives en cabine de sablage.
Pièces à orienter vers un autre procédé
Utilisez le tableau décisionnel à quatre colonnes ci-dessous pour identifier les pièces relevant d'une autre machine avant tout essai.
| Votre pièce ou objectif visé | Compatible vibrateur ? | Pourquoi cela fonctionne ou échoue | Meilleure option si non |
|---|---|---|---|
| Pièces usinées tridimensionnelles complexes | Oui — idéal | Le média épouse simultanément nervures et contours | Aucune requise |
| Lots d'emboutis nécessitant un arrondi d'arêtes | Oui — idéal | Traite des lots complets en une opération | Centrifugeuse à disque pour cycles plus rapides |
| Perçages croisés sécants accessibles | Conditionnel | Fonctionne seulement si le média circule librement | Ébavurage à aiguilles magnétiques |
| Fonds d'alésages borgnes étroits et profonds | Non | Le média forme un pontage sur les trous borgnes | Aiguilles magnétiques ou jet d'eau |
| Panneaux de tôle plats, larges et minces | Non | Les tôles humides collent aux parois ou se voilent | Ponceuse à large bande |
| Prototype unique ou mécano-soudé massif | Non | Réglage non rentable pour une pièce | Travail d'établi ou sablage |
| Ajustements serrés ou arêtes vives non masqués | Non | Les médias libres arrondissent les arêtes exposées | Masquage ou finition par traînée |
| Pièces embouties ultrafines et fragiles | Conditionnel | L'impact haute fréquence peut plier les parois minces | Tonneau rotatif |
| Miroir optique ultra-plan sur plaques | Non | Le tonnelage arrondit les arêtes et altère la planéité | Rodage plan ou polissage au disque |
| Changer la couleur ou ajouter une barrière anticorrosion | Non | L'abrasion affine uniquement le métal nu | Anodisation, galvanoplastie ou peinture |
Les variables réellement maîtrisables
Une fois la pièce validée pour la tribofinition, la qualité dépend de trois paramètres d'atelier : médias, additif et chargement de la machine.
[FIGURE : Quatre formes courantes de médias céramiques aux côtés d'un tableau de spécifications d'abrasifs]
Médias — forme, taille, matériau
Le média de tribofinition est l'outil coupant dans la cuve. Le matériau définit la coupe : la céramique élimine les bavures d'acier et de titane, le plastique affine l'aluminium doux et le laiton sans matage, et l'acier non abrasif ou la porcelaine brunit pour faire briller. Forme et taille régissent l'accès : les triangles atteignent les angles, les cylindres épousent les courbes, et les médias doivent être calibrés pour ne pas se coincer dans les trous. Notre catalogue de médias abrasifs couvre l'ensemble de ces nuances.
Additif — son rôle à chaque étape
Faire tourner les médias sans additif colmate les pierres de particules et noircit les pièces. Doser les consommables liquides et additifs de finition dans le flux d'eau régule la chimie de la charge. Les savons dégraissent, les additifs de coupe maintiennent les pores ouverts, les additifs de brunissage forment un film lubrifiant pour le polissage haute brillance, et les inhibiteurs évitent la rouille éclair.
Temps et chargement — les deux erreurs les plus fréquentes
Même avec les bons médias et additifs, deux erreurs ruinent des lots au quotidien : un mauvais ratio de charge et des cycles réglés à l'aveugle.
Trop de pièces pour trop peu de médias supprime le matelas amortisseur : les pièces nues s'entrechoquent et s'ébrèchent. Trop remplir la cuve bloque le mouvement hélicoïdal et fige la charge. Le ratio de charge doit assurer un flux fluide des médias autour des pièces.
Le seul moyen de les régler : des essais sur vos pièces
Aucun tableau universel n'indique l'amplitude, la fréquence, le ratio pièces/médias et la durée de cycle exacts pour une nouvelle pièce. L'épaisseur des bavures et la dureté des alliages variant d'un atelier à l'autre, chaque recette fiable s'établit par un essai sur vos pièces réelles.
Comparaison objective avec les autres procédés
La tribofinition coexiste avec six autres méthodes de finition mécanique. Savoir les comparer vous évite d'imposer sept tâches différentes à une seule machine.
[FIGURE : Centrifugeuse à disque à haute énergie aux côtés d'une pièce métallique moulée polie miroir à grand éclat]
Face au tonneau rotatif — cinématique de contact, non d'âge
Comparer une cuve vibrante à nos tonneaux d'ébavurage rotatifs n'oppose pas le moderne à l'ancien, mais le frottement par impact au glissement en cascade. La tribofinition fait vibrer la charge à haute fréquence pour ébavurer vite les contours, tandis que le tonneau fait glisser doucement la charge le long d'une pente pour préserver les pièces découpées minces de toute déformation.
Face aux centrifugeuses — énergie et facilité de chargement
Les centrifugeuses à disque et à tonneaux décuplent la pression de contact bien au-delà de la gravité. Elles éliminent les bavures tenaces sur titane ou acier trempé et font briller les petites pièces en une fraction du cycle vibratoire, troquant volume utile et simplicité de charge contre la vitesse.
Face au magnétique et au drag finishing — accessibilité
Quand les bavures se logent dans les micro-orifices d'injecteurs ou fonds de filet inaccessibles aux abrasifs, les finisseuses magnétiques propulsent de fines aiguilles inox dans ces creux. Quand engrenages lourds ou implants critiques ne doivent pas s'entrechoquer, le drag finishing serre les pièces sur broches et les tire à travers un lit de médias.
Face au sablage — un tout autre usage
Le sablage projette des grains à haute vitesse pour décaper rouille tenace ou calamine de soudure et créer une rugosité d'accroche pour revêtements épais. Contrairement à la tribofinition, le sablage n'adoucit pas les arêtes vives et ne donne aucun brillant au métal.
Pourquoi un atelier en compte souvent deux
Consultez le tableau ci-dessous pour voir comment ces sept voies mécaniques se répartissent le travail en atelier.
| Procédé | Mécanisme de contact | Atout principal | Limite principale | Pièces idéales |
|---|---|---|---|---|
| Tribofinition vibratoire | Friction en lit spiralé | Lots polyvalents ; traite les formes ouvertes | Pression modérée sur alliages tenaces | Pièces usinées, embouties, moulées |
| Tonneau rotatif | Glissement en avalanche | Doux sur parois fines ; faible usure média | Lent ; n'atteint pas les cavités internes | Estampages fins, tubes, pièces forgées |
| Tonneau centrifuge | Glissement en tambour étanche à fort G | Coupe vite les alliages durs ; brillantage miroir | Chargement plus lent ; le tambour limite la taille | Implants, aubes, boîtiers de montre |
| Disque centrifuge | Flux toroïdal par disque tournant | Cycles rapides, déchargement en cuve ouverte | Le jeu du disque exclut les cales ultra-fines | Petits estampages en grande série, engrenages |
| Aiguilles magnétiques | Aiguilles inox magnétiques | Atteint les micro-trous croisés et filetages | Petites pièces amagnétiques et micro-bavures uniquement | Connecteurs décolletés, bijoux, vannes |
| Finition par traînage | Broches tractées à travers le média | Zéro choc entre pièces ; forte pression d'arête | Coût de bridage ; lots plus réduits | Engrenages haute valeur, implants de genou, outils |
| Sablage abrasif | Jet d'abrasif à grande vitesse | Décape calamine lourde et rouille, toute taille | Visée directe seule ; rugosifie les surfaces | Mécano-soudés, fonderies, boîtiers |
Aucun atelier de tribofinition performant n'achète un seul type de machine pour tout faire. Voir un bol vibrant traiter des supports courants juste à côté d'une centrifugeuse ou d'un tonneau rotatif est normal, car des géométries différentes exigent une physique de contact distincte.
Coût : les véritables facteurs déterminants
Lorsque les équipes d'ingénierie budgétisent un îlot de tribofinition, ne considérer que le prix de la machine nue conduit à un budget incomplet.
Cinq postes de coûts
Toute installation interne de tribofinition comporte cinq postes de coûts distincts :
- Bâti machine et automatisation : Le bol ou la cuve vibrante, le capot acoustique, le variateur de fréquence, le pupitre API, la pompe doseuse, ainsi que la grille de séparation ou le sécheur optionnels.
- Charge initiale de médias : La première charge complète de médias céramiques, plastiques ou acier requise pour remplir le bol à sa hauteur de travail.
- Renouvellement continu des médias et composés : L'appoint de médias pour compenser l'usure, plus les fûts de composé liquide et les fournitures de traitement de l'eau.
- Main-d'œuvre opérateur : Temps passé à charger les lots, actionner la trappe de séparation et transférer les pièces au séchage.
- Prévention des rebuts et retouches : Économies liées à l'élimination des dérapages de meulage, arêtes irrégulières et défauts de revêtement.
Pourquoi la charge de médias est plus importante que prévu
Les primo-acheteurs considèrent généralement le seul prix de la machine et oublient la charge initiale de médias. Le bol ou la cuve devant être rempli à son niveau de travail avant de traiter la moindre pièce, cette première charge de médias et composé constitue une dépense distincte du prix machine. Souvent omise des devis de base, demandez systématiquement aux fournisseurs de chiffrer d'emblée ce pack de départ médias et composé.
Quand le volume modifie la rentabilité
Pour les petits lots occasionnels, un bol vibrant à séparation manuelle limite l'investissement tout en remplaçant des heures de limage manuel. Dès que la production passe à plusieurs lots par jour, l'ajout d'une grille de séparation pneumatique intégrée, d'une pompe doseuse et d'un sécheur en ligne est vite amorti en réduisant l'intervention de l'opérateur à quelques minutes par lot.
Comment évaluer un fournisseur ou un essai
Comme les recettes de tribofinition ne se devinent pas sur catalogue, évaluer un fournisseur repose sur la conduite de vos essais d'échantillons et l'honnêteté sur ses limites.
Que fournir
Fournissez quatre éléments pour un essai réel : pièces brutes, plans avec tolérances critiques et zones interdites, échantillon étalon ou spécification cible, et volume quotidien de production.
Le déroulement d'un essai réel
Un essai réel traite vos pièces et fournit un rapport écrit. Ce document précise le modèle de machine, la forme et la granulométrie des médias par étape, le type d'additif, le débit d'eau et les mesures avant/après confirmant l'intégrité des arêtes critiques.
Ce qu'un fournisseur doit pouvoir vous expliquer
Un constructeur compétent justifie le choix du bol ou de la cuve, explique comment la taille des médias évite leur coincement, leur taux d'usure et le séchage consécutif.
Les réponses qui doivent vous alerter
Fuyez tout fournisseur affirmant que sa machine traite tout en une seule étape ou faisant l'impasse sur les essais. Prétendre qu'un procédé n'a aucune limite garantit l'échec de l'installation.
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., certifiée ISO 00726Q01571R001 et CE, nous concevons des systèmes de tribofinition fondés sur 21 plateformes de machines et 24 droits de PI sur six gammes de produits. Nos limites sont nettes : nous fabriquons bols vibrants, cuves vibrantes, centrifugeuses, tonneaux rotatifs, machines magnétiques, médias et additifs. Nous ne construisons pas de lignes de galvanoplastie, d'anodisation, de thermolaquage, de sablage ou de traitement thermique, nous ne vendons pas d'outils portatifs et n'opérons pas en sous-traitance. Pour le périmètre complet de nos activités, consultez notre guide dans ce que nous fabriquons et ce que nous ne fabriquons pas.
Questions fréquentes sur la tribofinition vibrante
Quelle différence entre tribofinition vibrante et polissage vibrant ?
La tribofinition vibrante englobe toutes les opérations réalisables en bol ou cuve : ébavurage, décalaminage, rayonnage d'arêtes, matage et lissage. Le polissage vibrant en est un objectif précis : configurer la machine avec des abrasifs fins ou non abrasifs et un additif de brillantage sur plusieurs étapes pour obtenir une surface haute brillance.
La tribofinition peut-elle remplacer le polissage manuel ?
Elle remplace l'ébavurage, le ponçage manuel et le lissage pré-plaquage sur des séries de pièces petites à moyennes, offrant une régularité supérieure pour un coût de main-d'œuvre réduit. En revanche, pour un panneau plat étendu ou une pièce brute complexe exigeant un miroir optique parfait sans déformation, le polissage au touret ou le rodage plan restent requis.
Quelles pièces ne doivent pas aller dans un vibreur ?
Évitez les pièces avec bavures au fond d'alésages borgnes étroits, les tôles fines et larges qui collent aux parois par effet ventouse, ou les mécano-soudés trop grands pour circuler. Les pièces de précision non protégées aux arêtes d'étanchéité vives doivent aussi se traiter sur montage ou à la main.
Combien de temps prend la tribofinition ?
Il n'existe pas de durée de cycle universelle : elle dépend de l'état de surface initial, de la dureté de l'alliage, de la finition visée, des médias choisis et du volume chargé. Un ébavurage léger sur aluminium s'effectue rapidement en une étape, tandis que l'affinage multi-étapes de l'acier inoxydable est bien plus long. Les temps de cycle doivent toujours être définis par des essais sur vos pièces réelles.
La finition vibratoire modifie-t-elle les dimensions des pièces ?
La finition vibratoire affine la topographie de surface plutôt que d'usiner les dimensions des pièces. Avec des médias adaptés et un cycle maîtrisé, elle ébavure, arrondit les arêtes vives et arase les micro-pics tout en préservant les épaisseurs de paroi nominales, les diamètres d'alésage et la position des perçages.
La finition vibratoire peut-elle produire un poli miroir ?
Oui, sur les surfaces courbes externes et les petites pièces rigides via une séquence multi-étapes achevée par des billes de porcelaine non abrasives, des médias en acier trempé ou des médias organiques secs traités. Pour tester vos pièces et valider une configuration machine et média certifiée, rendez-vous sur notre page de contact afin de lancer un essai sur échantillon avec notre équipe technique.
 +86-592-2381506


 Réseau IPv6 pris en charge
