Finition de surface Guide des machines de finition magnétique pour l’ébavurage de petites pièces métalliques Ce guide couvre les facteurs clés à prendre en compte lors de la planification d’un processus de finition de surface pour vos pièces. Le matériau, la géométrie, la taille des lots et la qualité de surface cible influencent tous le choix de l’équipement, des médias, du composé et des paramèt...
Comparaison des procédés Finition vibratoire vs tambour rotatif : quel procédé convient à vos pièces Choisir entre deux procédés de finition nécessite de comprendre comment chaque méthode applique de l’énergie au média, comment le média entre en contact avec la pièce et comment les variables du procédé évoluent avec la taille des lots et le débit de production. Cette comparaison couvre les princip...
Dépannage des processus Pourquoi les pièces en acier inoxydable ne sont pas brillantes après le polissage en tonneau et comment améliorer la finition Les défauts de finition de surface sont souvent causés par des interactions entre plusieurs variables de procédé plutôt que par une seule cause racine. Une approche systématique pour identifier le véritable problème réduit le temps perdu, les médias ...
Dépannage de processus Pourquoi les pièces en acier inoxydable ne sont pas brillantes après le tribofinition et comment améliorer la finition Les défauts de finition de surface sont souvent causés par des interactions entre plusieurs variables de processus plutôt que par une seule cause racine. Une approche systématique pour identifier le véritable problème réduit le temps perdu, les médias et le ...
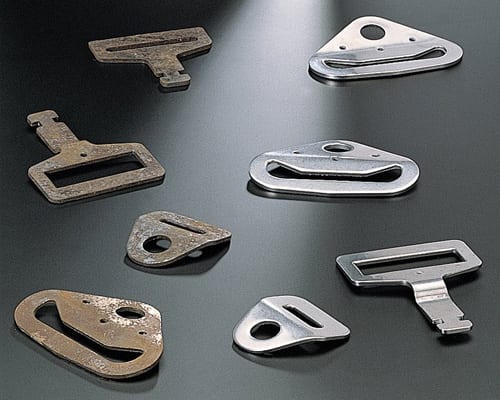
Guide de finition des pièces embouties Comment ébavurer des pièces métalliques embouties sans enchevêtrement, déformation ni dommages pièce contre pièce Les rondelles, clips, supports et pièces fines en tôle embouties peuvent être de bons candidats pour la finition en masse, mais leur géométrie crée des risques que les pièces usinées massives ne présentent pas. Ce guide explique comment évaluer la...
Guide de finition des composants en laiton Comment finir les vannes et raccords en laiton sans endommager les filetages ni les surfaces d’étanchéité Les corps de vannes en laiton, les raccords de tuyauterie, les manchons et les connecteurs peuvent être ébavurés et finis en surface par lots, mais leurs filetages, alésages, faces d’étanchéité, méplats et bords fins nécessitent une protection et une ...
html Comment choisir la taille du média pour les petits trous, les fentes et les cavités internes Comment choisir la taille du média pour les petits trous, les fentes et les cavités internes Réponse courte : choisissez le plus petit média qui atteint la caractéristique requise et qui peut encore être séparé de manière fiable. Un plus petit média peut améliorer l'accès, mais il peut aussi se coince...
html Comment choisir la taille des médias pour les petits trous, les fentes et les cavités internes Comment choisir la taille des médias pour les petits trous, les fentes et les cavités internes Réponse courte : choisissez le plus petit média qui atteint la caractéristique requise et qui peut encore être séparé de manière fiable. Un plus petit élément peut améliorer l'accès, mais il peut aussi se ...
html Comment choisir la taille du média pour les petits trous, les fentes et les cavités internes Comment choisir la taille du média pour les petits trous, les fentes et les cavités internes Réponse courte :choisissez le plus petit média qui atteint la caractéristique requise et qui peut encore être séparé de manière fiable. Un petit copeau peut améliorer l'accès, mais il peut aussi se coincer dan...




 Réseau IPv6 pris en charge


 +86-592-2381506
