Comment enlever les bavures des pièces en aluminium CNC sans endommager les arêtes
May 19 , 2026
Finition des pièces en aluminium
Comment enlever les bavures des pièces en aluminium usinées CNC sans endommager les arêtes
Lorsque les fabricants sont confrontés à des défis de finition de surface, la cause profonde n’est souvent pas celle qu’ils soupçonnent initialement. Les pièces reviennent du polissage par vibration avec des résultats incohérents — certaines paraissent acceptables, d’autres présentent des défauts nécessitant une reprise ou une mise au rebut. La clé pour résoudre ces problèmes est de comprendre les variables de procédé qui contrôlent réellement le résultat.
Le processus de finition implique de multiples variables interagissant entre elles : type de média, réglages de la machine, chimie du composé, qualité de l’eau, chargement des pièces et manutention après processus. Lorsqu’une variable est incorrecte, tout le lot peut être affecté. Une approche de diagnostic systématique — plutôt que des ajustements par essais et erreurs — permet des solutions plus rapides et des résultats plus constants.
Réponse rapide: Commencez par identifier le motif exact du défaut visible sur vos pièces. Faites correspondre le symptôme à une cause racine probable, vérifiez la variable de procédé concernée et effectuez un réglage ciblé. Évitez l’erreur courante consistant à augmenter le temps de cycle ou à passer à un média plus agressif sans avoir d’abord diagnostiqué le problème sous-jacent.
Le vrai problème : identifier ce qui ne va réellement pas
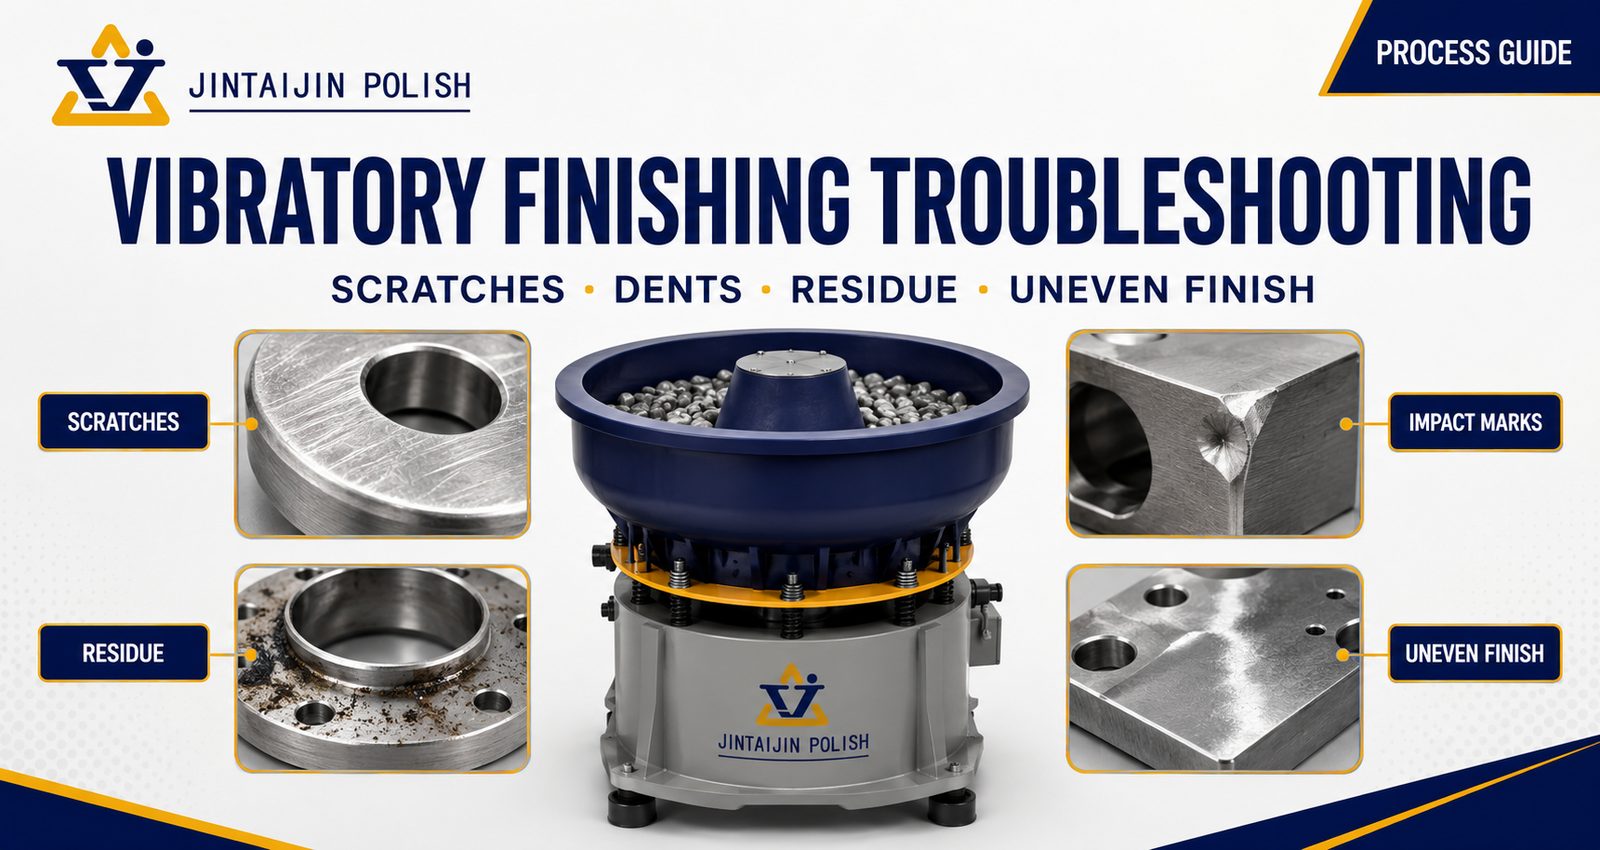
Lorsque des pièces présentent des défauts de surface à la sortie, la réaction naturelle est de modifier immédiatement quelque chose. Mais sans comprendre quelle variable de procédé est à l’origine du problème, ces changements aggravent souvent la situation. La première étape consiste à caractériser précisément le défaut — s’agit-il d’une rayure, d’un enfoncement, d’une décoloration, d’une variation dimensionnelle ou d’un résidu ?
Rugosité de surface ou rayures: le média est trop agressif, contaminé, ou le temps de cycle est trop long pour le type de média actuel.
Bosses ou marques d’impact: le contact pièce contre pièce est trop élevé, ou le ratio média/pièce doit être ajusté.
Décoloration ou résidu: la concentration du composé, la qualité de l’eau ou le processus de séchage nécessite une attention.
Arêtes arrondies ou perte de détails: sur-traitement ou forme du média trop grande pour les caractéristiques de la pièce.
Avant d’apporter des modifications au procédé, inspectez les pièces sous un éclairage approprié afin d’identifier le type exact de défaut. Ce qui ressemble à un problème de polissage peut en réalité être un problème de coupe ou de nettoyage.
Tableau de diagnostic : associer le symptôme à la cause racine
Symptôme
Cause probable
À vérifier
Réglage recommandé
La finition de surface est incohérente sur l’ensemble du lot
Répartition du média inégale ou contact pièce contre pièce
Ratio média/pièce, chargement de la machine, flux du composé
Ajuster le ratio, réduire la taille du lot, ou ajouter un média de calage pour remplir la cuve
Les pièces présentent des rayures ou marques de surface inattendues
Média contaminé, mauvaise forme de média, ou cycle trop agressif
Vérifier la propreté du média, la séparation et les bacs de stockage pour des matériaux mélangés
Nettoyer ou remplacer le média, tester une forme de média plus douce ou une taille plus petite
Les arêtes sont arrondies ou des détails fonctionnels sont perdus
Sur-traitement ou média trop grand pour les caractéristiques de la pièce
Mesurer les dimensions critiques avant et après les cycles de test
Raccourcir le temps de cycle, utiliser un média plus petit, réduire la vitesse ou l’amplitude de la machine
Résidu de surface ou film visible après séchage
Composé sale, mauvaise qualité de l’eau ou rinçage incomplet
Qualité de l’eau, concentration du composé, rinçage et séchage
Utiliser de l’eau propre, renouveler le composé à intervalles appropriés, améliorer le processus de séchage
La brillance varie considérablement entre les pièces
Conditions de surface initiales mixtes ou traitement inégal
État de surface des pièces entrantes, tri des lots, distribution du média
Trier les pièces selon leur état initial, exécuter des lots séparés pour différents états de surface
Sélection du média et du composé : adapter le procédé au matériau
Choisir le bon média est tout aussi important que de régler correctement les paramètres de la machine. Le type, la taille et la forme du média déterminent la manière dont la surface est affinée, tandis que la chimie du composé contrôle l’action de coupe, le nettoyage et la brillance finale.
Pour l’ébavurage intensif: média céramique offre une capacité de coupe agressive adaptée aux métaux ferreux et aux alliages plus durs.
Pour les métaux plus tendres et les pièces délicates: média plastique offre une action de coupe amortie qui protège les détails fins.
Pour une finition brillante: associez un média fin avec des composés de finition pour obtenir à la fois la rugosité et la brillance souhaitées.
Voir le processus en action
Regardez comment les équipements de finition de surface traitent des pièces dans un environnement de production réel. Cette vidéo illustre l’équipement et le processus décrits dans cet article :
Après la finition, inspectez les pièces sous un éclairage approprié pour vérifier la régularité de la surface, la qualité des arêtes et la brillance globale avant de passer à l’opération suivante.
Construire une séquence de finition contrôlée
Pour de meilleurs résultats, structurez le procédé en étapes plutôt que de tenter d’obtenir la finition finale en un seul long cycle. Une approche par étapes permet de contrôler chaque variable indépendamment et de vérifier les résultats avant de passer à l’étape suivante.
1. Pré-lissage
Utilisez un média de granulométrie moyenne pour éliminer les bavures et réduire les marques d’usinage. Maintenez un temps de cycle modéré et vérifiez l’avancement à intervalles réguliers.
2. Finition finale
Passez à un média plus fin pour obtenir la qualité de surface cible. Réduisez la vitesse ou l’amplitude de la machine si la géométrie de la pièce nécessite un traitement plus doux.
3. Séparation et rinçage
Séparez soigneusement les pièces du média. Si un procédé humide a été utilisé, rincez abondamment à l’eau propre pour éliminer les résidus de composé.
4. Séchage et inspection
Séchez rapidement les pièces pour éviter les traces d’eau. Inspectez sous éclairage supérieur et latéral avant d’évaluer le résultat final.
Besoin de confirmer un processus avant la production en série? Envoyez-nous votre matériau de pièce, photos, dimensions, état de surface actuel et finition cible. Nous pouvons vous aider à vérifier si votre problème est causé par le média, les réglages machine, le composé, la qualité de l’eau ou la manipulation après finition.
Contactez notre équipe de finition →
Erreurs courantes à éviter
Se contenter uniquement d’allonger le temps de cycle. Un temps plus long peut augmenter la chaleur, l’arrondissement des arêtes et les dommages pièce contre pièce si la cause principale est le média ou le composé.
Passer immédiatement à un média plus agressif. Un média de plus petite taille ou une forme différente résout souvent le problème sans risquer d’endommager la surface.
Ignorer la propreté du média. Un média sale, des types de média mélangés ou des fines métalliques dans la cuve peuvent rayer des pièces qui devraient être polies.
Ignorer les cycles de test. Exécutez toujours un petit lot d’échantillons d’abord pour confirmer le processus avant de lancer la production complète.
Surcharger la machine. Trop de pièces dans un même lot peuvent provoquer des chocs, une finition inégale et des temps de cycle plus longs.
Évaluer les pièces lorsqu’elles sont humides. Le film d’eau peut masquer les rayures et les résidus jusqu’à ce que le séchage les révèle. Inspectez après séchage sous un éclairage approprié.
Solutions associées
Ces pages peuvent vous aider à comparer les machines, médias, composés et procédés adaptés :
Machine de finition vibratoire Machine de finition par meulage Machines de finition à disque Machines de finition en tonneau Vibrateurs en cuve Tumbling en tonneau rotatif
Besoin d’un conseil d’expert pour votre procédé de finition?
Envoyez-nous votre matériau de pièce, photos, dimensions, état de surface actuel, finition cible et quantité de lot. Notre équipe peut vous recommander des machines de finition, médias, composés et une orientation de processus de test pour votre application spécifique.
Demander une assistance sur le processus →






 Réseau IPv6 pris en charge


 +86-592-2381506
