


Tonneau à abrasifs : ce que le nom recouvre, et comment la pièce détermine le type
Un tonneau à abrasifs n'est pas une machine. C'est une appellation de famille que les acheteurs et les commerciaux emploient pour toute machine de finition qui travaille en plaçant les pièces dans une charge de médias abrasifs puis en mettant cette charge en mouvement — et sous ce seul nom se rangent quatre mécanismes qui ne se comportent pas du tout de la même manière : un tonneau rotatif, un bol vibrant, une cuve vibrante et un tonneau ou disque centrifuge à haute énergie.
C'est pourquoi deux personnes peuvent dire « il nous faut un tonneau à abrasifs » et parler de machines qui diffèrent par ce qu'elles atteignent, par ce qu'elles coûtent à exploiter et par les formes de pièces qu'elles abîment. Cette page sépare l'appellation de famille des machines qu'elle recouvre, puis fait la seule chose qui tranche réellement le choix : partir de la forme de la pièce et de la manière dont elle doit être présentée, non de l'étiquette de la machine.
Le procédé appliqué sur la machine — la gamme de média, la matière à enlever, le cycle, le moment où la charge est épuisée — est une question distincte, traitée dans le procédé d'ébavurage et dans le guide de sélection des machines vibrantes. Cette page s'arrête à la décision de type.
Les quatre machines que recouvre ce nom
| Type | Comment la charge se déplace | Ce que cela apporte | Ce que cela coûte |
|---|---|---|---|
| Tonneau rotatif | Toute la cuve tourne ; la charge et les pièces culbutent ensemble et glissent le long de la paroi du tonneau | Simple, robuste, doux pour la géométrie de la pièce ; les pièces finissent par recevoir le même traitement de tous les côtés | Lent ; la pièce présente la face que le culbutage lui impose ; les pièces longues ou plates peuvent glisser plutôt que rouler |
| Bol vibrant | Un bol monté sur ressorts avec un moteur à balourd entraîne la charge selon un flux toroïdal — le long de la paroi vers le haut, puis vers le bas au centre | Les médias circulent autour de la pièce dans toutes les directions et atteignent des faces qu'un tonneau ne présente jamais ; c'est la réponse polyvalente pour une charge mixte de petites pièces | Les pièces doivent être assez petites pour être portées par le flux ; les pièces longues se mettent en pont |
| Cuve vibrante | Une cuve à parois droites vibre et pousse la charge comme une vague sur sa longueur | Porte des pièces longues, lourdes et volumineuses qu'un bol ne peut pas prendre ; le chargement est ouvert et simple | Les extrémités d'une pièce longue subissent un contact différent de celui du milieu |
| Haute énergie (tonneau ou disque centrifuge) | Des tonneaux étanches tournent vite autour de leur propre axe, ou un disque projette la charge contre une pièce maintenue | Une coupe bien plus énergique, donc un cycle court sur pièces robustes ; les versions à disque maintiennent la pièce pour une coupe locale maîtrisée | Inadapté aux parois minces et à tout ce qui se marque ; le coût par pièce est plus élevé |
Deux formes de machines réelles montrent ce que ce tableau signifie en pratique. Un tonneau est une cuve avec une porte — la ligne tonneaux rotatifs du catalogue va de 160 L avec un moteur de 1.1 kW à 0–50 rpm jusqu'à 400 L avec 2.2 kW à 0–50 rpm, et le tonneau porte respectivement une charge de 80 L et de 200 L. Un bol vibrant est une cuve ronde avec un moyeu central et un flux que l'on voit, et une cuve, à parois droites, transporte la charge comme une vague. Mêmes médias, même pièce, réponse différente.
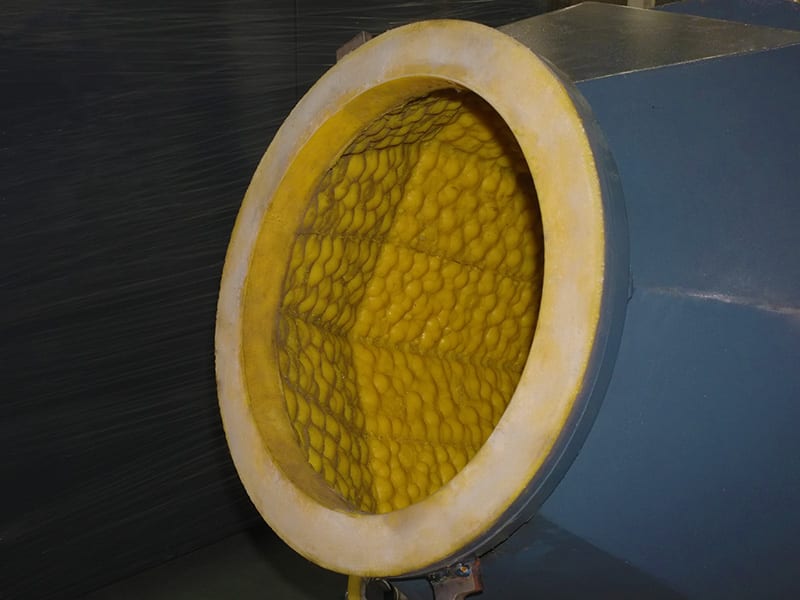
Intérieur d'un bol rond : l'un des quatre types de machines vendus sous le seul nom de tonneau à abrasifs.
La pièce détermine le type : quatre questions, dans cet ordre
1. La pièce sera-t-elle plongée dans la charge ou maintenue ? Si elle peut être plongée, la réponse est l'un des quatre types à médias libres ci-dessus. Si elle doit être maintenue dans un montage — un arbre long, une pièce dont la présentation doit être maîtrisée — vous sortez de cette famille pour entrer dans la tribofinition par plongée ou dans le travail au disque.
2. Quelle est la longueur de la pièce par rapport à la cuve ? C'est le critère d'exclusion le plus fiable. Une pièce plus longue qu'environ un tiers de la dimension utile de la cuve se met en pont : elle cesse de bouger, le milieu ne reçoit plus de contact et les extrémités en reçoivent trop. Une cuve vibrante traite la longueur mieux qu'un bol, parce que la vague court sur toute la cuve ; un tonneau la traite le plus mal, parce qu'une pièce longue s'y couche en travers du culbutage et glisse.
3. Quelle est la dimension du plus petit détail ? Le média ne doit pas dépasser environ un tiers du plus petit détail de la pièce, ce qui fixe un plafond de taille de média, lequel décide à son tour du type : un média fin circule mal dans le culbutage lent d'un tonneau, et il se sépare plus difficilement de petites pièces. Petits détails et petites pièces orientent vers un bol vibrant et sa grille de séparation.
4. Le procédé est-il humide ou sec ? Ce n'est pas une préférence, c'est une propriété de la machine telle qu'elle est construite. Humide signifie une cuve avec un bain de compound, une vidange, une pompe et une étape de séchage ensuite ; sec signifie une cuve qui maintient la pièce au frais et évacue la poussière. Les corps céramique, porcelaine et liés plastique travaillent en humide ; la coque de noix, le bois, le bambou et la poudre de pierre travaillent à sec. Un tonneau destiné au travail à sec est généralement garni de bois ou de bambou plutôt que d'acier, pour la raison exposée dans la section suivante.

Carters moulés sous pression à nervures profondes : le profil de pièce qui fait basculer le choix du bol vers la cuve.
Les chiffres qui excluent un type
Trois chiffres tranchent la plupart des discussions avant tout essai :
Volume de la cuve contre volume de la charge. Une règle pratique pour une cuve vibrante veut que la charge occupe environ un tiers du volume utile et que le reste soit du média qui doit circuler. Une cuve achetée « assez grande pour le lot » puis remplie jusqu'au bord ne peut pas cisailler le média : la finition sort douce et irrégulière et le cycle dure plus longtemps que le temps annoncé. Sur la ligne de tonneaux du catalogue, le volume nominal du tonneau et la charge utile sont indiqués séparément — 160 L pour 80 L, 400 L pour 200 L — ce qui correspond exactement au rapport que décrit la règle.
Vitesse de rotation ou de vibration contre poids de la charge. Un tonneau à 0–50 rpm et un tonneau centrifuge à haute énergie à 0–170 rpm avec un schéma de chargement de 15 × 4 kg ne sont pas le même procédé à des vitesses différentes ; l'un laisse la charge culbuter sous la gravité, l'autre la presse contre la pièce. Acheter la machine la plus rapide pour « avoir l'option » vous donne une machine qui abîme les pièces pour lesquelles la plus lente était le bon choix.
Bruit et alimentation électrique, parce que ce sont des décisions de bâtiment. Attendez-vous à ce qu'un tonneau à abrasifs se situe dans la plage 75–85 dB(A) à un mètre, et à avoir besoin de triphasé 380 V ou 415 V en 50 Hz, avec 220 V disponible seulement sur les unités les plus petites. Ni l'un ni l'autre ne se corrige en choisissant une autre machine plus tard ; les deux se décident par l'emplacement de la machine et par ce que le bâtiment offre.
Ce que les quatre types font mal, pièce par pièce
C'est le tableau à conserver, car c'est là que le mauvais type s'achète :
| Pièce | Type qui échoue | Pourquoi |
|---|---|---|
| Arbres longs et fins, tubes, profilés extrudés | Tonneau rotatif ; petit bol | La pièce se couche en travers du culbutage ou se met en pont dans le flux, si bien que le contact ne se fait qu'aux extrémités |
| Carters à paroi mince, tôle inférieure à environ 0.5 mm | Types à haute énergie ; charge lourde dans n'importe quel type | La déformation arrive avant la finition |
| Pièces à filetage fin ou à détail de 3 mm | Tout type dont le média dépasse un tiers de ce détail | Le média se coince au lieu de finir, et le détail est abîmé au dégagement |
| Une charge mixte de nombreuses petites pièces | La cuve, pour la plupart des lots | La cuve ouverte laisse les pièces s'immobiliser au même endroit au lieu d'être portées devant les médias |
| Une pièce exigeant une finition isotrope, sans direction | Tout procédé unidirectionnel | Un tonneau rotatif laisse une direction qui lui est propre ; l'orientation de la finition est une propriété du mouvement |
| Une seule pièce moulée, grande et lourde | Bol | La pièce ne peut pas être portée par le flux et elle masque ses propres surfaces |
La première et la dernière ligne sont les plus coûteuses, parce que dans les deux cas la pièce tient dans un tonneau sur le papier. La capacité d'un tonneau s'exprime en litres, et une pièce longue qui y entre physiquement ne sera pas finie correctement pour autant.
Là où un tonneau à abrasifs ne fait pas du tout le travail
- Bavures à l'intérieur d'un perçage sécant profond ou au fond d'un filet. Le média libre n'entre pas et ne reste pas ; la réponse est le polissage magnétique, qui fait pénétrer une masse d'aiguilles souples dans le détail.
- Une pièce qui doit ressortir avec une arête vive. Chacun des quatre types arrondit tout ce qu'il touche. Aucun réglage ne laisse l'arête intacte.
- Une pièce à finir sur une seule face définie. Le média libre traite toutes les faces de la même manière ; le masquage n'est pas un procédé.
- Une pièce trop grande ou en trop petit nombre pour justifier un lot. Le travail unitaire sur un gros composant relève d'une autre famille de machines, pas d'un tonneau plus grand.
- Une finition spécifiée de telle sorte qu'une seule pièce brillante ne suffise pas. La régularité de lot est une discipline distincte de la question « cette machine peut-elle la rendre brillante » ; un type capable de produire la finition peut échouer sur la répétabilité.
Si la pièce figure sur cette liste, changer de gamme de média ne la sauvera pas. C'est pourquoi cette page précède la page sur le procédé : la décision de type prime la décision de charge.
Ce qu'il faut fixer avant de faire chiffrer un type
- La pièce la plus lourde et la plus longue, désignées séparément. Pas la pièce moyenne. La plus lourde fixe le chargement, la plus longue fixe le type.
- Le plus petit détail, avec l'extrait de plan. Trous, rainures, pas de filetage, rayons internes. C'est à cela que s'applique la règle du tiers.
- Humide ou sec, décidé par la matière et la finition. Humide pour l'acier et pour tout ce qui sera déposé ou passivé, avec une étape de séchage au budget ; sec pour les pièces qui tacheraient, se déformeraient ou prendraient un film.
- L'objectif de finition en deux chiffres. La matière à enlever et l'aspect. Un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres.
- Le critère d'acceptation, par écrit, avant l'essai. Un essai sans critère ne peut pas échouer et ne peut donc pas réussir.
- Volume et mixité. Une machine configurée pour une seule famille de pièces passe sa vie à l'arrêt dans un atelier à forte mixité ; le type qui se reconfigure à faible coût vaut mieux que celui dont le tarif horaire est plus élevé.
À la livraison, une machine standard est expédiée sous 25–35 jours à compter de l'acompte, une configuration construite sur commande sous 45–60 jours, les médias et le compound ajoutant environ une semaine. Quantité minimale : une machine, conditions acompte de 30% avec le solde contre les documents d'expédition, et l'emballage standard comprend le kit de pièces de rechange, un ensemble de démarrage médias et compound, l'outillage et les manuels. Chaque machine tourne avec une charge de médias avant expédition.
FAQ
Un tonneau à abrasifs est-il la même chose qu'un tonneau vibrant ? Non. Un tonneau vibrant est une branche de la famille : il déplace la charge par vibration. Un tonneau rotatif déplace la charge en faisant tourner toute la cuve, et une machine à haute énergie presse la charge par force centrifuge. Tous sont des tonneaux à abrasifs, et leurs différences décident des formes de pièces qu'ils peuvent finir.
Quel type convient le mieux aux petites pièces métalliques ? Un bol vibrant, dans la plupart des cas : le flux porte les pièces devant les médias dans toutes les directions, et le bol est le type qui sépare le plus facilement les petites pièces de la charge. Un tonneau est la réponse la moins chère quand les pièces sont simples, robustes et peuvent culbuter librement.
Une seule machine peut-elle couvrir à la fois mes petites pièces et mes arbres longs ? Rarement bien. La longueur est le critère d'exclusion qui ne se corrige pas par réglage — une pièce longue se met en pont dans un bol et glisse dans un tonneau. La cuve couvre le terrain intermédiaire, mais un atelier qui a les deux extrêmes finit le plus souvent avec deux types plutôt qu'avec une machine de compromis.
De quel volume de médias la machine a-t-elle besoin ? En règle pratique, la charge occupe environ un tiers du volume utile, le média circulant dans le reste. Le volume exact découle de la charge, de la taille de média et de la géométrie, et il se confirme à l'essai plutôt qu'il ne se lit dans un catalogue.
Faut-il une autre machine pour le travail à sec ? Oui. Humide et sec ne sont pas deux réglages d'une même cuve : les corps, le compound, le confinement et l'étape de finition diffèrent tous, et le tonneau à sec est généralement construit avec une surface de travail en bois ou en bambou. Acheter en travers de cette frontière est la façon la plus coûteuse de perdre un lot.
Combien de temps dure une charge ? La durée de vie du média va de 20 à 200 heures de fonctionnement selon la matière et le cycle. Trois signaux disent qu'elle est finie avant qu'elle ne soit morte : la finition cesse de s'améliorer, un voile gris mat apparaît, et le temps de cycle s'allonge d'environ 20% pour le même résultat.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, Xinyang Industrial Zone, Haicang District, Xiamen
info@surface-polish.com
Cet article décrit comment un type de tonneau à abrasifs est choisi à partir de la géométrie de la pièce ; il ne constitue pas une affirmation sur le résultat atteignable par une pièce particulière, et aucun chiffre cité ici n'est une promesse de cycle sur vos pièces. Un procédé de finition est fixé par la matière, la matière à enlever et la finition exigée, donc la configuration pour une pièce particulière est confirmée contre un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et compounds qui y tournent ; nous ne proposons pas de service de finition à façon.
 +86-592-2381506


 Réseau IPv6 pris en charge
