


Pain de polissage pour acier inoxydable : le pain et le fluide ne sont pas le même produit
La plupart des gens qui recherchent un pain de polissage pour acier inoxydable ont en tête une barre de cire ou de pâte solide, frottée sur une meule en tissu rotative, qui amène une pièce inox au miroir. Cette image est exacte pour une route — et c'est le mauvais produit pour la route que suit en réalité la plupart des acheteurs industriels.
Parce que le terme désigne deux choses différentes :
- Un pain de polissage est, au sens strict du métier, un solide : une barre, un bâton ou une galette d'abrasif en suspension dans un liant gras ou cireux, chargé sur une meule de lustrage rotative. C'est une opération manuelle ou semi-automatique, un point de contact à la fois.
- Un composé de polissage, ou fluide de polissage, est un liquide ou une poudre, dosé dans un procédé de finition en masse par voie humide — une cuve vibrante, un tonneau, une machine centrifuge — où une charge de médias fait la coupe et où le liquide évacue la chaleur et les copeaux.
Ce ne sont pas deux grades d'un même produit. Ce sont deux produits pour deux procédés, et acheter le mauvais ne donne pas un moins bon résultat — cela ne donne aucun résultat, parce que le produit n'a aucun moyen d'atteindre la pièce. Cette page trace la ligne, dit de quel côté se situe votre travail, et précise explicitement ce que nous fournissons et ce que nous ne fournissons pas.
La différence est le véhicule, pas l'abrasif
Les deux types de produits contiennent de l'abrasif. La différence qui compte est comment l'abrasif est amené à la surface :
| Pain de polissage (solide) | Fluide de polissage (liquide/poudre) | |
|---|---|---|
| Forme | Barre, bâton, galette, pâte | Liquide en tonneau, ou poudre en fût |
| Appliqué sur | Une meule de lustrage rotative en tissu ou en sisal | Le bain d'eau d'une machine de finition en masse |
| L'abrasif arrive par | Contact direct d'une meule chargée | Une charge de médias libres, mouillés par le fluide |
| Type de procédé | Contact, une pièce à la fois | Lot, toute la charge d'un coup |
| Ce qu'il fait principalement | Brillantage et couleur — augmente la réflectivité avec peu d'enlèvement de matière | Coupe, brunissage ou nettoyage, selon la fonction du fluide |
| Couverture | La zone que la meule touche | Toutes les faces que le flux de médias atteint |
| Compétence de l'opérateur | Élevée — pression, vitesse de meule, charge de pain, tout à la main | Plus faible — la recette est fixée et répétée |
| Là où il échoue | Ne peut pas éliminer une rayure laissée par une étape antérieure ; n'atteint pas les géométries internes | Ne peut pas produire un miroir directionnel sur une grande face plane ; exige une machine et une étape de séchage |
La version en une ligne : le pain est un outil que vous appuyez contre la pièce, et le fluide est un ingrédient d'un procédé dans lequel la pièce baigne. C'est pourquoi un devis pour l'un ne peut pas être substitué à l'autre, et pourquoi un atelier qui possède une cuve et pas de touret à polir ne peut pas du tout utiliser un pain.
De quel côté de la ligne se situe votre travail
Passez ces quatre questions dans l'ordre. Les deux premières tranchent pour presque toutes les demandes.
1. Y a-t-il une meule rotative dans le procédé, ou une chambre ? Si la pièce est présentée à une meule à la main ou par un montage, il vous faut un pain solide. Si les pièces entrent dans une chambre avec des médias, il vous faut un fluide. Il n'y a pas de troisième option ni d'adaptateur entre les deux.
2. Le travail consiste-t-il à enlever quelque chose, ou à faire briller quelque chose ? L'enlèvement — une bavure, un motif de rayures, une décoloration de soudure — est un travail de coupe, et en machine il est fait par les médias avec un fluide de coupe. Le brillantage seul, sur une face déjà géométriquement correcte, est un travail de lustrage. C'est ici que la plupart des demandes inox se révèlent mal étiquetées : l'acheteur dit « pain de polissage » parce que c'est le mot de son métier, alors que ce qu'il lui faut d'abord, c'est éliminer les marques de l'étape précédente.
3. Combien de pièces, et de quelle forme ? Des centaines de petites pièces inox relèvent d'un procédé en lot — une cuve ou un tonneau avec médias et fluide. Un grand cadre fabriqué, ou une pièce unique qu'il faut amener sur une face définie, est un travail de contact et appartient à une meule.
4. Que se passe-t-il ensuite ? Une surface lustrée et une surface finie machine sont des bases différentes pour le placage et la passivation. Si deux lots doivent être plaqués au même aspect, l'étape de finition est tenue à une base cohérente — et un procédé en lot est plus reproductible qu'une meule tenue à la main, pour la même raison qu'une recette bat le jugement d'un opérateur quand l'exigence est la répétabilité.
Les liquides que nous fournissons réellement, par fonction
C'est la partie de la page où être précis vaut mieux qu'être large. Notre gamme de composés est liquide et poudre, conditionnée en 20 kg tonneaux et 50 kg fûts — il n'y a pas de pain de polissage solide dans la gamme, et nous le dirons clairement à la section suivante.
Fluides de travail, 20 kg par tonneau — dosés dans le bain d'un procédé par voie humide :
- Fluide de polissage pour inox, 20 kg/tonneau
- Fluide de polissage pour acier inoxydable, 20 kg/tonneau — la gamme inox comporte deux entrées ; confirmez celle qui convient à votre alliage et à votre étape plutôt que de les supposer interchangeables
- Fluide de polissage pour métal, 20 kg/tonneau
- Fluide de polissage pour métal, type huile essentielle, 20 kg/tonneau
- Fluide de polissage pour acétate, 20 kg/tonneau et huile de laminage fin pour acétate, 20 kg/tonneau — travail du plastique, où un bain humide doit être maintenu froid et court
Huiles de meulage pour aluminium :
- Composé de polissage liquide vert pour métal, huile de meulage pour aluminium
- Composé de meulage pour métal, vert liquide, forme pâte/huile
Poudres et fûts, 50 kg :
- Agent de brillantage abrasif, 50 kg/fût — la classe brillantage, et ce qui, dans la gamme, s'approche le plus de ce que fait un pain de polissage, sous une forme qu'une machine peut utiliser
- Solution abrasive, 50 kg/fût
- Poudre de polissage, de dégraissage et antirouille, 50 kg/tonneau — nettoyage et protection contre la corrosion sur une seule ligne
- Fluide de nettoyage et de polissage pour acier inoxydable, 50 kg/fût
- Agent chimique de polissage électrolytique pour acier inoxydable, 50 kg/fût — une famille de procédés différente de la tribofinition mécanique, et non un additif de celle-ci
La gamme complète figure sur la page composés de finition. La répartition fonctionnelle du travail entre ces classes — coupe, brunissage, nettoyage, protection — est exposée dans composé de polissage des métaux, et cette page ne la répète pas.
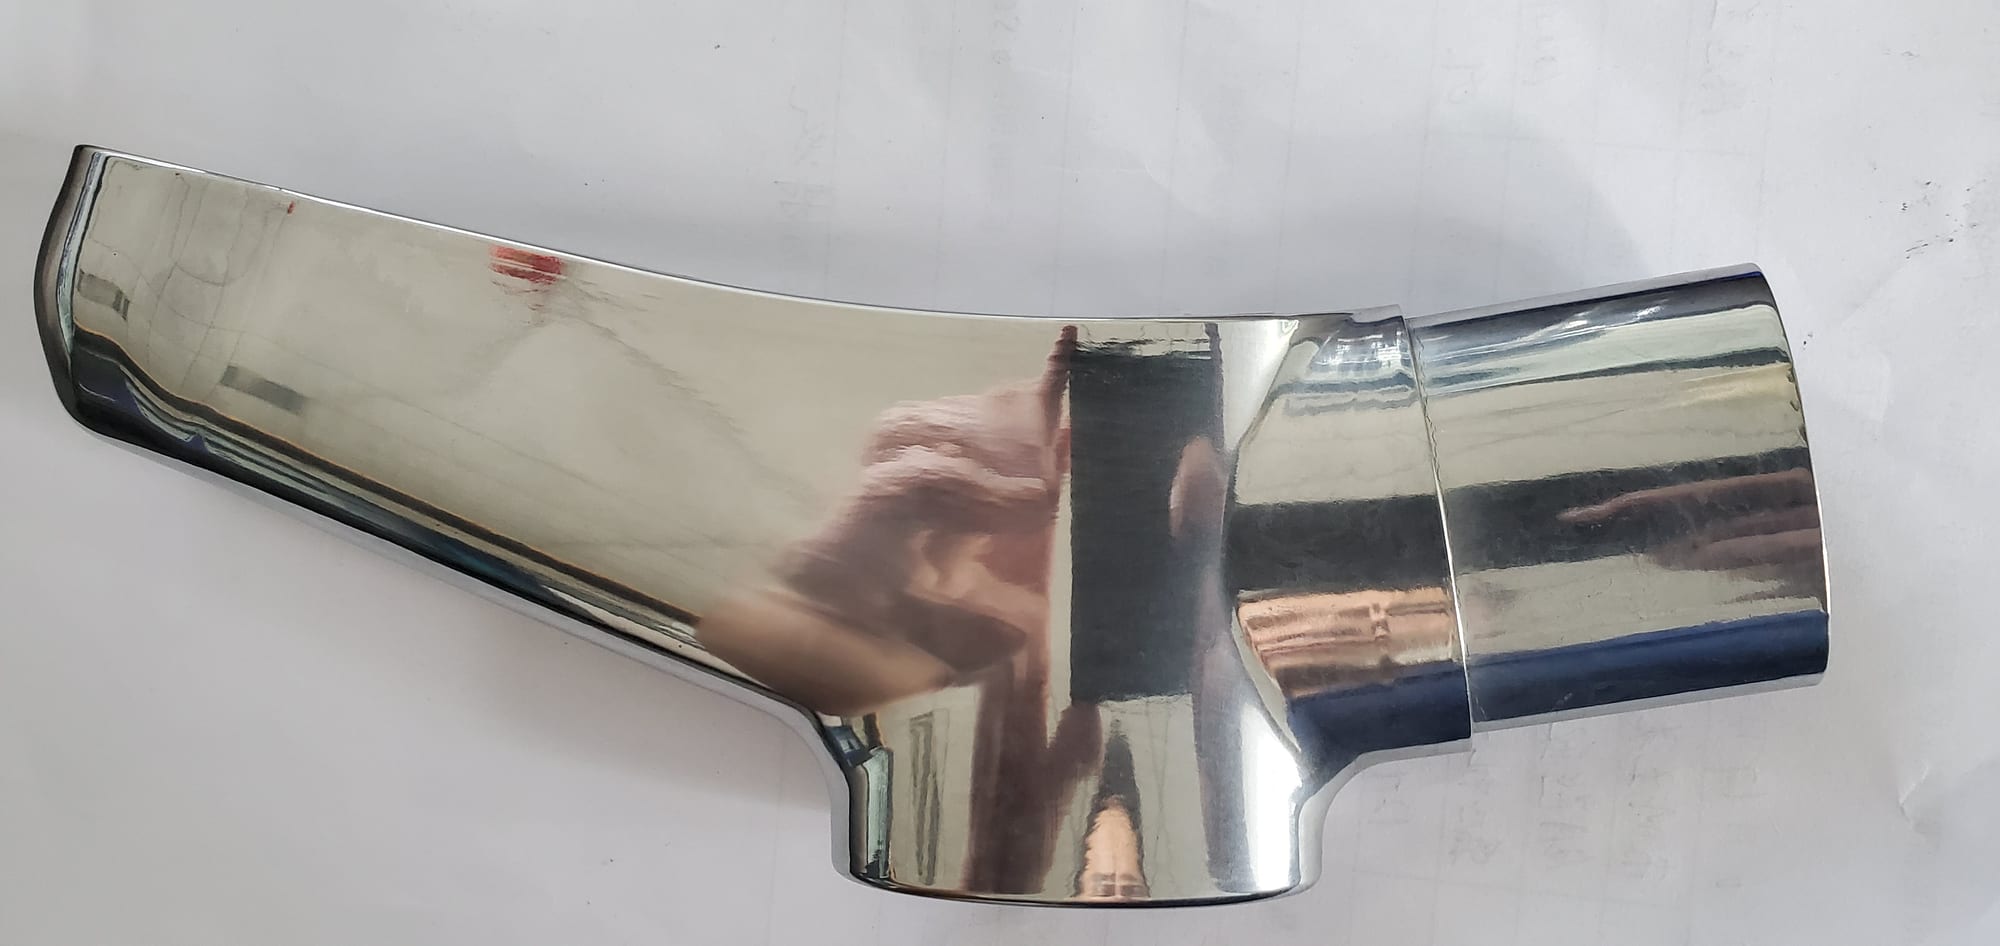
Un fini miroir sur un raccord en laiton, le résultat qu'un composé liquide est acheté pour atteindre.
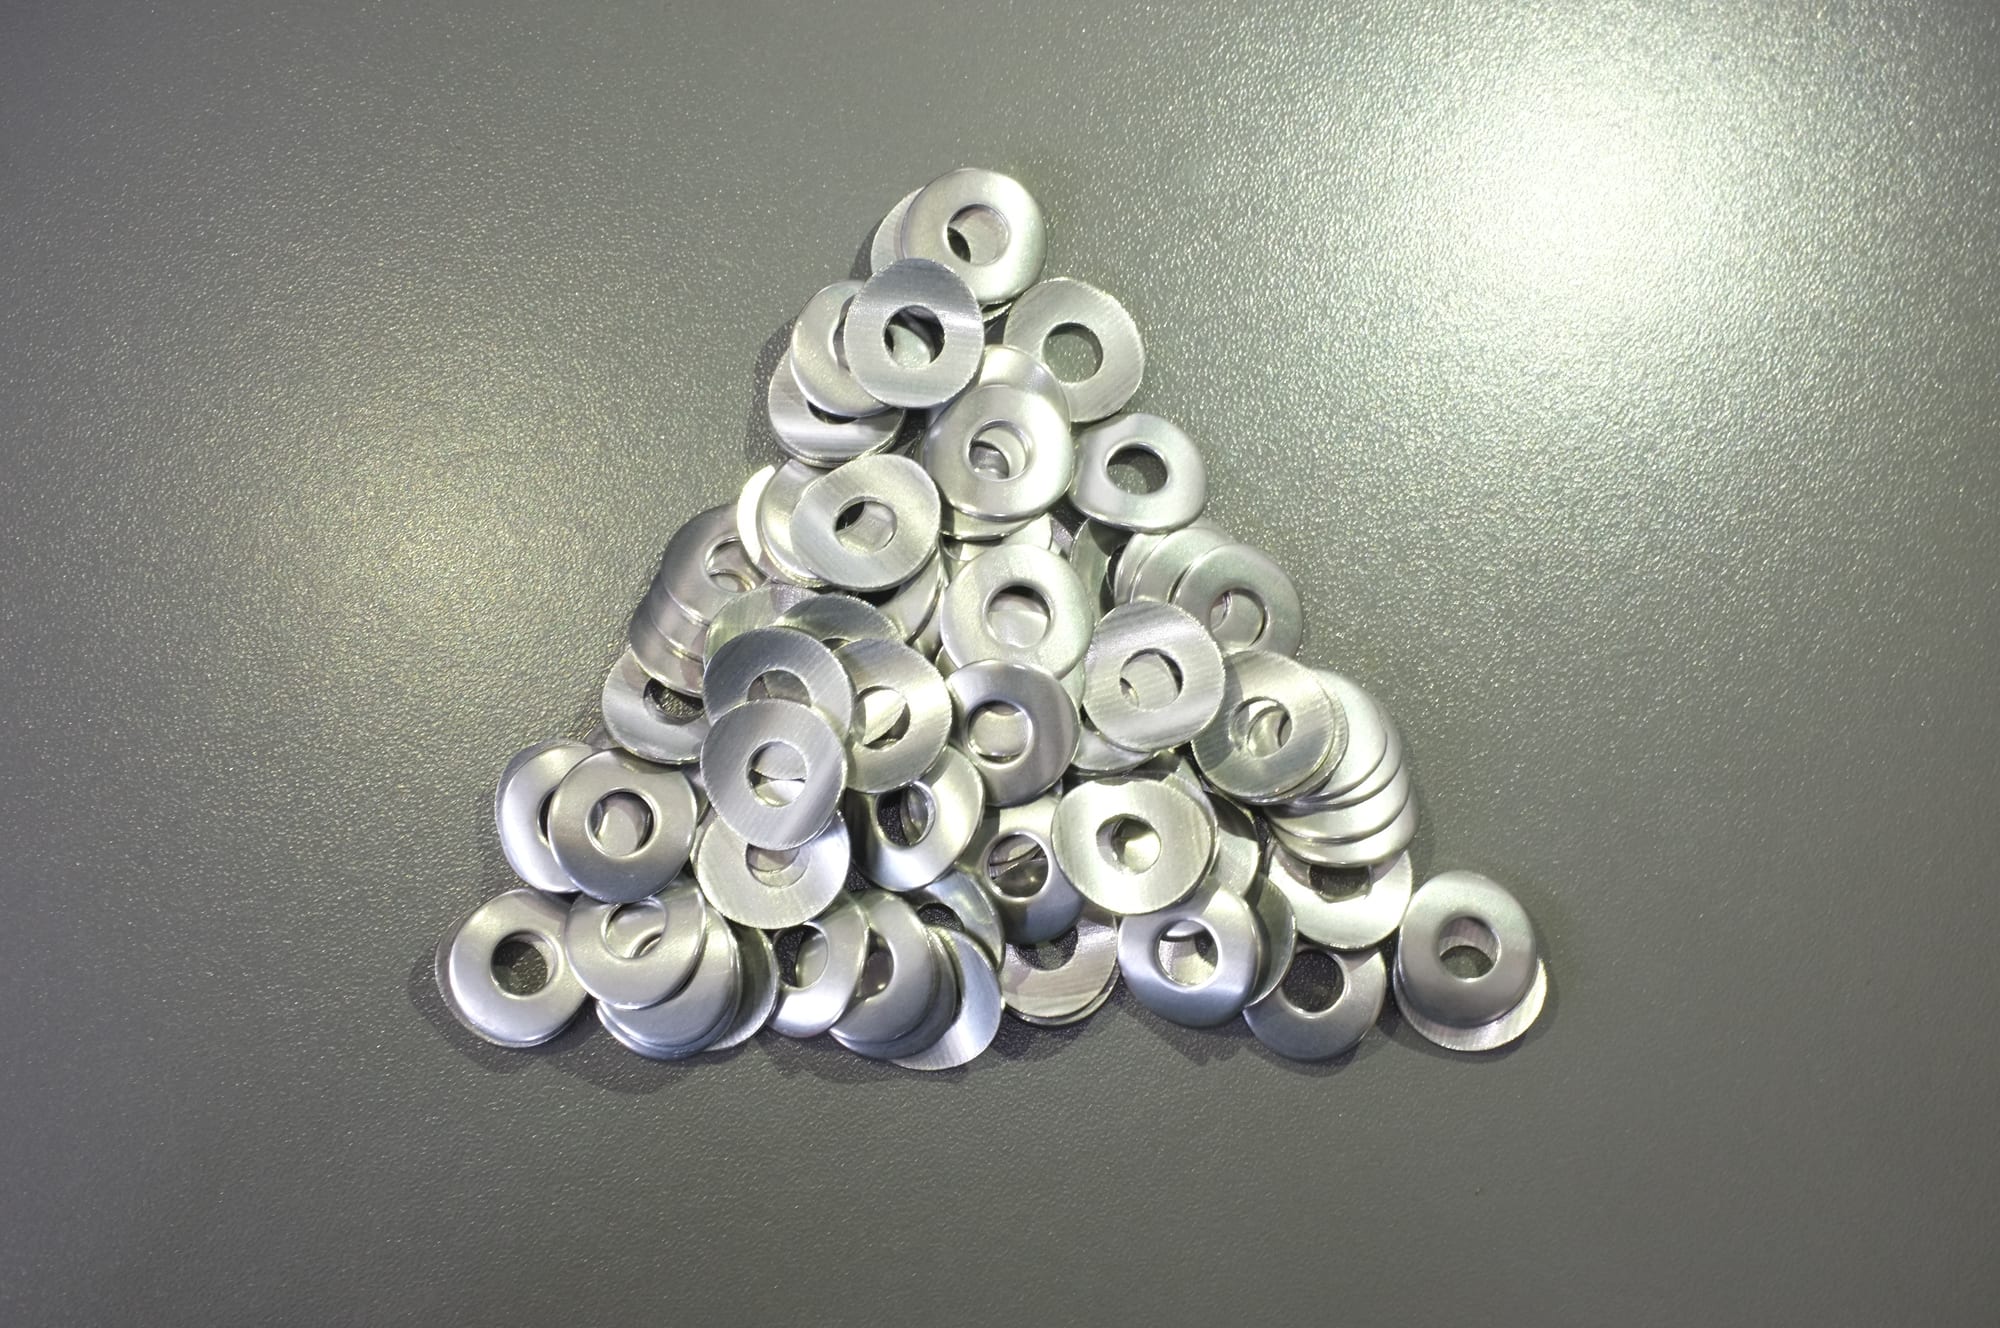
Des rondelles brillantes après un cycle humide : ce qu'un composé liquide et une charge produisent ensemble.
Ce que nous ne fournissons pas, et pourquoi nous le disons
Nous ne stockons pas de pain de polissage solide pour acier inoxydable — pas de barre, pas de bâton, pas de galette rouge. Il n'y a ni numéro de modèle, ni liste de grades, ni plage de granulométrie à vous citer, parce que le produit n'est pas dans notre gamme.
Cette déclaration nous coûte un terme de recherche et achète à l'acheteur quelque chose de plus utile : une réponse franche sur la route que suit sa pièce. Si votre procédé implique une meule de lustrage rotative et une présentation à la main ou par montage, le produit qu'il vous faut est un pain solide d'un fournisseur qui en fabrique, et nous ne sommes pas ce fournisseur. Si votre procédé implique une chambre, des médias et un bain — ce qui est la majorité de la finition industrielle de l'inox — alors le produit est un fluide, et c'est une gamme que nous fournissons avec le détail au niveau de la référence.
Là où le procédé d'un client se situe entre les deux — une tête de lustrage automatisée, un montage de buses sur mesure, un système de dosage du composé construit autour d'une machine précise — nous en discutons sur échantillon ou sur plan, sur la même base OEM/ODM que l'équipement : la pièce, le fini visé et la présentation sont examinés d'abord, et la configuration est proposée en fonction de ces éléments plutôt qu'à partir d'un catalogue. C'est une conversation d'ingénierie sur mesure, pas une commande sur stock, et il est honnête de le décrire ainsi.
Une précision qui épargne un aller-retour d'e-mails : les deux classes de produits diffèrent par ce sur quoi l'abrasif est porté, non par leur finesse. Le pain est chargé à la main sur une meule en tissu ; le fluide est dosé dans un bain et porté par une charge de médias. Savoir si l'achat juste est le pain ou le fluide est une question d'opération, exposée dans polissage et lustrage — ce n'est pas une question de grossièreté. Là où l'opération est une étape machine et la surface de l'inox, pourquoi les pièces inox ne sont pas brillantes après tribofinition est le diagnostic qui précède tout choix de liquide.
Où un fluide ne fait pas ce que fait un pain
Être clair sur les limites de la gamme rend la recommandation utilisable :
- Un miroir directionnel sur une grande face plane. Un procédé en lot ne peut pas produire un poli à sens unique, parce que les médias arrivent de toutes les directions. Si la spécification est un miroir à grain directionnel, c'est un travail de contact.
- Une face qu'il faut amener sélectivement. Un fluide traite toutes les faces que les médias atteignent. Le masquage n'est pas un procédé ; une meule n'atteint que ce qu'elle touche.
- Une pièce trop grande ou trop peu nombreuse pour un lot. Un travail unitaire sur une grande fabrication inox est un travail à la meule ou à la main.
- Une géométrie que les médias ne peuvent pas suivre. Le média ne doit pas dépasser environ un tiers de la plus petite caractéristique ; en dessous, aucun fluide ne résout le problème d'accès — la finition magnétique est la réponse pour un fond de filet ou un trou croisé.
- Une surface qui doit être sèche et sans tache en sortie de machine. Un fluide est un procédé humide. Il exige un rinçage et une étape de séchage ; sans cela, un film dans les recoins ressort en taches des semaines plus tard, et ce n'est pas un défaut du composé.
- Une pièce dont la couleur de base doit être identique de lot en lot pour le placage. Le fluide ne fixe pas la couleur à lui seul ; les médias, la séquence d'étapes et le rinçage le font. La constance vient d'un procédé écrit et répété.
Ce qu'il faut envoyer, et ce que vous recevez
Une recommandation de composé qui tient est un résultat d'essai, pas une fiche technique. Un cycle publié suppose une matière et un enlèvement qui ne sont peut-être pas les vôtres, et il en va de même d'une dose publiée.
Envoyez : des pièces représentatives, dont la pire, la matière et son état, la surface entrante (ce que l'étape précédente a laissé), le fini que vous exigez et celui que vous accepterez, et s'il existe une fenêtre de corrosion avant l'opération suivante. Vous recevez en retour le fini, le cycle et la consommation de médias mesurés sur vos pièces.
Deux chiffres de contexte qui décident si l'essai vaut le temps d'attente. Un ébavurage léger tourne 10 à 20 minutes ; une étape de brillantage tourne 2 à 8 heures — un fluide se choisit pour l'une de ces plages, pas pour « la finition » en général. Et la durée de vie d'une charge va de 20 à 200 heures de fonctionnement, si bien que la consommation se mesure par travail plutôt qu'elle ne se suppose : demandez-la en kilogrammes par 100 heures, car un fournisseur qui ne sait pas l'énoncer ne cite pas un chiffre utilisable.
FAQ
Un pain de polissage pour acier inoxydable est-il un liquide ou un solide ? Au sens strict du métier, c'est un solide — une barre, un bâton ou une galette d'abrasif dans un liant de cire ou de graisse, chargé sur une meule en tissu rotative. Le mot « composé » s'emploie aussi sans rigueur pour les liquides, et c'est de là que part la confusion. Si votre procédé comporte une chambre et des médias, le produit qu'il vous faut est un fluide ; s'il comporte une meule de lustrage, c'est un pain.
Puis-je utiliser un fluide de polissage liquide sur une meule de lustrage ? Non. Un fluide est formulé pour être dosé dans un bain et porté par une charge de médias ; il n'a aucun moyen de rester sur une meule en tissu rotative dans la quantité qu'exige le contact. L'inverse est vrai aussi : un pain solide ne peut pas être dosé dans une machine. Les deux produits ne sont interchangeables dans aucun sens.
J'ai cherché un pain de polissage mais je travaille sur une machine vibrante. De quoi ai-je réellement besoin ? D'un fluide de polissage. L'indice, c'est la chambre : si les pièces entrent dans une cuve ou un tonneau avec des médias, la coupe est faite par les médias et le rôle du liquide est d'évacuer la chaleur et les copeaux et de fixer si la surface est coupée, brunie ou nettoyée. La classe brillantage de la gamme liquide est l'équivalent le plus proche de ce que fait un pain de polissage, sous une forme qu'une machine peut utiliser.
Vendez-vous un pain de polissage pour acier inoxydable ? Non. Notre gamme de composés est liquide et poudre, conditionnée en 20 kg tonneaux et 50 kg fûts, et nous ne publions ni pain de polissage solide, ni liste de grades, ni plage de granulométrie. Là où un procédé demande quelque chose de construit autour d'une machine ou d'une présentation précise, nous en discutons sur échantillon ou sur plan, comme configuration personnalisée.
Un liquide me donnera-t-il le même miroir qu'une meule de lustrage ? Pas le même. Un liquide dans un procédé en lot produit un fini isotrope, parce que les médias arrivent de toutes les directions ; une meule de lustrage produit un poli directionnel, parce que le contact va dans un seul sens. Si votre spécification demande un miroir directionnel, c'est un travail de contact et un pain solide l'accompagne.
Quel fluide convient à l'inox ? La gamme comporte des entrées inox en tonneaux de 20 kg, et il y en a deux, donc confirmez laquelle convient à votre alliage et à votre étape de procédé plutôt que de les supposer interchangeables. Au-delà : le fluide n'est qu'une ligne d'une spécification à quatre lignes — le grade de média, la taille de média et le cycle sont les autres — et un fournisseur qui en cite une sans les trois autres cite une supposition.
Max Xu, Ventes — Xiamen Jin Tai Jin Grinding Technology Co.,Ltd.
N° 31, Xinchang Road, zone industrielle de Xinyang, district de Haicang, Xiamen
info@surface-polish.com
Cet article décrit la différence entre un pain de polissage solide et un fluide de polissage liquide ; ce n'est pas une affirmation sur le résultat atteignable par une pièce déterminée. Nous ne publions pas de spécification de pain de polissage solide parce que ce produit n'est pas dans notre gamme ; les configurations personnalisées sont examinées sur échantillon ou sur plan. Un procédé de finition est fixé par la matière, la matière à enlever et le fini exigé, si bien que la configuration d'une pièce déterminée est confirmée par un essai sur cette pièce. Nous fabriquons des équipements de finition ainsi que les médias et les composés qui y sont mis en œuvre ; nous ne proposons pas de service de finition en atelier.
 +86-592-2381506


 Réseau IPv6 pris en charge
