


Aiguilles de tonneau : ce qu'elles atteignent, ce qu'elles ne peuvent pas et comment les faire durer
Les médias en acier sont généralement présentés comme une famille de formes — billes, ovales, diagonales et aiguilles — avec une seule ligne pour chacune. Les aiguilles méritent plus qu'une ligne, car c'est la seule forme dont le comportement dépend de la machine qui les entraîne plutôt que de la pièce.
Cette page explique pourquoi les aiguilles relèvent d'un entraînement magnétique et non d'un bol vibrant, ce qui arrive quand une aiguille se coince et comment s'épuise une charge. Vue d'ensemble : guide de brunissage aux médias d'acier.
Une aiguille n'est pas une bille
Lorsque les acheteurs cherchent des aiguilles de tonneau ou des aiguilles en acier inoxydable pour tonneau, ils les traitent souvent comme de la micro-grenaille inox étirée en fil. En atelier, une aiguille et une bille se comportent comme deux outils totalement différents.
Aucun grain abrasif — agit par compression, pas par coupe
Contrairement aux médias de meulage en céramique ou en plastique, qui utilisent des grains incrustés pour araser le métal, les médias en acier inoxydable ne contiennent aucun grain abrasif. Que l'on brunisse l'acier, le laiton ou le cuivre, ou l'aluminium avec un coussin liquide dédié, le brunissage opère par compression à froid et non par coupe.
Lorsque les aiguilles trempées frappent et glissent sur la pièce, la pression de contact aplatit les crêtes microscopiques et élimine les micro-bavures cassantes au creux des filets. Déplaçant la matière au lieu de la meuler, le brunissage donne à la surface un éclat brillant sans modifier les cotes de la pièce.
Pourquoi la forme compte plus que le matériau
On peut fabriquer une bille et une aiguille avec la même nuance de fil inox, mais leur géométrie crée une physique de contact opposée. Une bille sphérique offre un contact ponctuel et roule sur les faces ouvertes pour un brunissage miroir, mais bloque net sur toute fente plus étroite que son diamètre.
Une aiguille troque la masse de roulement contre un élancement géométrique. Sa pointe et sa paroi latérale pénètrent droit dans les fentes étroites où les billes d'acier se bloquent à l'entrée.
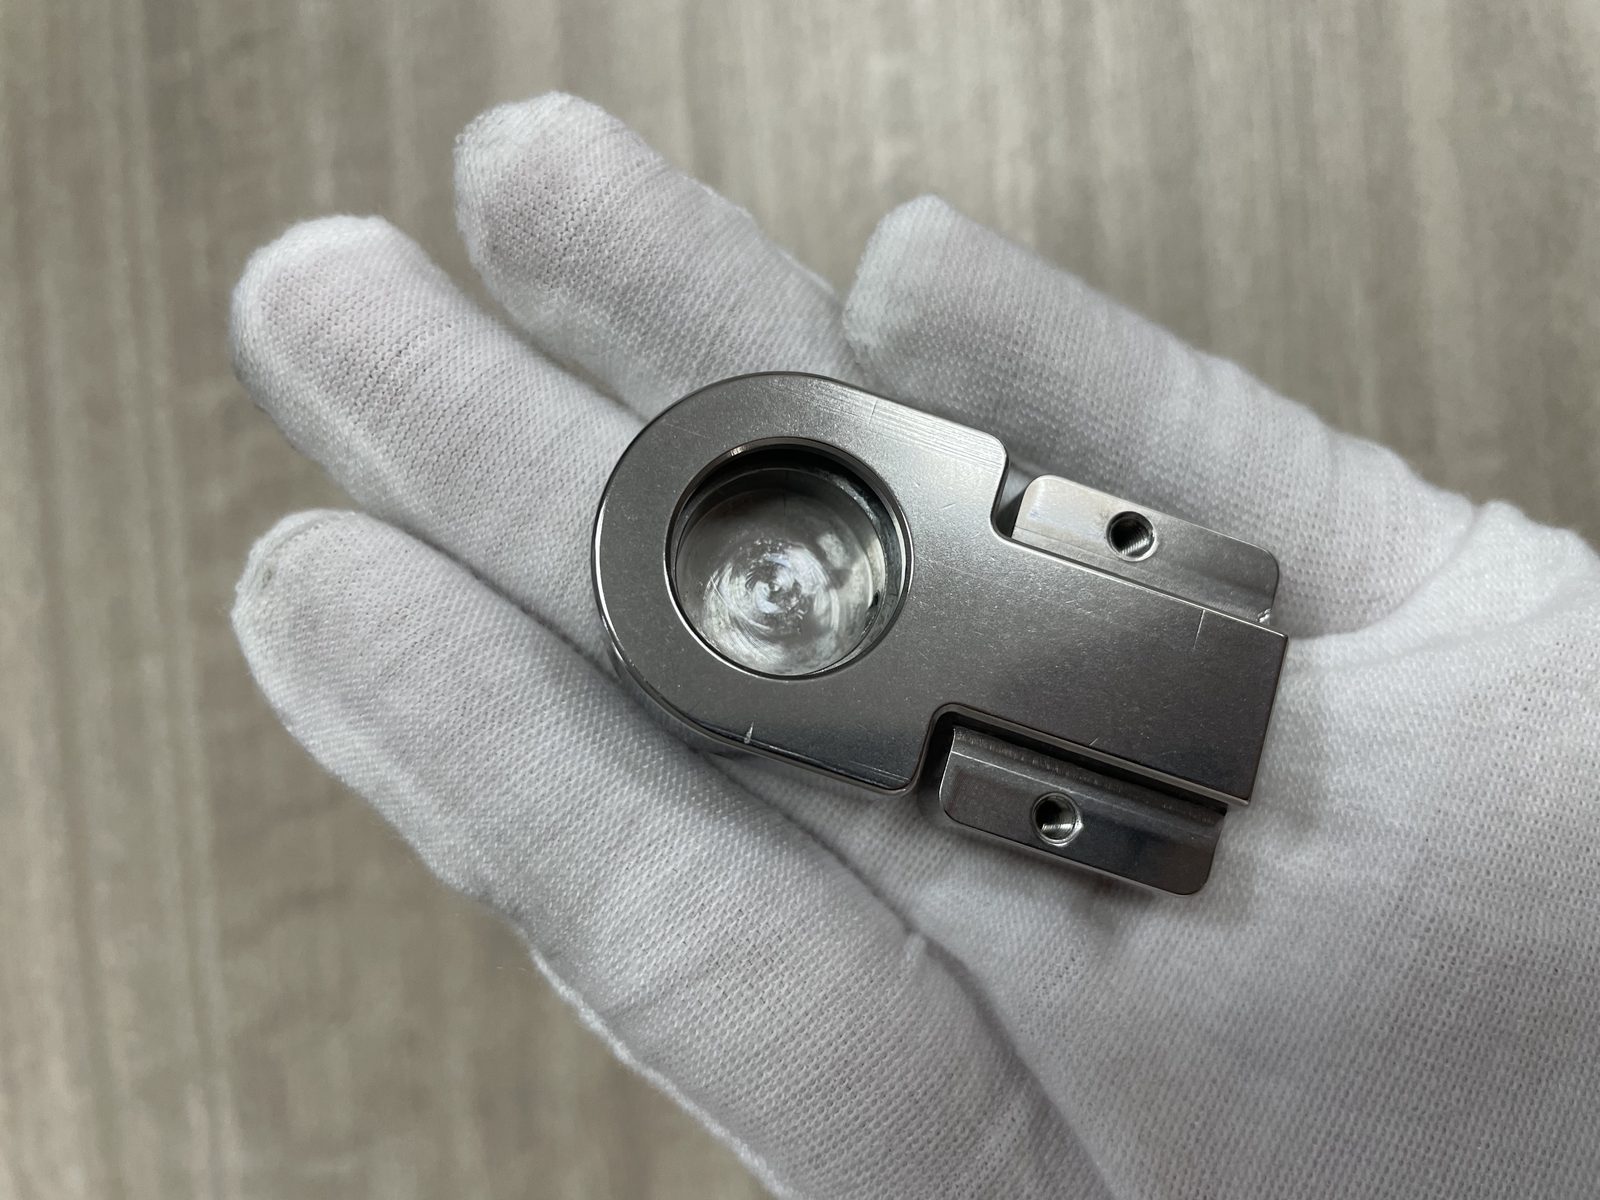
Les trois tâches que l'aiguille réalise et aucun autre média
Cette géométrie fine permet aux aiguilles de tonneaux d'accomplir trois tâches inaccessibles aux céramiques, pierres de brunissage et billes d'acier :
- Pénétrer dans les canaux longs et étroits : Les aiguilles glissent de pointe dans les filetages, injecteurs et fentes pour éliminer les bavures et aviver les parois internes.
- Ébavurer les perçages sécants : Lorsque deux trous se croisent dans un collecteur, les billes se bloquent à la jonction alors que les aiguilles fines traversent tout droit.
- Aviver les recoins en creux : Sur les bijoux coulés, lunettes de montre et bagues dentaires, les aiguilles atteignent le fond des nervures sans arrondir les détails extérieurs.
Pourquoi les aiguilles relèvent de la finition magnétique et non du bol vibrant
L'erreur la plus coûteuse des acheteurs avec les médias inox pour tonneaux est de verser de fines aiguilles magnétiques dans un bol vibrant ou un tonneau rotatif. Pour comprendre comment l'architecture machine régit l'ébavurage de petites pièces, comparez notre guide des machines de finition magnétique et notre guide sur les zones inaccessibles aux médias libres. Pour les pierres classiques, voir notre guide de sélection des médias pour tonneaux vibrants.
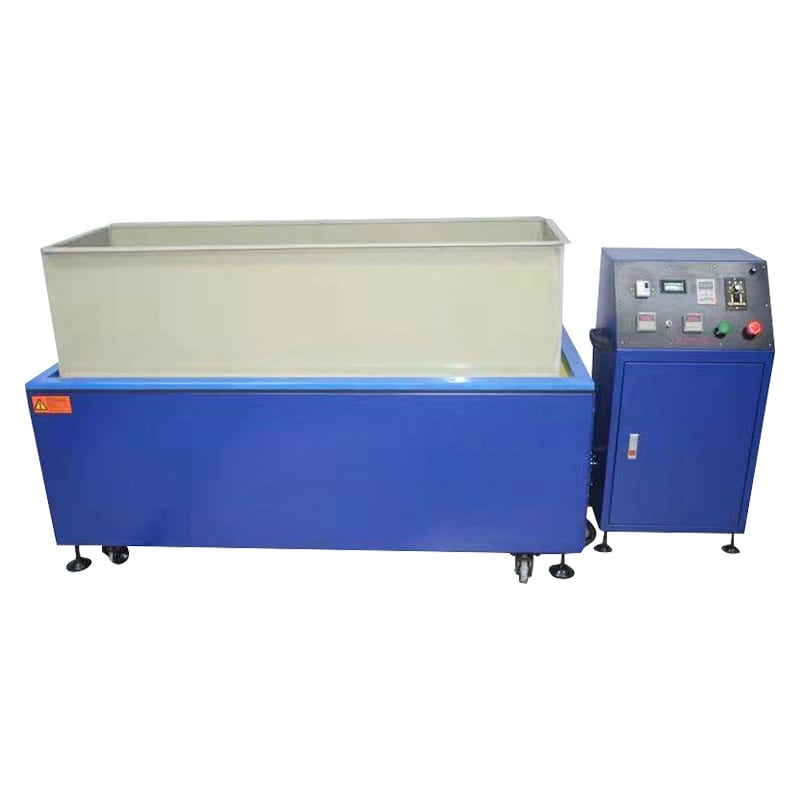
L'entraînement détermine le média, pas l'inverse
Les fines aiguilles en acier inoxydable sont spécialement conçues pour le champ magnétique rotatif des machines de finition magnétique. Sous la cuve non magnétique se trouve un disque garni d'aimants permanents alternés tournant à grande vitesse.
Ce champ magnétique saisit les aiguilles ferromagnétiques et les dresse comme une brosse rigide et tourbillonnante. Lorsque le champ alterne, leurs pointes dressées balaient trous profonds, fentes et contre-dépouilles sous tous les angles. Seul un entraînement magnétique donne à une fine aiguille l'orientation requise pour pénétrer dans un trou.
Que se passe-t-il si l'on met des aiguilles dans un bol vibrant
Quand un opérateur verse de fines aiguilles magnétiques dans un bol vibrant ou un tonneau rotatif à médias en inox en espérant qu'elles pénètrent de minuscules trous, la physique le dément aussitôt.
Sans champ magnétique pour dresser les aiguilles, la gravité et les vibrations les couchent les unes contre les autres. Elles s'agglomèrent en faisceaux parallèles au fond de la cuve comme des cure-dents mouillés et glissent de travers devant les ouvertures.
La règle de stockage que presque personne n'indique
Pire encore est l'effet sur l'état magnétique des aiguilles lorsqu'elles restent dans ou près d'une machine vibrante. Voici une règle essentielle que presque aucun fournisseur n'indique : les aiguilles de polissage ne doivent jamais être stockées dans la cuve d'un vibreur ni empilées près de moteurs vibrants.
Les moteurs vibrants et les aimants d'atelier exposent les aiguilles immobiles à un champ magnétique continu et à des chocs mécaniques. Avec le temps, les aiguilles se suraimantent de manière permanente et forment des amas magnétiques tenaces, même machine éteinte. Au lieu de se séparer et d'entrer dans les trous, les aiguilles suraimantées restent collées en paquets et deviennent inefficaces. Rangez toujours les aiguilles sèches dans des bacs en plastique, bien à l'écart des équipements vibrants.
Le problème du coincement — Quand l'aiguille entre et ne ressort plus
Comme les acheteurs choisissent les aiguilles de tonnelage précisément pour pénétrer dans les petits trous et fentes, leur coincement est le pire casse-tête à l'atelier. Il survient quand une aiguille glisse dans un creux et s'y coince net.
Où les aiguilles se coincent et pourquoi c'est prévisible
Le coincement n'est jamais fortuit ; il se produit dès que la géométrie interne d'un trou permet à une aiguille de basculer en diagonale et de bloquer ses deux bouts contre les parois opposées. Si un trou débouchant droit évacue bien les aiguilles, toute variation brusque de diamètre ou de direction les piège en cours de route.
Les formes que les aiguilles aiment trop
Méfiez-vous de quatre formes lors de l'examen des plans pour la finition par aiguilles :
- Trous borgnes : Une aiguille entre par la pointe, bute au fond, s'incline sous la poussée des autres et se coince en travers de l'alésage.
- Fentes coniques étroites : Une aiguille glisse dans l'ouverture large d'une fente et s'y coince à mesure qu'elle rétrécit.
- Angles de trous sécants : À la jonction interne où deux alésages se croisent, une aiguille pivote à demi et se coince entre les deux parois.
- Fonds de taraudages à gros pas : Une aiguille dont la longueur égale le diamètre primitif d'un filetage fait un pont entre deux crêtes opposées.
Comment retirer une goupille coincée sans endommager la pièce
Si l'inspection révèle des goupilles coincées dans des raccords en laiton, aluminium ou inox, ne les délogez jamais avec des pointes en acier dur qui rayent l'alésage. Utilisez ces quatre méthodes d'atelier dans l'ordre :
- À-coups magnétiques inversés : Faites tourner les pièces dans l'eau et le composé sans média pour que l'alternance des pôles magnétiques éjecte la goupille.
- Agitation par ultrasons : Placez la pièce trou vers le bas dans un bain à ultrasons pour rompre la succion capillaire.
- Sonde en laiton ou bois : Tapotez doucement la goupille coincée avec une tige en laiton ou bois plus tendre que la pièce.
- Tamisage magnétique post-cycle : Passez les lots déchargés sur un tamis séparateur magnétique vibrant avant le séchage.
La spécification qui prévient le coincement avant qu'il n'arrive
La plupart des acheteurs tentent d'éviter le coincement en modifiant le diamètre des goupilles. En pratique, la longueur doit être inférieure à la profondeur du trou borgne — et elle compte bien plus que le diamètre pour éviter les goupilles coincées.
Le diamètre détermine uniquement si la goupille pénètre dans l'orifice ; sa longueur détermine si elle en ressort. Spécifiez une longueur soit assez courte pour tourner librement dans la cavité borgne sans se coincer en diagonale, soit plus longue que le trou pour ne jamais y pénétrer.
Les formes et l'usage de chacune
Tandis que les fines broches magnétiques traitent les micro-cavités, le polissage lourd en tonneau et par vibrations utilise quatre géométries standard dans notre gamme de médias de finition en acier. Tout fabricant certifié de grenaille d'acier inoxydable façonne ces quatre formes pour cibler des contours précis.
Broches droites
Les broches cylindriques droites — en calibres fin, moyen et gros — offrent une pénétration maximale dans les fentes étroites, les petits trous, les fonds d'engrenage et les filigranes de bijoux dans les finisseurs magnétiques.
Billes-cônes et diagonales
Les billes-cônes associent une zone hémisphérique à une pointe effilée, tandis que les diagonales sont des fils cylindriques coupés en biais. Ces deux formes conviennent au polissage intensif vibrant ou en tonneau de pièces à faces planes et angles internes : le corps arrondi polit les méplats et la pointe atteint les congés.
Billes et billes-soucoupes
La grenaille sphérique d'acier inoxydable et les billes-soucoupes aplaties assurent un roulement pur sans pointe vive pour rayer les faces planes. Les billes restent la référence pour le polissage miroir des pièces embouties, moulées et de quincaillerie. Les variantes recuites — parfois cherchées comme « nu-soft steel shot » — traitent les surfaces délicates où la dureté du média doit rester sous celle de la pièce.
Mélange de grenaille — la charge mixte bat la forme unique
Sur les pièces moulées complexes ou la quincaillerie ornée, charger une seule forme de grenaille inox pour le polissage au tonneau laisse souvent un anneau non poli dans les angles internes inaccessibles aux sphères.
La solution en atelier consiste à utiliser une charge mixte : combiner billes sphériques avec billes-cônes ou aiguilles en une seule charge. Les billes roulent sur les méplats pour un brillant miroir, tandis que cônes ou aiguilles atteignent congés et rainures. Une charge mixte traite mieux les pièces complexes qu'une forme unique, bien que trier les formes usées ou ajuster le ratio demande plus de soin.
Maintenance — Pourquoi les aiguilles s'usent et ce qui les détruit
Les acheteurs supposent souvent que les médias de polissage en inox sont inusables car ils ne s'érodent pas comme la céramique. Bien que les aiguilles en acier ne se dissolvent pas dans l'eau, une charge se détériore de quatre façons précises si elle est négligée.
Les quatre modes de défaillance d'une charge
Inspectez régulièrement votre charge d'aiguilles pour ces quatre modes de défaillance :
- Fatigue mécanique et casse : Les fils fins fléchissant sous les chocs magnétiques finissent par fatiguer et casser en morceaux courts et acérés. Ces débris rayent les pièces tendres et se coincent au fond de petits trous borgnes inaccessibles aux aiguilles intactes.
- Pliage : Surcharger la cuve de pièces lourdes tord les aiguilles droites en crochets, réduisant leur pénétration et les emmêlant autour des pièces.
- Encrassement superficiel (colmatage) : L'oxyde d'aluminium arraché, les traces de laiton, l'huile et le savon séché forment un film collant sur les aiguilles qui redépose des résidus gris sur les pièces.
- Surmagnétisation : Stocker les aiguilles dans un bol vibrant ou près de moteurs les aimante de façon permanente ; elles s'agglomèrent en boules hérissées et cessent de circuler.
Nettoyer les aiguilles sans les mélanger à la production
Quand les aiguilles laissent les pièces ternes ou grises, lancez un cycle de nettoyage dédié plutôt que de jeter la charge. Chargez les aiguilles sales seules dans la machine sans pièces, ajoutez de l'eau tiède et des composés de finition frais, acides ou basiques, pour entretenir le brillantage, et lancez un cycle court.
Faire tourner les aiguilles seules dans un produit de brillantage neuf pour nettoyer le tambour élimine le métal étalé et le film d'huile oxydée, évacuant les boues sombres à l'égout et restaurant l'éclat des aiguilles en acier.
Signes indiquant de remplacer, pas de nettoyer
Sachez quand arrêter de nettoyer et remplacer la charge d'aiguilles :
- Les aiguilles s'agglomèrent toujours en boules après un cycle à chaud : La charge est trop magnétisée ; démagnétisez-la avec une bobine à courant alternatif ou remplacez-la et revoyez son lieu de stockage.
- Des éclats d'aiguilles cassés et acérés apparaissent dans le bac : Tamisez et jetez aussitôt la charge pour éviter que des morceaux brisés ne se logent dans les pièces clients.
- Une part notable d'aiguilles est courbée en crochet : Remplacez le lot, car les aiguilles pliées coincent dans les filetages et perçages transversaux à chaque cycle.
Choisir la bonne charge pour vos pièces
Le choix de la bonne charge d'aiguilles ou de billes part toujours de la plus petite ouverture du plan plutôt que de la taille globale de la pièce.
Partez du plus petit élément, pas de la plus grande pièce
Vérifiez la fente la plus étroite, le plus petit trou transversal, le congé intérieur le plus vif et le trou borgne le moins profond de la pièce. Choisissez un calibre et une longueur d'aiguille passant sans coincer ou restant dehors pour finir l'extérieur.
Décision en trois points : portée, remplissage et séparation
Avant de commander des médias en vrac, validez trois étapes. D'abord, vérifiez que la forme de l'aiguille atteint la cavité visée. Ensuite, adaptez la charge au moteur de la machine. Enfin, prévoyez un tamis ou séparateur magnétique pour isoler pièces et aiguilles en fin de cycle.
Utilisez le tableau ci-dessous pour faire correspondre vos pièces à la bonne géométrie de média en acier.
| Caractéristique pièce | Forme du média | Mode d'action | Mise en garde |
|---|---|---|---|
| Filetages fins, fentes étroites et rainures de guidage | Fines aiguilles magnétiques droites | Seules les aiguilles fines pénètrent et nettoient les canaux étroits | L'aiguille doit être plus courte que le trou borgne |
| Trous croisés sécants et collecteurs | Aiguilles droites ou mélange aiguilles-billes | Les aiguilles passent aux jonctions où les sphères se voûtent | Vérifier le coincement aux coins des perçages croisés |
| Faces larges, ouvertes, planes ou courbes | Billes sphériques ou billes soucoupes | Le contact par roulement procure le plus vif éclat miroir | Les sphères ne pénètrent aucune rainure fine |
| Moulages complexes à méplats et congés | Grenaille mixte (billes et cônes) | Les billes brunissent les méplats, les pointes accèdent aux congés | Tri et appoint des formes mixtes plus difficiles |
| Pièces à trous borgnes peu profonds | Aiguilles : prudence, préférez les sphères | Les trous borgnes coincent les aiguilles égalant la diagonale | Nécessite une séparation post-cycle dédiée |
Que fournir pour une vraie recommandation
Comme le comportement des aiguilles dépend de la profondeur du trou, de la dureté de l'alliage et de l'intensité du champ magnétique, ne devinez jamais la taille d'une aiguille d'après une photo. Envoyez à votre fournisseur des pièces échantillons, un plan surlignant les trous critiques et votre lustre cible afin qu'il teste des aiguilles fines ou grosses sur votre géométrie.
Coût : ce qui pèse réellement
Quand les acheteurs évaluent les aiguilles et billes en inox, se limiter au prix d'achat au kilo occulte la réalité économique du procédé.
Quatre postes de coût, et celui qui domine
Une station à aiguilles ou billes d'acier implique quatre coûts récurrents :
- Charge initiale : Les aiguilles et billes inox coûtent plus cher à l'achat que la céramique.
- Pertes par entraînement et casse : Les aiguilles fines adhèrent aux trous humides et partent au déchargement.
- Entretien et nettoyage : Produit et temps machine dédiés aux cycles de nettoyage des aiguilles à vide.
- Rebuts et décoincement : Coût pour retirer les aiguilles coincées ou rebuter les pièces endommagées.
Pourquoi la charge bon marché coûte plus
En finition aux aiguilles d'acier, le poste le plus coûteux n'est pas le prix des aiguilles — c'est une aiguille coincée.
Si une aiguille mal calibrée ou brisée se coince dans un corps de vanne ou connecteur de précision et met la pièce au rebut, la perte peut dépasser le prix de tout le bac d'aiguilles. Des aiguilles bon marché mal coupées, aux longueurs inégales ou à bouts bavurés, garantissent blocages et rayures constants. Prendre le temps de choisir la bonne longueur et un fil de qualité uniforme reste l'assurance la plus économique de l'atelier.
Quand remplacer ou faire l'appoint
Si le volume de votre charge d'aiguilles baisse en raison de l'entraînement humide normal, un simple appoint avec des aiguilles neuves de même calibre suffit. Toutefois, si elle contient des crochets déformés, des bouts cassés ou des amas surmagnétisés, ajouter du neuf ne fera que le contaminer ; éliminez la charge fatiguée et repartez à zéro.
Dans notre usine de Xiamen, fondée en 1992, nous fabriquons des équipements et consommables de tribofinition sur vingt et une plateformes et six gammes de produits, appuyés par vingt-quatre droits de PI chinois autorisés. Nous fournissons des polisseuses magnétiques, aiguilles inox, billes, cônes-billes et composés de polissage ; pour notre offre complète, consultez ce que nous fabriquons et ce que nous ne fabriquons pas. Nous ne proposons pas de polissage à façon, démagnétisation autonome, placage, anodisation, sablage ou outils manuels.
Questions fréquentes sur les aiguilles de tonneau
De quoi sont faites les aiguilles ?
Les aiguilles de tonneau industrielles sont faites d'un fil d'acier inoxydable ferromagnétique, choisi pour sa dureté, sa résistance à la rouille et sa réponse magnétique afin que des aimants rotatifs les entraînent vivement dans l'eau et le composé.
Puis-je utiliser des aiguilles dans un tonneau vibrant ?
Les fines aiguilles magnétiques ne doivent pas être utilisées seules dans un tonneau vibrant standard. Sans champ magnétique rotatif pour les redresser, elles restent à plat au fond de la cuve, s'agglomèrent en paquets et sont suraimantées par le moteur. Le polissage vibrant lourd utilise plutôt des billes, des cônes-billes ou des diagonales plus épais.
Comment retirer une aiguille d'un trou ?
Ne forcez jamais une aiguille inox coincée avec une pointe en acier dur qui rayerait l'alésage. Faites d'abord tourner la pièce dans de l'eau claire avec additif et inversion magnétique, ou plongez-la trou vers le bas dans un bac à ultrasons. Si une extraction mécanique s'impose, tapotez délicatement avec une tige en laiton ou en bois, et ajustez la longueur d'aiguille avant le prochain lot.
Pourquoi mes aiguilles restent-elles collées ?
Lorsque des aiguilles propres s'agglomèrent en paquets ou en boules piquantes hors de la machine, elles sont surmagnétisées. Cela arrive si elles sont stockées dans un bol vibrant, près d'un moteur électrique ou sous un champ magnétique continu. Rangez-les dans des bacs en plastique loin des machines, puis démagnétisez ou remplacez toute charge restant agglomérée après lavage.
Combien de temps durent les aiguilles ?
Il n'y a pas de durée fixe : la longévité dépend du diamètre du fil, du poids et de la dureté des pièces, du champ magnétique et du tri des aiguilles cassées. Jugez une charge à son état physique plutôt qu'au calendrier : utilisez-la tant que les aiguilles restent droites, brillantes et non aimantées, et remplacez-la dès l'apparition de pliures ou de casse par fatigue.
Quelle différence entre la grenaille d'acier et les aiguilles ?
La grenaille d'acier désigne les formes arrondies (billes, ovales, cônes) employées en bols vibrants et tonneaux pour brunir les surfaces externes. Les aiguilles de polissage sont de fines tiges entraînées par un appareil magnétique pour atteindre les petits trous, filetages et fentes. Rendez-vous sur notre page de contact pour tester la longueur d'aiguille ou la grenaille adaptée à vos pièces.
 +86-592-2381506


 Réseau IPv6 pris en charge
