


Composés de finition en masse : comment la chimie liquide et poudre agit dans les tonneaux humides

Les pierres abrasives reçoivent presque tout le crédit quand les pièces usinées sortent brillantes d'une cuve, mais seules elles ne peuvent finir proprement le métal dans l'eau claire. Faites tourner des médias neufs dans l'eau du robinet pendant un poste : la vitesse de coupe chute, une boue grise s'étale sur les pièces et l'acier au carbone rouille orange avant le séchoir. Dans chaque cuve vibrante humide, tonneau rotatif et finisseur centrifuge, les composés de finition en masse font le travail chimique qui maintient les pierres coupantes et le métal propre.
Lien de ce guide avec nos autres ressources sur les composés : Les acheteurs cherchant une chimie de polissage rencontrent deux classes de produits aux noms similaires. Les pains de cire liés à la graisse appliqués sur les roues en tissu relèvent des composés de polissage solides par couleur, tandis que notre protocole à variable unique pour régler les débits figure dans le contrôle des essais eau et composé. Si vous hésitez entre roues en tissu et tonnelage humide sur pièces inox, voir composé de polissage inox ou fluide de polissage. Ce guide reste strictement dans les fournitures de finition vibratoire liquides et poudres humides : nos huit formulations propriétaires, dosage en drainage ouvert versus encrassement en lot fermé, contrôle de mousse, entraînement au rinçage, et pourquoi les pains de cire solides ruinent les médias humides.
Ce que les composés de finition en masse humides font que les médias ne peuvent pas
Le média apporte poids mécanique et grain abrasif, tandis qu'un composé liquide de tonnelage ou une poudre soluble gouverne le mince film liquide entre chaque pierre et chaque arête métallique. Quatre fonctions distinctes s'opèrent simultanément dans cette limite liquide.
Maintenir les fines métalliques et le grain abrasif brisé hors de la zone de contact
À chaque minute de cycle, les médias cisaillent de fines limailles métalliques des pièces tout en libérant du grain minéral usé de son liant. Dans l'eau claire, les fines métalliques lourdes se redéposent sur les faces fraîchement coupées et sont martelées dans la surface par les pierres qui passent. Les tensioactifs et dispersants de nos composés de finition enrobent les gouttelettes d'huile, le grain brisé et la boue sombre, les maintenant en suspension pour que le flux de drainage évacue la saleté au lieu de la redéposer.
Garder les pores des médias ouverts pour que les pierres coupent au lieu de se glaçer
Les opérateurs blâment souvent la qualité des pierres quand les cycles s'allongent après plusieurs lots, mais les médias manquent rarement de grain — leurs pores se gorgent simplement de métal étalé et d'huile. Une fois la boue glacée sur les facettes de coupe, les pierres glissent sur les bavures comme des galets de rivière. Les détergents actifs d'un composé d'ébavurage nettoient la charge en continu pour que les lots suivants coupent proprement.
Contrôle du film chimique contre la rouille flash, l'attaque et le voile de chaleur
Le métal fraîchement coupé n'a plus de peau d'oxyde pour le protéger de l'eau et de l'oxygène dissous dans une chambre humide. Sans inhibiteurs de corrosion, les pièces en fonte et en acier au carbone développent des taches de rouille en cours de cycle ou peu après le déchargement. Inversement, quand la calamine ou la rouille couvre les pièces forgées entrantes, des détartrants légèrement acides ramollissent les oxydes cassants pour que les pierres décollent proprement la calamine.
Pourquoi les pains de cire de polissage solides détruisent les charges de médias de tonnelage humide
Une erreur coûteuse survient quand quelqu'un râpe des morceaux d'un pain de polissage solide — rouge vert, rouge blanc ou tripoli brun — dans une cuve humide en espérant un éclat miroir. Les pains solides lient le grain dans du suif, de l'acide stéarique et de la cire destinés à fondre sous la friction chaude et sèche d'une roue. Jetée dans l'eau froide, cette graisse ne se dissout jamais ; elle enduit les pierres et les tamis de drainage d'une boue cireuse imperméable, aveuglant la charge jusqu'à ce que les opérateurs mettent les médias au rebut et récurent la cuve au dégraissant chaud.
Les quatre fonctions d'atelier dans nos huit formulations propriétaires
Aucun tambour unique ne dérouille lourdement le matin, ne protège l'aluminium tendre à midi et ne brunit les fermoirs inox avant la fin du poste. Dans notre gamme de consommables de finition en masse, huit formulations dédiées répartissent quatre fonctions chimiques claires en atelier.
Ébavurage, dégraissage et décapage d'oxydes lourds avec LC10 et MC8
L'ébavurage courant commence par éliminer huiles et oxydes pour que les pierres atteignent le métal nu. La formulation LC10 sert de composé quotidien d'ébavurage et de dégraissage sur pièces acier, laiton et aluminium, soulevant les huiles d'emboutissage et les lubrifiants CNC lors des passes de casse d'arêtes. Quand les emboutis acier laminés à chaud, engrenages ou pièces forgées arrivent couverts de rouille ou de calamine, MC8 déloge l'oxydation lourde avant le lissage.
Chimie de coupe grossière sur inox et métaux généraux avec JTJ20 et JTJ25
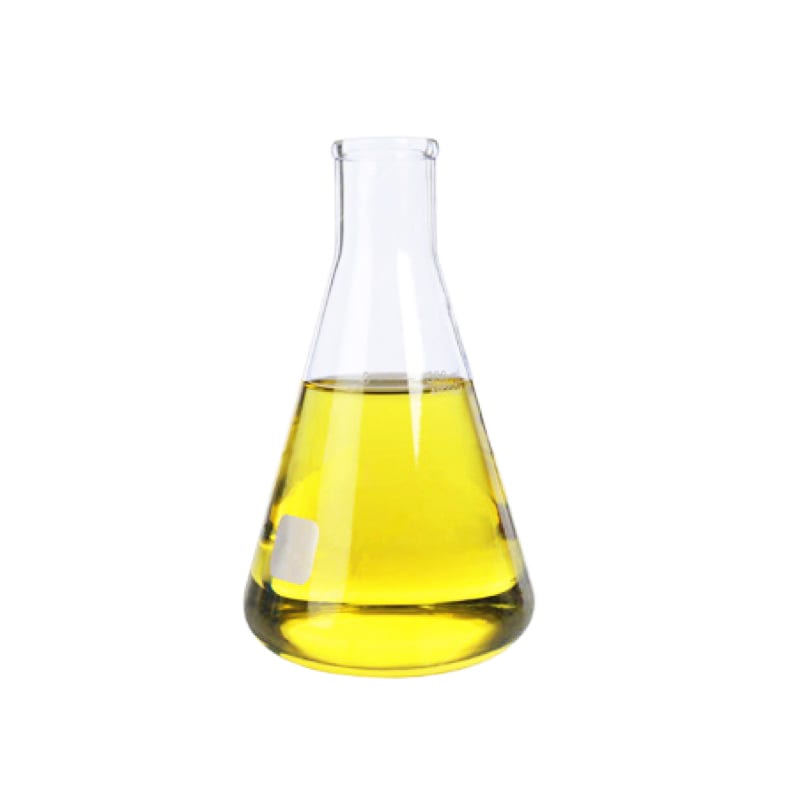
L'enlèvement de matière lourd sur pièces brutes, flans découpés au laser et supports soudés exige une chimie de coupe qui accélère la morsure abrasive tout en évacuant vite la boue. Nous formulons JTJ20 pour la coupe grossière de l'inox et l'élimination du voile de soudure, gardant les alliages à écrouissage au frais sous pierres à coupe rapide. Pour l'acier au carbone et la quincaillerie générale nécessitant un nivellement rapide avant lissage, JTJ25 offre une action de coupe grossière vive.
Avivage optique et brunissage fin avec JTJ50, JTJ60 et HM3
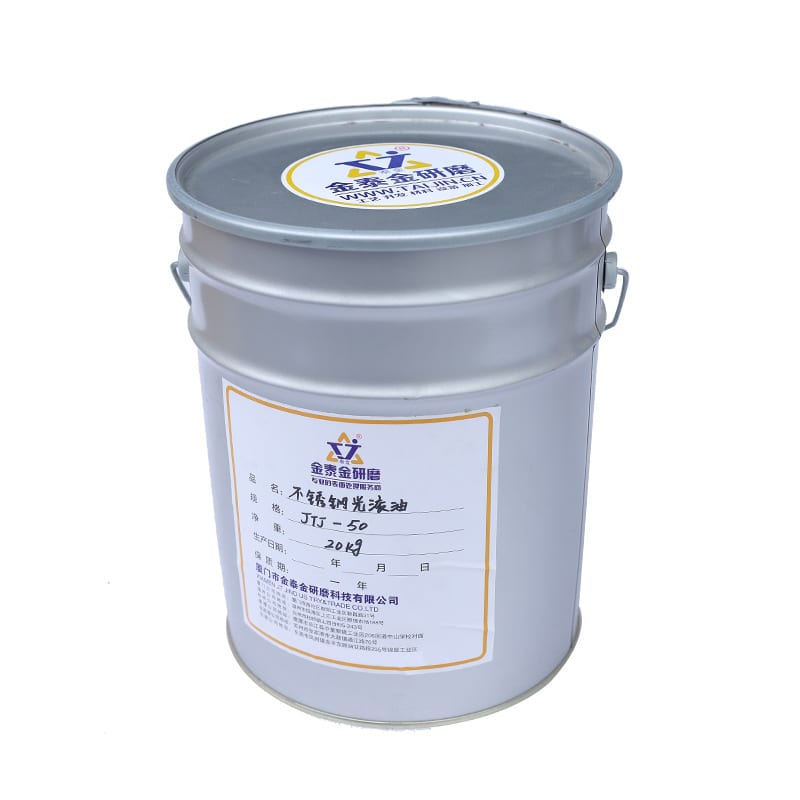
Une fois bavures et marques d'outil profondes éliminées, passer d'un nettoyant de coupe à un composé de brunissage onctueux rend un fini mat brillant. La formulation JTJ50 sert de fluide de polissage dédié pour l'inox, créant un coussin protecteur lors des passes porcelaine ou synthétique fin pour que les pièces inox brillent sans voile gris. La formulation JTJ60 apporte un avivage fin sur laiton, cuivre et pièces zinc, tandis que HM3 sert de fluide de polissage quotidien pour métaux généraux aux côtés de notre catégorie en vrac aviveur de polissage abrasif où propreté, éclat et contrôle de rouille se rejoignent.
Prévenir l'aspiration et les taches des pièces plates sur emboutis minces et acétate avec JTS5
Les emboutis plats minces, clips à ressort et montures de lunettes en acétate de cellulose échouent dans les bains ordinaires pour deux raisons : les faces plates mouillées se verrouillent comme des lames de verre, et les nettoyants agressifs troublent les feuilles non métalliques. La formulation JTS5 résout ces deux maux comme fluide de tonnelage spécialisé tôles minces et acétate. Associée à des chevilles bois lisses ou médias synthétiques fins en passes douces et fraîches, JTS5 lubrifie les faces plates pour que les flans minces se séparent librement au lieu de coller brut sur brut, tout en se rinçant proprement des pièces acétate sans craquelure ni voile de solvant.
| Formulation | Fonction d'atelier | Matériaux cibles | Rôle en production |
|---|---|---|---|
| LC10 | Ébavurage et dégraissage | Acier, aluminium, laiton | Soulève les huiles ; maintient la coupe |
| MC8 | Dérouillage et décalaminage | Acier rouillé, pièces forgées | Élimine rouille lourde et calamine |
| JTJ20 | Dégraissage inox grossier | Alliages d'acier inoxydable | Élimine le voile de soudure ; accélère le dégraissage |
| JTJ25 | Dégraissage métal grossier | Aciers au carbone et alliés | Accélère le dressage et l'ébavurage |
| JTJ50 | Avivage de l'inox | Quincaillerie et garnitures inox | Amortit le contact pour un lustre éclatant |
| JTJ60 | Polissage fin des métaux | Pièces en laiton, cuivre, zinc | Avive proprement la couleur des non-ferreux |
| JTS5 | Fluide pour tôle mince et acétate | Estampages plats, acétate | Empêche l'hydro-blocage et les taches |
| HM3 | Polissage général des métaux | Métallurgie d'atelier générale | Équilibre brillance et protection antirouille |
Choisir la chimie selon l'alliage : inox, acier au carbone, aluminium et laiton
Choisir un composé sur la seule étiquette de finition — prendre toute bouteille marquée « avivant » — échoue dès que cette chimie rencontre un alliage incompatible dans la cuve. La réactivité du métal de base prime toujours sur la brillance visée.

Choisir un composé de polissage inox sans voile gris de limaille
Les acheteurs cherchant un composé de polissage inox ou un composé de polissage pour acier inoxydable affrontent un défaut classique : les pièces sont lisses mais portent un film gris-bleu terne résistant à l'essuyage. L'inox s'écrouit sous la pression de frottement et libère des fines chrome-nickel adhérentes qui saturent les détergents faibles. Passer de JTJ20 au dégraissage grossier à un rinçage frais puis JTJ50 au burnissage maintient les fines sombres en suspension et amortit le contact glissant, offrant une clarté métallique nette au lieu d'un voile gris.
Protection de l'acier au carbone et de la fonte au tonneau humide et au déchargement
L'acier au carbone, l'acier à outils et la fonte se dégraissent proprement sous JTJ25 ou LC10, mais punissent tout défaut d'inhibition antirouille après traitement. Même si le stock rouillé démarre en MC8 pour ôter la calamine rouge, laisser des pièces ferreuses nues dans un bain acide déclenche une rouille flash dès que l'air atteint la charge humide. Le circuit ferreux finit toujours dans un bain antirouille comme HM3 ou LC10 avant séchage.
Pourquoi les nettoyants alcalins pour acier attaquent l'aluminium et tachent les pièces moulées tendres
L'aluminium est amphotère, réagissant chimiquement avec les acides forts comme les bases fortes plutôt que de simplement se laver. Verser un nettoyant alcalin pour acier sur l'aluminium rend les pièces moulées brillantes grises ou noires en quelques minutes — une attaque souvent imputée à tort aux médias sales. L'aluminium exige une chimie tamponnée en pH comme LC10 ; voir notre guide sur les composés pour aluminium et le rôle de la chimie.
Cuivre, laiton et estampages en tôle mince sous lubrification contrôlée
Le laiton jaune, le cuivre et le bronze ternissent vite au contact d'oxydants agressifs ou d'huiles soufrées apportées par les décolleteuses. Utiliser JTJ60 au burnissage fin synthétique ou porcelaine préserve la chaude couleur naturelle du laiton sans taches roses de dézincification ni traînées sombres. Quand le feuillard cuivreux est estampé en bornes ou étiquettes plates minces, passer à JTS5 empêche les flans humides de coller à la paroi polyuréthane ou de traverser le cycle non traités sur leurs faces internes.
Dosage en flux continu contre encrassement en cuve fermée selon le type de machine
Le même composé se comporte différemment selon que l'eau sale s'évacue en continu ou reste piégée dans un tonneau scellé jusqu'au déchargement. Adapter la stratégie de dosage à l'architecture machine évite la dérive de couleur en cours de lot.

Pompes doseuses à drainage ouvert sur cuves et bacs vibrants
La plupart des cuves et bacs vibrants industriels fonctionnent en dosage à drainage ouvert : une pompe à membrane ou péristaltique dose eau fraîche et composé en haut de chambre, tandis que des bouchons fendus évacuent en continu le liquide sale vers une goulotte. Le flux renouvelle le bain à chaque cycle, chassant d'abord huile et copeaux, pour une finition en solution propre. Éviter le versement brut au démarrage : un dosage régulier maintient la concentration jusqu'au déchargement.
Épuisement chimique en batch fermé dans les tonneaux rotatifs et centrifuges étanches
Les tonneaux rotatifs hexagonaux et les tonneaux centrifuges fermés se verrouillent sous couvercles étanches, retenant une charge fixe d'eau, de composé, de médias et de pièces. Aucune eau sale ne s'échappant en cours de cycle, huile émulsionnée et métal coupé restent dans le tambour, consommant les tensioactifs et chargeant le bain de boues. Sur pièces huileuses ou cycles longs, lancer d'abord un rinçage LC10 bref, vidanger l'eau sombre et recharger en JTJ50, JTJ60 ou HM3 frais.
Rinçage de composé à fort cisaillement dans les finisseuses à disque centrifuge à cuve ouverte
Les finisseuses à disque centrifuge à cuve ouverte concentrent une vitesse de glissement élevée dans un faible volume liquide sur un étroit entrefer rotor-bague. Les savons ménagers très moussants moussent violemment sous ce rotor, privant la lèvre uréthane inférieure d'eau de refroidissement. Les fluides industriels comme LC10, JTJ20 et JTJ50 supportent proprement le cisaillement du rotor, l'eau d'entrefer refroidissant le joint tout en limitant la mousse.
Liquide de coupe et huile d'emboutissage entrants, tueurs cachés du bain
Même une chimie adaptée échoue quand les pièces arrivent au poste de tonnelage dégoulinantes d'huile de tréfilage chlorée, de fluide de taraudage sulfuré ou de liquide de coupe rance. Une forte huile parasite épuise les tensioactifs en minutes, formant des grumeaux gras qui aveuglent pierres plastiques et céramiques. Dégraisser les pièces de décolletage très huilées en panier de lavage — ou lancer un pré-rinçage LC10 court avant coupe — économise bien plus de composé sur un an que de vouloir noyer l'huile brute avec des pompes grandes ouvertes.
Coussin de mousse contre effondrement de mousse dans la chambre de travail
Observez un chef de finition expérimenté passer devant des cuves en marche : avant de saisir une pièce, il vérifie le tapis de mousse roulant sur les pierres et le flux sortant du tuyau de vidange.
Quand une mousse fine contrôlée amortit les arêtes délicates au brunissage
Lors du brillantage fin et du brunissage porcelaine avec JTJ50, JTJ60 ou HM3, un mince tapis crémeux de mousse fine sur la charge roulante joue un rôle mécanique actif. Ce film glissant amortit les impacts entre médias durs et arêtes usinées vives, évitant le micro-martelage et la texture peau d'orange sur inox ou laiton brillants. Une mousse de brunissage saine est dense, blanche à gris pâle, enrobe légèrement les pierres sans masquer le roulage et se rince vite à l'eau pulvérisée.
Quand une mousse épaisse et rigide flotte les copeaux et étouffe le pouvoir de coupe
Une mousse excessive en ébavurage lourd nuit directement à l'enlèvement de matière. Quand un opérateur surdose le composé lors d'un lot de coupe JTJ20 ou JTJ25, une mousse rigide déborde du bord, amortit les pierres si bien que l'abrasif glisse sur les bavures et piège les limailles sombres dans les bulles au lieu de les évacuer par les drains. Viser des pierres humides et luisantes avec un minimum de mousse en coupe lourde.
Pourquoi un effondrement soudain de mousse signale une surcharge d'huile ou un savon de calcaire
Peu de signaux au sol sont plus parlants qu'une cuve démarrant avec une mousse légère et devenant soudain plate et huileuse en cours de lot. L'effondrement soudain de mousse montre soit une forte huile parasite ayant submergé les tensioactifs, soit des minéraux d'eau dure ayant réagi avec le bain en savons. Une fois la mousse effondrée, les copeaux en suspension retombent et se déposent sur les pièces en film sombre.
Lire la couleur et le toucher de l'effluent au tuyau de vidange avant que les pièces ne grisent
Vérifier le débit de vidange prend quelques secondes et détecte une dérive du bain avant qu'un lot entier échoue au contrôle. Frotter une goutte de liquide de vidange entre doigts gantés au brunissage doit sembler onctueux et glissant, non aqueux ni granuleux, et l'effluent doit paraître uniformément trouble-propre, non noir de jais ni strié d'huile. Quand l'eau de vidange devient gris sombre et perd son onctuosité en cours de cycle, soit les pièces portaient beaucoup de saleté, soit un tube d'aspiration bouché a affamé la pompe doseuse.
Contamination par entraînement, discipline de rinçage et transitions multi-étapes
Beaucoup de pièces tachées, marbrées ou voilées, imputées à de mauvais composés de finition de masse, ont en réalité échoué juste après l'arrêt de la machine. Une chimie propre exige des transitions d'étapes propres et un rinçage immédiat.
Pourquoi les boues de coupe grossières ruinent un bain de brillantage de deuxième étape
Les ateliers en deux étapes — dégrossissage avec JTJ20 puis brunissage brillant avec JTJ50 — ruinent le lustre de deuxième étape dès que l'on transfère des pièces non rincées ou des bacs partagés directement entre cuves. Une cuillère d'abrasif grossier ou de fluide de coupe acide entraînée dans une cuve de brunissage alcaline raye continuellement les belles faces tout en déséquilibrant le bain. Rincer soigneusement les pièces à l'eau propre entre étapes et dédier bacs et tamis séparés aux cellules de dégrossissage et de brillantage fin.
Rincer trous borgnes et filetages pour que le composé séché ne cuise jamais en film blanc
Le composé liquide et le fin limon minéral pénètrent profondément dans les trous taraudés borgnes, rainures de clavette et joints roulés lors du tonnelage humide. Vider les pièces séparées directement dans un séchoir chaud sans rincer les cavités évapore l'eau et cuit les solides résiduels en croûte blanche dans les filets, bloquant les fixations au montage. Faire passer les lots déchargés dans un rinçage agité ou une rampe de pulvérisation juste après séparation élimine le fluide piégé avant séchage ; voir séparation, lavage et séchage après finition.
Protéger sciure, maïs concassé et séchoirs centrifuges chauffants du report chimique
Les ateliers utilisant maïs concassé ou chevilles de bois dans des séchoirs vibrants gâtent vite les médias organiques frais quand des pièces non rincées, humides de composé, tombent directement du tamis dans la cuve du séchoir. Un film collant de tensioactif enrobe les granulés secs jusqu'à former des boules humides et aigres qui coincent dans les cavités et tachent laiton ou aluminium brillants. Dans les séchoirs centrifuges à air chaud, le composé non rincé cuit sur le panier et les parois, transformant le séchage en taches brunes de chaleur.
Stockage sûr des fûts, rotation des stocks et étiquetage clair des conteneurs d'atelier
Une chimie d'atelier constante commence au râtelier à fûts près des machines. Stocker fûts liquides et poudres scellés à l'écart du béton froid, loin des portes d'hiver glacial ou du soleil d'été direct, qui cassent les émulsions ou agglomèrent les poudres en mottes dures. Étiqueter clairement chaque lance d'aspiration et bac journalier avec son code exact — LC10, JTJ20 ou JTJ50 — pour qu'un opérateur de nuit ne recharge jamais une cuve aluminium depuis un fût inox par erreur.
| Défaut au sol | Cause racine | Contrôle atelier | Correctif immédiat |
|---|---|---|---|
| Voile gris sur inox | Copeaux dus à bain faible ou débit bas | Essuyer la pièce humide avec un chiffon | Rincer les médias ; vérifier l'apport JTJ50 ou JTJ20 |
| Taches noires sur l'aluminium | Attaque caustique ou par fluide acier de l'alliage | Coupon d'essai en bain neuf | Vider le bain ; rincer ; passer au LC10 |
| Rouille flash orange | Entraînement d'acide ou absence d'inhibiteur de rouille | Surveiller l'intervalle rinçage-séchage | Finir l'acier en HM3 ou LC10 avant séchage |
| Emboutis bruts sur une face | Faces planes mouillées en hydro-locking | Décoller la paire collée au déchargement | Utiliser le fluide anti-adhérent JTS5 |
| Croûte blanche dans les filets | Composé non rincé séché à cœur | Vérifier les trous avant le sécheur | Ajouter un rinçage pulvérisé propre avant séchage |
| Pierres vitrifiées à coupe lente | Huile parasite ou cire obstruant les pores | Vérifier le film gras sur la pierre | Laver la charge au LC10 ; dégraisser les pièces |
Ce que nous fabriquons, et où se situe notre limite
Chez Xiamen Jin Tai Jin Grinding Technology Co.,Ltd., fondée en 1992 à Xiamen, nous formulons des composés de tonnelage humide conçus comme un système intégré avec nos machines et médias, en précisant clairement où se situe notre limite.
Notre usine de Xiamen, nos plateformes et huit formulations de composés
Dans notre usine de Xiamen, nous construisons 21 plateformes — 8 modèles verticaux sous certificat d'attestation CE M.2023.206.C88121 et 13 modèles horizontaux sous M.2023.206.C88120, valides 2023-07-25 à 2028-07-24 — sous certificat ISO 9001 00726Q01571R001, valide 2026-06-03 à 2029-06-02. Notre bureau d'études détient 24 droits de PI chinois accordés : 1 brevet d'invention, 17 modèles d'utilité et 6 brevets de dessin. Les machines standard partent en vingt-cinq à trente-cinq jours, les sur-mesure en quarante-cinq à soixante jours, et notre gamme chimique humide compte strictement huit formulations : HM3, JTJ20, JTJ25, JTJ50, JTJ60, JTS5, LC10 et MC8.
Fournir des systèmes complets équipement, médias et chimie plutôt que des bidons isolés
Commander le composé à un catalogue, les pierres à un revendeur et la cuve à un tiers laisse les équipes se renvoyer la faute dès que les pièces sortent ternes. Comme nous fabriquons tonneaux rotatifs, cuves vibrantes, finisseuses centrifuges, polisseuses magnétiques, séparateurs, sécheurs, médias et nos huit composés humides dans une seule usine, les essais verrouillent ensemble machine, médias et composé.
Pourquoi nous n'exploitons pas d'atelier de tonnelage sous-traité ni ne concevons de chimie de ligne de lavage sur mesure
Des limites claires évitent les attentes décalées. D'abord, nous n'acceptons jamais de tonnelage de pièces en sous-traitance ni de finition à façon — nous fabriquons l'équipement, les médias et les composés que les ateliers utilisent en interne. Ensuite, si nous formulons nos huit composés de tonnelage humide, nous ne concevons pas de lignes de lavage ultrasonique sur mesure, de dégraisseurs à vapeur ni de programmes d'eaux usées municipales ; voir ce que nous faisons et ne faisons pas en finition des métaux.
Procédés de traitement de surface et lignes chimiques hors de notre périmètre
Outre le refus de la sous-traitance, nous ne fabriquons ni ne fournissons bains d'électrolyse, acides d'anodisation, couches de conversion, cuves de passivation nitrique ou citrique, cabines de poudrage, chambres à vide PVD, cabines de sablage, turbines de grenaillage, sels de traitement thermique, roues de polissage manuelles ni machines-outils CNC. Quand votre bureau d'études veut associer un composé humide, une qualité de média et une machine de finition à vos pièces métalliques ou en acétate via un essai structuré, contactez nos ingénieurs via contactez-nous.
Questions fréquentes
Puis-je mettre des copeaux de pain de polissage solide ou du polish automobile dans un tonneau humide ?
Non, n'ajoutez jamais de pains de polissage solides pour roue en tissu ni de polish à la cire dans une cuve vibrante humide, un tonneau rotatif ou une machine centrifuge. Les pains solides lient l'abrasif dans du suif et une graisse lourde destinés à fondre sur des roues sèches ; dans l'eau froide, cette cire enduit les pierres d'une boue imperméable, bouche les tamis de drainage et ruine la coupe jusqu'au nettoyage complet de la charge.
Quel composé de polissage pour l'inox convient au gros ébavurage et au brillantage miroir ?
Forcer un seul fluide à assurer la coupe de gros bavures inox et le brillantage compromet les deux étapes. Utilisez JTJ20 en dégrossissage et élimination de calamine pour garder les pierres vives, rincez abondamment à l'eau claire, puis passez à JTJ50 avec médias porcelaine ou synthétiques fins au brillantage pour un lustre net et sans voile.
Pourquoi mes pièces inox sont-elles devenues gris terne à mi-cycle de brillantage ?
Un film gris bleuté en cours de brillantage signifie presque toujours que les fines métalliques ont saturé le bain et se sont redéposées sur vos pièces. Vérifiez si du gros abrasif a été entraîné depuis une étape de coupe non rincée, si l'huile parasite a fait retomber la mousse, ou si un tube de dosage bouché a privé le bain de JTJ50 frais et d'eau d'évacuation des fines.
Un composé liquide universel peut-il traiter ensemble acier carbone, inox et aluminium ?
Partager un bain entre acier et aluminium provoque taches chroniques et contamination croisée. Une chimie tamponnée à bande neutre comme LC10 nettoie sans risque l'aluminium et l'acier courant, alors qu'un fluide inox très alcalin ou acide attaque l'aluminium en gris foncé, et les copeaux d'acier laissés dans une cuve commune s'incrustent dans l'aluminium tendre et créent des piqûres galvaniques.
Comment adapter une formulation de composé à mes consommables de finition vibratoire existants ?
Partez de l'alliage de base et de l'étape du travail plutôt que d'un savon générique : choisissez LC10 pour l'ébavurage général huileux, MC8 pour l'acier rouillé, JTJ20 ou JTJ25 pour l'ébauche grossière, JTJ50 ou JTJ60 pour le brillantage, JTS5 pour les pièces embouties minces ou montures en acétate, et HM3 pour le polissage métal quotidien. Validez le débit sur les pièces les plus critiques, médias et réglages machine fixes.
 +86-592-2381506


 Réseau IPv6 pris en charge
